
dairy-wastewater-treatment-industry-solution, dairy-wastewater-treatment-industry-solution, /solutions
EN
Milchabwasser entsteht hauptsächlich bei der Vorbehandlung von Rohmilch, der Pasteurisierung, der Fermentation und dem Mischen, der Herstellung von Joghurt und Milchpulver, der Reinigung von Abfüllanlagen, der Reinigung mit CIP-Systemen (Clean-in-Place) sowie beim Auswaschen von Hallenböden. Es handelt sich um ein typisches organisches Abwasser mit hohem Eiweiß- und Fettgehalt sowie reich an Nährstoffen, das üblicherweise in der Lebensmittel- und Getränkeindustrie anfällt.
Das Abwasser besteht im Allgemeinen aus hochkonzentrierten Reinigungsrückständen sowie mittel- bis niedrigkonzentriertem Produktionswaschwasser. Typische Schadstoffe umfassen Milcheiweiße, Milchfette, Laktose, Fettsäuren, suspendierte Stoffe (SS) sowie erhöhte Werte für CSB, BSB, Ammoniakstickstoff (NH₃-N) und Gesamtphosphor (TP).
Obwohl Milchabwasser eine ausgezeichnete Biologisch Abbaubarkeit aufweist, zeichnet es sich durch erhebliche Schwankungen sowohl der Durchflussmenge als auch der organischen Belastung aus, bedingt durch die Chargenproduktion und regelmäßige Reinigungsarbeiten. Der hohe Gehalt an organischen Stoffen ist stark anfällig für Zersetzung und Versauerung, was das Bakterienwachstum, die Geruchsentwicklung sowie die Bildung großer Mengen zähen Schlammes begünstigt. Ohne angemessene Aufbereitung kann Milchabwasser leicht zur Eutrophierung führen und zählt daher zu den wichtigsten Abwasserströmen, die im Lebensmittelverarbeitenden Gewerbe einer strengen Umweltüberwachung bedürfen.
Die Aufbereitung von Milchabwasser birgt mehrere branchenspezifische Herausforderungen:
Um den Besonderheiten von Milchabwasser – hoher organischer Belastung, hoher Viskosität, schwankendem Durchfluss und schneller biologischer Abbaubarkeit – Rechnung zu tragen, setzen wir ein speziell darauf abgestimmtes Behandlungsverfahren ein, das folgende Schritte umfasst:
Mechanische Vorreinigung → Durchflussausgleich → Anaerobe Behandlung → Aerobe biologische Behandlung → Fortgeschrittene Sedimentation und Filtration → Wasserrückgewinnung
Abwasser durchläuft zunächst Feinsiebe und Ölwasserabscheider, um Milchfett, grobe Schwebstoffe und Proteinflocken zu entfernen. Ein Ausgleichsbecken gleicht Durchfluss und Schadstoffkonzentrationen aus und minimiert Stoßbelastungen durch Chargenproduktion.
Ein hochwirksamer anaerober Reaktor reduziert signifikant hochkonzentrierte organische Schadstoffe und senkt die gesamte COD-Belastung. Der Ablauf wird anschließend in einem A/O-(Anoxisch/Oxisch-)Biologischen System behandelt, in dem COD, Ammoniumstickstoff und Gesamtphosphor weiter entfernt werden.
Schließlich gewährleisten eine hochwirksame Klärung und eine Präzisionsfiltration eine stabile Einhaltung der Einleitungsstandards. Das gereinigte Wasser kann für die Bodenreinigung im Werk und allgemeine Spülzwecke wiederverwendet werden, wodurch der Frischwasserverbrauch sinkt.
Kernausstattung umfasst:
Diese Lösung ist speziell für Molkereibetriebe konzipiert und bewältigt effektiv Abwässer mit hoher Viskosität, hohem organischem Anteil und intermittierender Einleitung, wobei sie außergewöhnliche Widerstandsfähigkeit gegenüber hydraulischen und organischen Stoßbelastungen bietet.
Das System beseitigt wirksam Probleme im Zusammenhang mit Schwankungen des Abwasseraufkommens, Schlammaufschwemmung und Geruchsentwicklung und gewährleistet langfristig stabile Einhaltung der umweltrechtlichen Einleitvorschriften.
Maßgeschneiderte Anlagenausführungen sind je nach Produktionskapazität, maximalem Abflussvolumen und hygienischen Anlagenlayouts verfügbar. Zu den Merkmalen zählen glatte, antifouling-optimierte Strömungskanäle, korrosionsbeständige, dicht ausgeführte Konstruktionen sowie kompakte, modulare Aufbauten, die wirksam Ablagerungen von Proteinen, Schlammaufbau und Geruchsbildung verhindern und gleichzeitig die strengen Hygieneanforderungen der Lebensmittelindustrie erfüllen.
Alle zentralen mechanischen, elektrischen und Wasseraufbereitungseinrichtungen sind gemäß den internationalen CE- und UL-Normen zertifiziert, was hohe Betriebssicherheit, Einhaltung von Sicherheitsvorschriften sowie Konformität mit den internationalen Anforderungen der Lebensmittelverarbeitungsindustrie gewährleistet.
Weitere Vorteile umfassen:
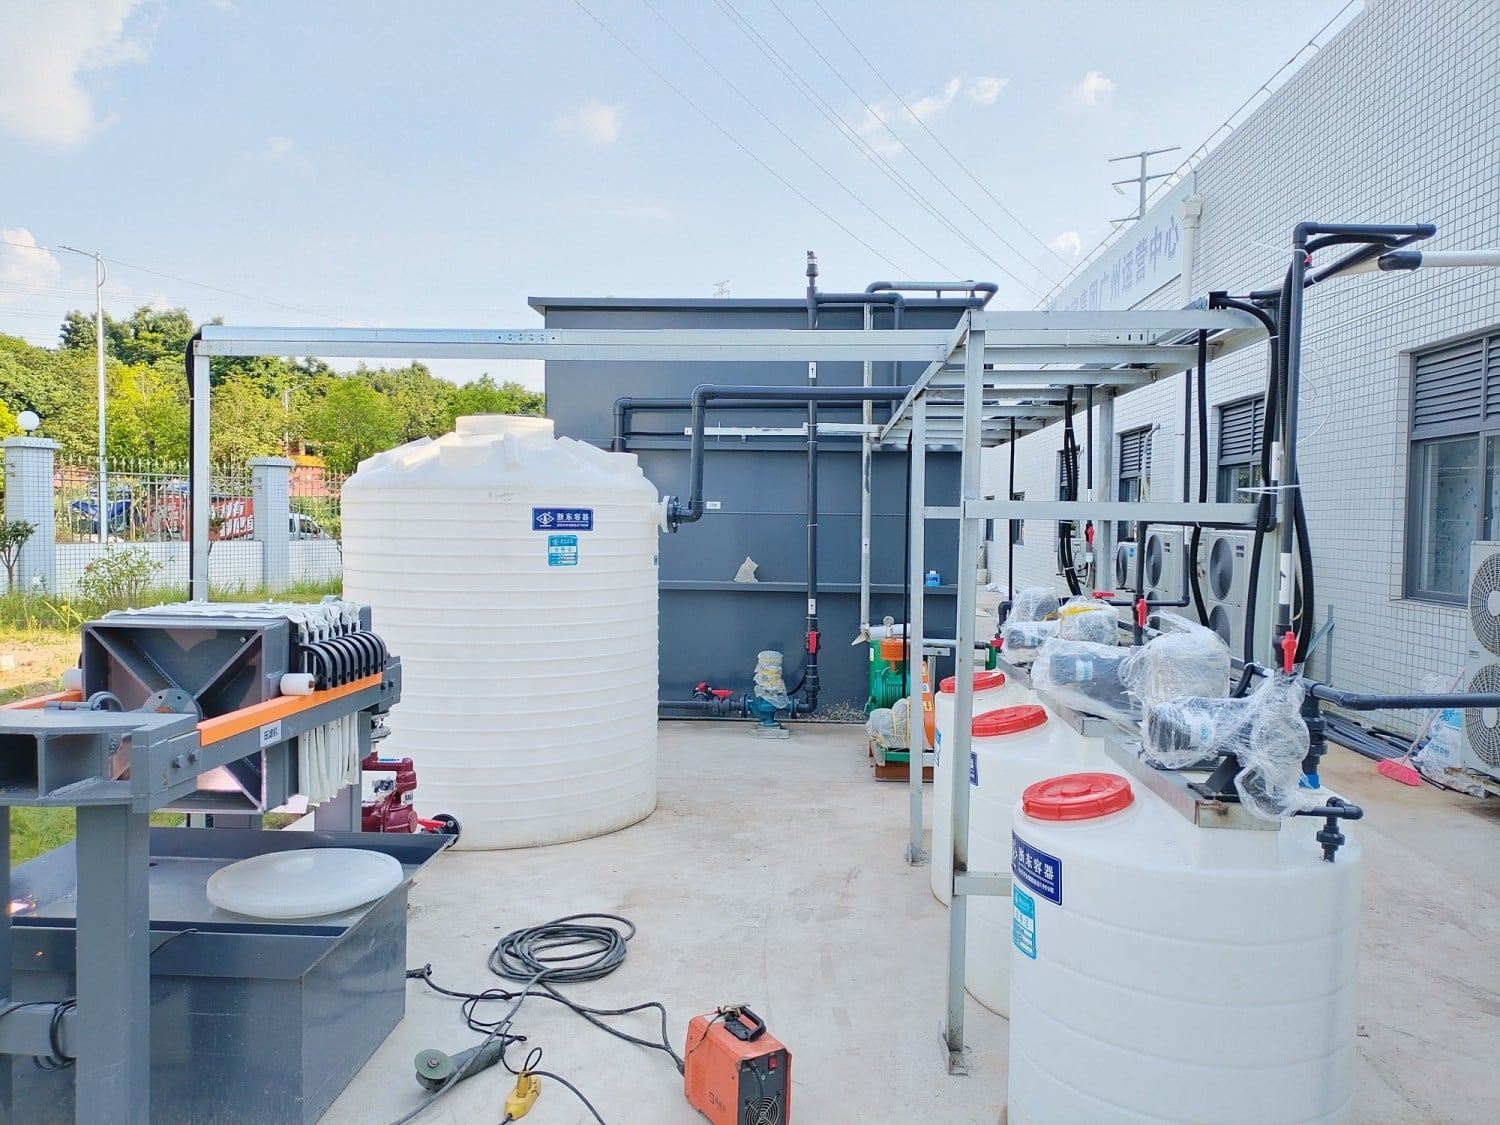
Wir haben Abwasserreinigungsprojekte für zahlreiche Molkereibetriebe erfolgreich abgeschlossen.
Ein repräsentatives Referenzprojekt ist ein umfassendes System zur Behandlung von Milchindustrie-Abwasser und Wiederverwendung von Wasser mit einer Behandlungskapazität von 1.200 m³/Tag für Anlagen, die Milchpulver, Joghurt und Flüssigmilch herstellen. Das System bewältigt effektiv schwankende organische Belastungen, zähen Schlamm mit schlechten Sedimentationseigenschaften sowie Geruchskontrollherausforderungen und gewährleistet gleichzeitig einen stabilen Betrieb das ganze Jahr über.
Das Projekt bestand erfolgreich Umweltkonformitätsprüfungen sowie Sicherheitsaudits der Lebensmittelindustrie.
Zu den unterstützenden Unterlagen zählen:
Wir bieten schlüsselfertige EPC-Lösungen (Engineering, Procurement & Construction) für die Behandlung von Milchindustrie-Abwasser an, die sämtliche Phasen des Projektzyklus abdecken, darunter:

 EN