
dairy-wastewater-treatment-industry-solution, dairy-wastewater-treatment-industry-solution, /solutions
EN
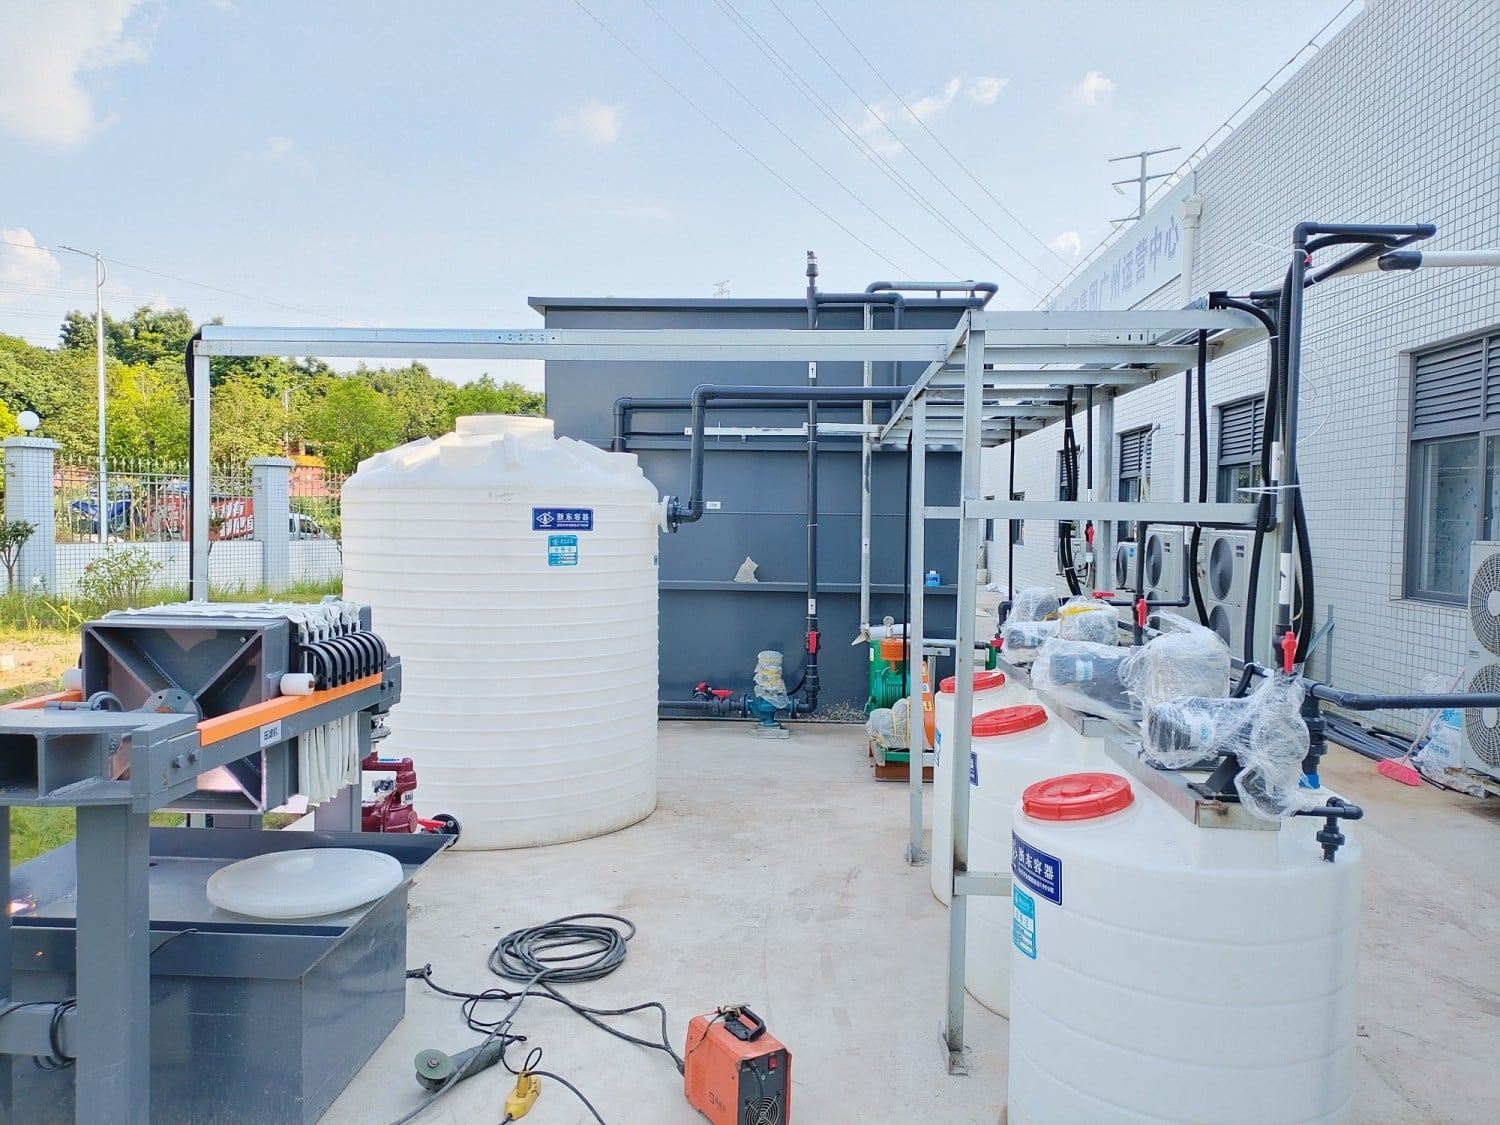
Melkafvalwater wordt voornamelijk geproduceerd tijdens de voorbehandeling van rauwe melk, het pasteuriseren, het fermenteren en mengen, de productie van yoghurt en melkpoeder, het schoonmaken van vulapparatuur, het schoonmaken van CIP-systemen (Clean-in-Place) en het spoelen van de vloer in de fabriek. Het is een typisch organisch afvalwater met een hoog eiwitgehalte, een hoog vetgehalte en een rijke voedingswaarde, dat veelvoorkomt in de levensmiddelen- en drankensector.
Het afvalwater bestaat over het algemeen uit sterk verontreinigde reststoffen van schoonmaakprocessen en uit matig tot licht verontreinigd spoelwater van productieprocessen. Typische verontreinigende stoffen zijn melkeiwitten, melkvetten, lactose, vetzuren, zwevende stoffen (SS), evenals verhoogde waarden van COD, BOD, ammoniakstikstof (NH₃-N) en totaal fosfor (TP).
Hoewel zuivelafvalwater uitstekende biologische afbreekbaarheid vertoont, kenmerkt het zich door aanzienlijke schommelingen in zowel debiet als organische belasting als gevolg van batchproductieschema’s en routinematige schoonmaakactiviteiten. Het hoge organische gehalte is zeer gevoelig voor afbraak en verzuring, wat bacteriële groei, geurontwikkeling en de vorming van grote hoeveelheden viskeuze slib bevordert. Zonder adequate behandeling kan zuivelafvalwater gemakkelijk eutrofiëring veroorzaken, waardoor het een van de belangrijkste afvalwaterstromen wordt die strenge milieubeheersing vereisen binnen de voedingsmiddelenverwerkende industrie.
De behandeling van zuivelafvalwater brengt verschillende branspecifieke uitdagingen met zich mee:
Om rekening te houden met de kenmerken van zuivelafvalwater—zoals hoge organische belasting, hoge viscositeit, wisselend debiet en snelle biologische afbreekbaarheid—passen wij een specifiek behandelproces toe dat bestaat uit:
Mechanische voorbehandeling → Debiet- en belastingsgelijkstelling → Anaerobe behandeling → Aerobe biologische behandeling → Geavanceerde sedimentatie en filtratie → Hergebruik van water
Afvalwater gaat eerst door fijne zeven en olie-waterafscheiders om melkvet, grove zwevende stoffen en eiwitflocculaten te verwijderen. Een equalisatietank regelt de stroming en verontreinigingsconcentraties, waardoor schokbelastingen door batchproductie worden geminimaliseerd.
Een hoogrenderende anaerobe reactor vermindert aanzienlijk organische verontreinigingen met hoge concentratie en verlaagt de totale COD-belasting. Het effluent wordt vervolgens behandeld in een A/O-systeem (anoxisch/oxisch), waarbij COD, ammoniumstikstof en totaal fosfor verder worden verwijderd.
Tot slot zorgen hoogrenderende klaring en precisiefiltratie voor stabiele naleving van lozingsnormen. Het gezuiverde water kan worden hergebruikt voor het reinigen van vloeren in de fabriek en algemene spoeltoepassingen, waardoor het verbruik van vers water wordt verminderd.
Kernapparatuur omvat:
Deze oplossing is specifiek ontworpen voor zuivelverwerkende installaties en verwerkt effectief afvalwater met hoge viscositeit, hoog organisch gehalte en onregelmatige afvoer, terwijl het uitstekende weerstand biedt tegen hydraulische en organische schokbelastingen.
Het systeem lost effectief problemen op die samenhangen met fluctuaties in afvalwaterstromen, slibopzwelling en geurvorming, en garandeert daarmee langdurige, stabiele naleving van milieuwettelijke lozingsvoorschriften.
Aangepaste apparatuurontwerpen zijn beschikbaar op basis van productiecapaciteit, piekafvoerdebiet en hygiënische fabrieksindeling. Kenmerken omvatten gladde, anti-aanslagvormende stromingskanalen, corrosiebestendige afgedichte constructies en compacte modulaire configuraties, waardoor eiwitafzetting, slibophoping en geurvorming effectief worden voorkomen, terwijl aan de strenge hygiëne-eisen van de levensmiddelenindustrie wordt voldaan.
Alle kernmechanische, elektrische en waterzuiveringsapparatuur is gecertificeerd volgens de internationale CE- en UL-normen, wat een hoge operationele betrouwbaarheid, naleving van veiligheidseisen en conformiteit met internationale eisen voor de levensmiddelenverwerkende industrie garandeert.
Aanvullende voordelen omvatten:
Wij hebben met succes afvalwaterzuiveringsprojecten uitgevoerd voor talloze zuivelverwerkende installaties.
Een representatief referentieproject is een uitgebreid systeem voor de zuivering van zuivelafvalwater en hergebruik van water met een zuiveringscapaciteit van 1.200 m³/dag, dat faciliteiten bedient die melkpoeder, yoghurt en vloeibare melk produceren. Het systeem lost effectief wisselende organische belastingen op, viskeuze slib met slechte bezinkbaarheid en geurbeheerproblemen, terwijl het een stabiele werking het hele jaar door waarborgt.
Het project slaagde met succes voor milieuconformiteitsinspecties en veiligheidsaudits in de voedingsmiddelenindustrie.
Ondersteunende documentatie omvat:
Wij leveren turnkey EPC-oplossingen (Engineering, Procurement & Construction) voor zuivelafvalwaterzuivering, die alle fasen van de projectlevenscyclus omvatten, waaronder:

 EN