
dairy-wastewater-treatment-industry-solution, dairy-wastewater-treatment-industry-solution, /solutions
EN
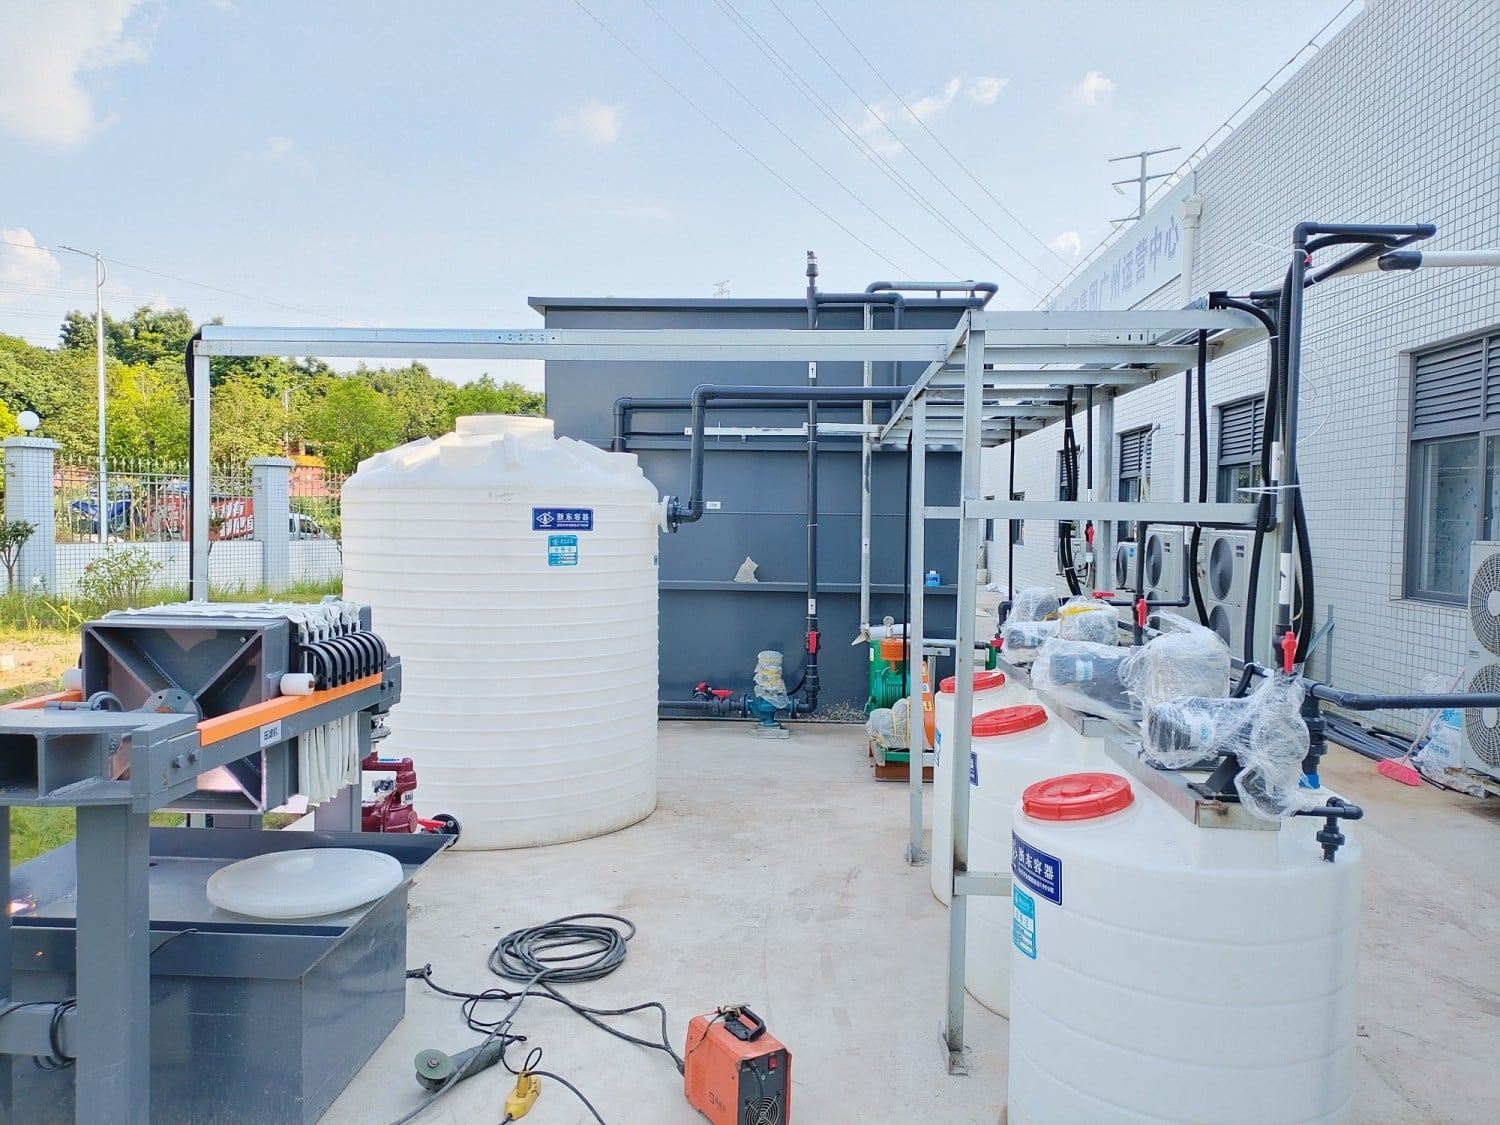
Las aguas residuales lácteas se generan principalmente durante el pretratamiento de leche cruda, la pasteurización, la fermentación y la mezcla, la producción de yogur y leche en polvo, la limpieza de equipos de llenado, la limpieza de sistemas CIP (Clean-in-Place) y las operaciones de lavado del piso de la planta. Se trata de un tipo típico de agua residual orgánica con alto contenido de proteínas, alto contenido de grasas y rica en nutrientes, común en la industria de alimentos y bebidas.
Las aguas residuales suelen constar de residuos de limpieza de alta concentración y aguas de lavado de producción de concentración media a baja. Los contaminantes típicos incluyen proteínas lácteas, grasas lácteas, lactosa, ácidos grasos, sólidos en suspensión (SS), así como niveles elevados de DQO, DBO, nitrógeno amoniacal (NH₃-N) y fósforo total (TP).
Aunque las aguas residuales lácteas presentan una excelente biodegradabilidad, se caracterizan por fluctuaciones significativas tanto en el caudal como en la carga orgánica, debido a los horarios de producción por lotes y a las operaciones rutinarias de limpieza. El elevado contenido orgánico es muy susceptible a la descomposición y a la acidificación, lo que favorece el crecimiento bacteriano, la generación de olores y la producción de grandes volúmenes de lodos viscosos. Sin un tratamiento adecuado, estas aguas residuales pueden provocar fácilmente eutrofización, convirtiéndolas en uno de los flujos clave que requieren una gestión ambiental rigurosa en la industria de procesamiento de alimentos.
El tratamiento de aguas residuales lácteas plantea varios retos específicos de la industria:
Para abordar las características de las aguas residuales lácteas —como su alta carga orgánica, su alta viscosidad, sus fluctuaciones en el caudal y su rápida biodegradabilidad— empleamos un proceso de tratamiento especializado compuesto por:
Pretatamiento mecánico → Igualación de caudal → Tratamiento anaerobio → Tratamiento biológico aerobio → Sedimentación avanzada y filtración → Reutilización del agua
Las aguas residuales pasan primero por cribas finas y unidades de separación aceite-agua para eliminar la grasa láctea, los sólidos en suspensión gruesos y los flocs proteicos. Un tanque de igualación equilibra el caudal y las concentraciones de contaminantes, minimizando las cargas puntuales causadas por la producción por lotes.
Un reactor anaeróbico de alta eficiencia reduce significativamente los contaminantes orgánicos de alta concentración y disminuye la carga total de DQO. El efluente se trata posteriormente en un sistema biológico A/O (Anóxico/Óxico), donde se eliminan adicionalmente la DQO, el nitrógeno amoniacal y el fósforo total.
Finalmente, una clarificación de alta eficiencia y una filtración precisa garantizan el cumplimiento estable de los estándares de vertido. El agua tratada puede reutilizarse para la limpieza de pisos de la planta y aplicaciones generales de lavado, reduciendo el consumo de agua dulce.
El equipo principal incluye:
Esta solución está diseñada específicamente para instalaciones de procesamiento lácteo y gestiona eficazmente aguas residuales de alta viscosidad, alta carga orgánica y descargas intermitentes, ofreciendo una resistencia excepcional a sobrecargas hidráulicas y orgánicas.
El sistema elimina eficazmente los problemas asociados con las fluctuaciones en las aguas residuales, la proliferación excesiva de lodos y la generación de olores, garantizando un cumplimiento estable y sostenido a largo plazo de las normativas ambientales de vertido.
Se ofrecen diseños personalizados de equipos según la capacidad de producción, el caudal máximo de descarga y las disposiciones higiénicas de la planta. Entre sus características se incluyen canales de flujo lisos y antiincrustantes, estructuras selladas resistentes a la corrosión y configuraciones modulares compactas, lo que evita eficazmente la deposición de proteínas, la acumulación de lodos y la formación de olores, cumpliendo así los rigurosos requisitos de higiene de la industria alimentaria.
Todo el equipo mecánico, eléctrico y de tratamiento de agua cumple con las normas internacionales CE y UL, garantizando una alta fiabilidad operativa, conformidad en materia de seguridad y cumplimiento de los requisitos internacionales aplicables a la industria de procesamiento de alimentos.
Ventajas adicionales incluyen:
Hemos completado con éxito proyectos de tratamiento de aguas residuales para numerosas instalaciones de procesamiento lácteo.
Un proyecto de referencia representativo es un sistema integral de tratamiento de aguas residuales lácteas y reutilización de agua, con una capacidad de tratamiento de 1.200 m³/día, que sirve a instalaciones que producen leche en polvo, yogur y leche líquida. El sistema resuelve eficazmente las cargas orgánicas variables, los lodos viscosos con malas características de sedimentación y los desafíos de control de olores, manteniendo al mismo tiempo una operación estable durante todo el año.
El proyecto superó con éxito las inspecciones de cumplimiento ambiental y las auditorías de seguridad del sector alimentario.
La documentación de apoyo incluye:
Ofrecemos soluciones llave en mano EPC (Ingeniería, Adquisición y Construcción) para el tratamiento de aguas residuales lácteas, cubriendo todas las etapas del ciclo de vida del proyecto, incluidas:

 EN