
high-salinity-chemical-wastewater-treatment-industry-solution, high-salinity-chemical-wastewater-treatment-industry-solution, /solutions
EN
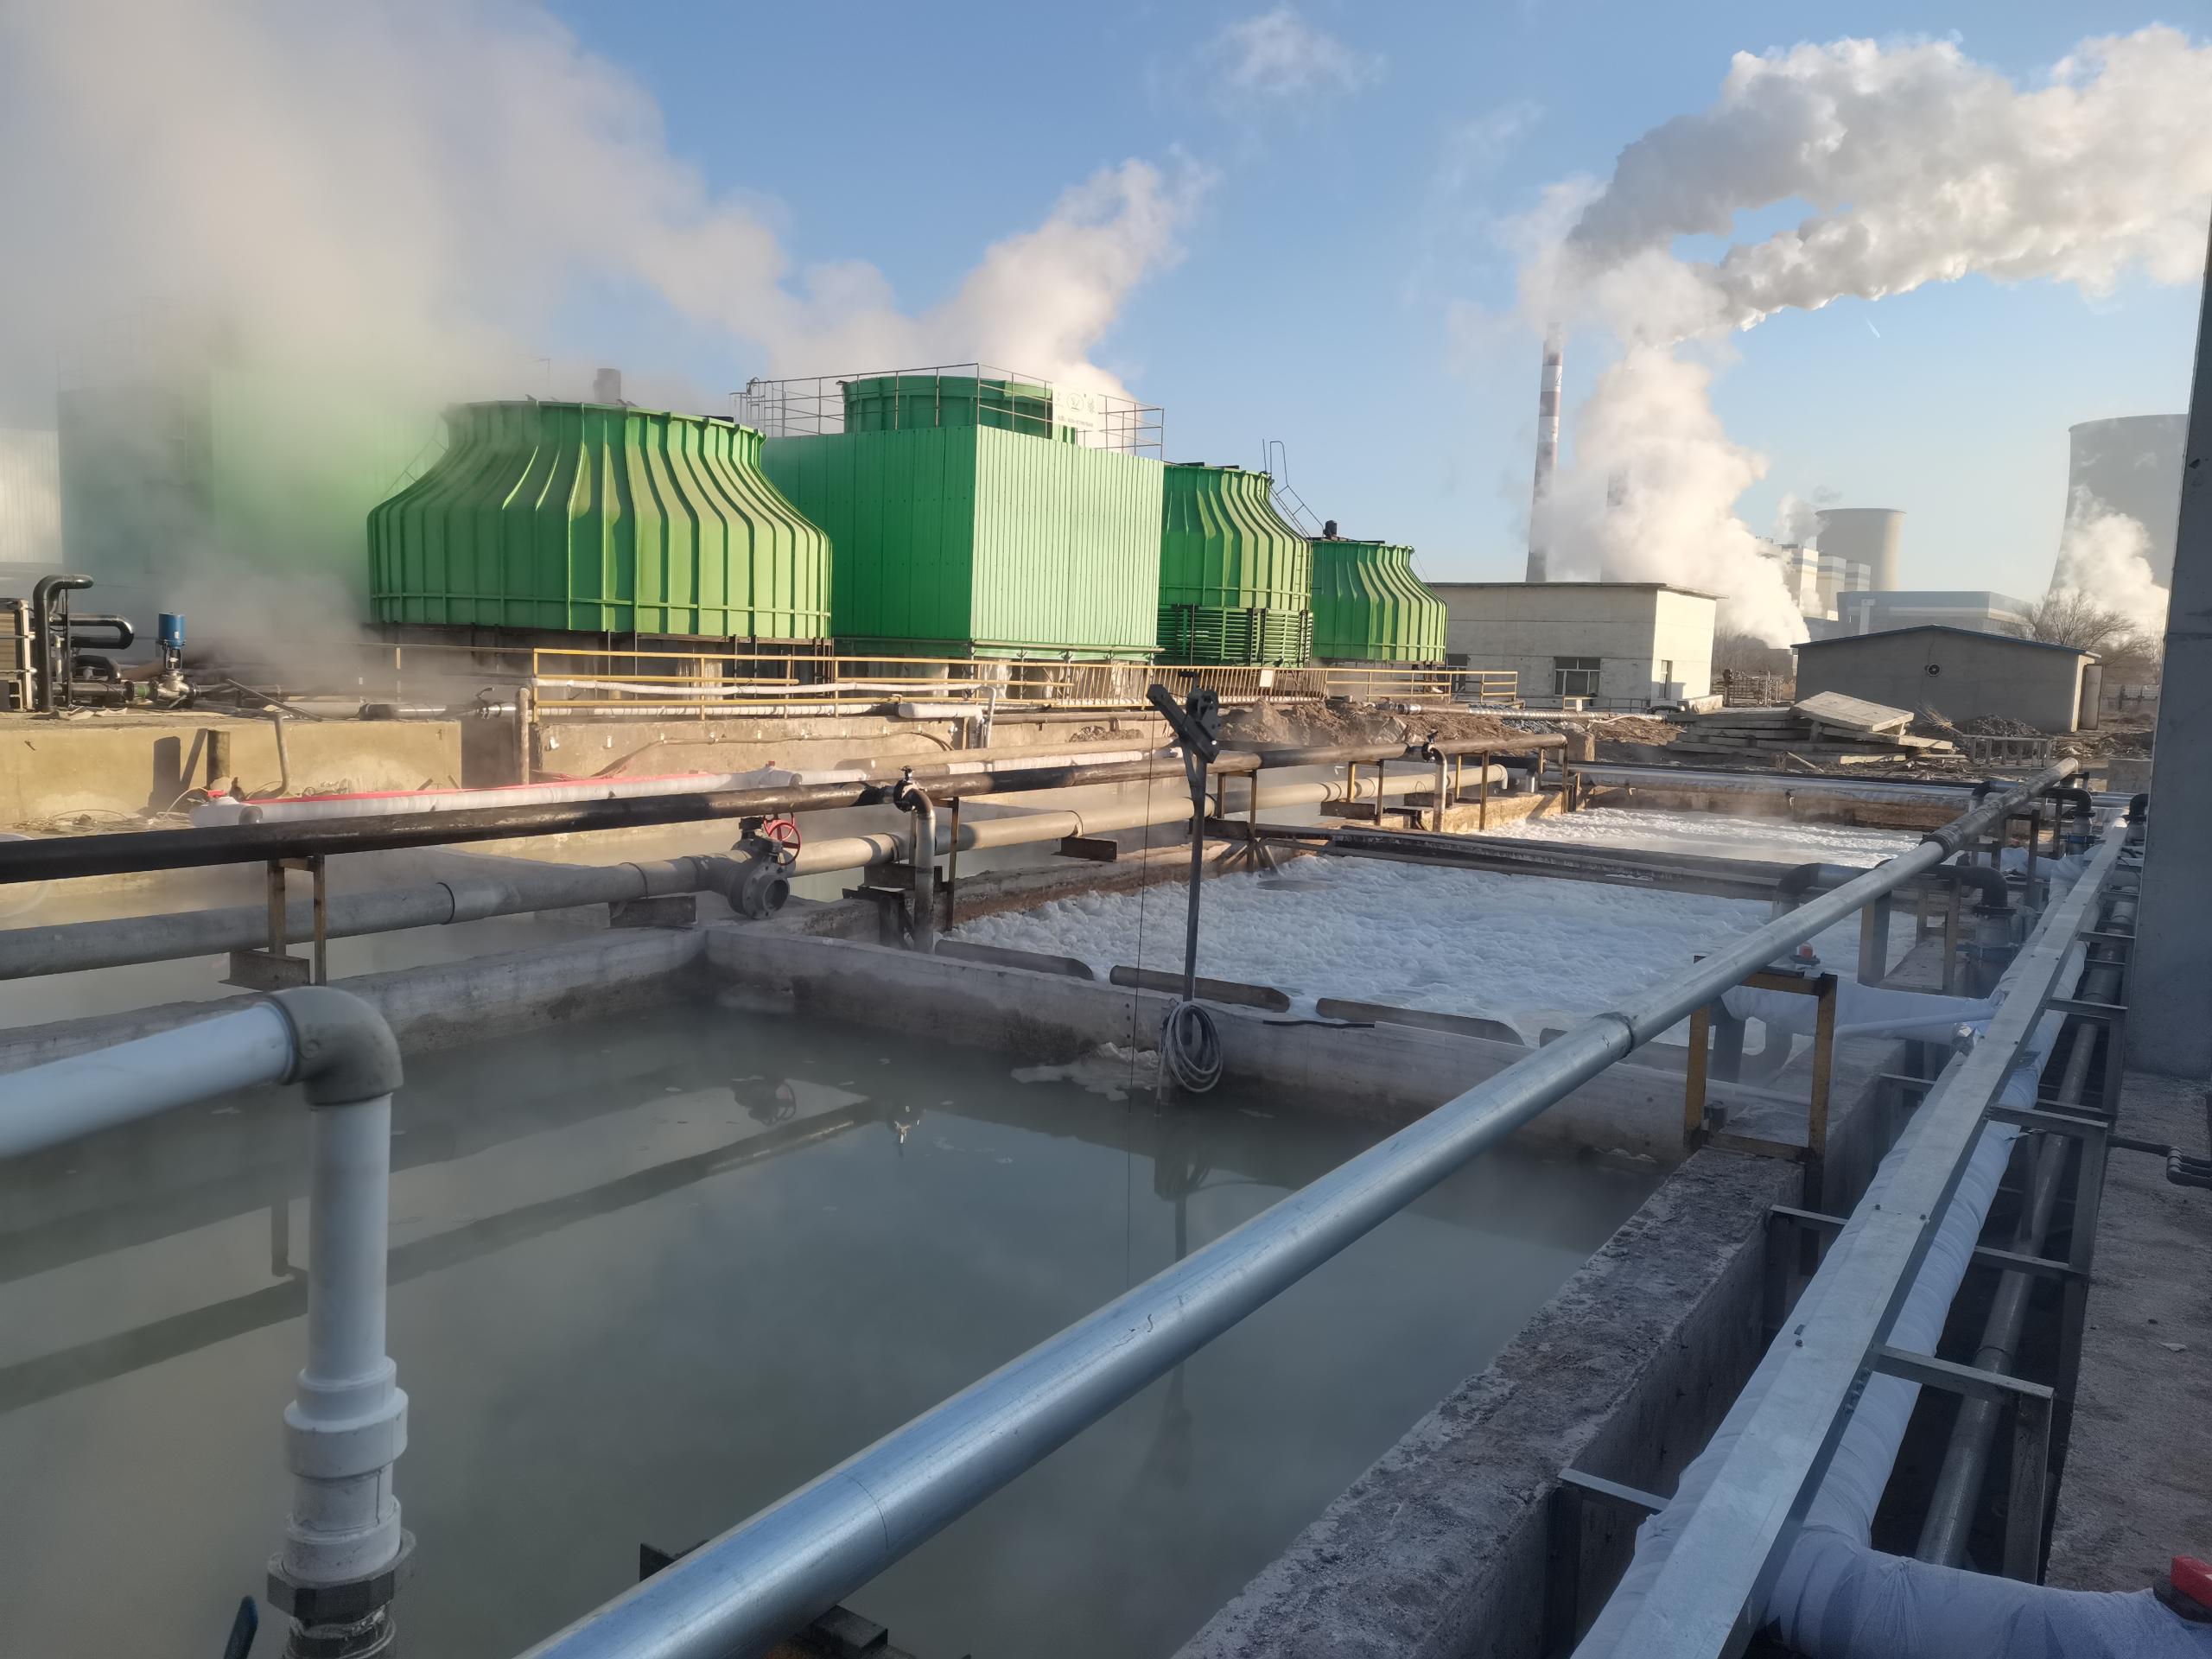
Chemisch hochsalzhaltiges Abwasser entsteht in großem Umfang in der Feinchemie, der pharmazeutischen Chemie, der Kohlechemie, der anorganischen Salzherstellung sowie in chemischen Kreislaufkühlsystemen und zählt damit zu den anspruchsvollsten Abwasserströmen der chemischen Industrie.
Typische Abwasserquellen sind Prozess-Mutterlauge, Reaktorreinigung, Destillationsrückstände, Gerätereinigung und Kühlturmspülwasser.
Das Abwasser zeichnet sich durch extrem hohe Konzentrationen gelöster Salze aus – vorwiegend Chloride, Sulfate und Nitrate – mit einer TDS-Konzentration im typischen Bereich von 20.000 bis 50.000 mg/L. Es enthält zudem schwer abbaubare organische Verbindungen, aromatische Zwischenprodukte, farbgebende Substanzen, Restsäuren und -laugen sowie Spuren schwerer Metalle.
Insgesamt weist dieses Abwasser eine hohe Salzkonzentration, starke Toxizität, geringe Biologisch Abbaubarkeit, erhebliche Schwankungen der Wasserqualität sowie ausgeprägte Neigung zu Verkalkung und Korrosion auf. Herkömmliche biologische Aufbereitungsverfahren sind im Allgemeinen nicht wirksam bei der Entfernung schwer abbaubarer organischer Stoffe oder gelöster Salze; die Behandlung von hochsalzhaltigem Abwasser stellt daher eine der kritischsten Herausforderungen im Bereich Umweltkonformität und Wasserrückgewinnung für chemische Hersteller dar.
Chemische Hersteller, die hochsalzhaltiges Abwasser behandeln, stehen regelmäßig vor mehreren kritischen Herausforderungen.
Hohe Salzkonzentrationen hemmen die mikrobielle Aktivität stark, wodurch herkömmliche biologische Aufbereitungssysteme schlecht funktionieren und sich instabile COD- und Farbentfernungsleistungen ergeben.
Die hohe Salzkonzentration beschleunigt zudem Verkalkung und Korrosion an Membranen, Rohrleitungen und Wärmeaustauschern, was zu häufigen Anlagenausfällen, erhöhtem Wartungsaufwand und hohen Kosten für den Austausch von Verbrauchsmaterialien führt.
Da sich die Zusammensetzung chemischer Abwässer je nach Produktionsverfahren erheblich unterscheidet, versagen herkömmliche standardisierte Aufbereitungssysteme häufig unter hochkorrosiven und stark kristallisierenden Betriebsbedingungen.
Zusätzlich stehen viele Chemieanlagen vor strengen Anforderungen an die Null-Flüssig-Entsorgung (Zero Liquid Discharge, ZLD), obwohl sie große Abwassermengen erzeugen. Herkömmliche Aufbereitungstechnologien erreichen typischerweise niedrige Wasserrückgewinnungsraten und verursachen exzessive Kosten für die Entsorgung von Konzentrat. Standardausrüstung bietet zudem nicht die Flexibilität, um unterschiedliche Standortlayouts, Abwassereigenschaften sowie projektspezifische Prozessanforderungen zu berücksichtigen.
Um den besonderen Eigenschaften von chemischem Abwasser mit hohem Salzgehalt Rechnung zu tragen, wenden wir einen speziellen Behandlungsprozess an, der folgende Schritte umfasst:
Vorbehandlung und Ausgleich → Fortgeschrittene Oxidation → Wasserenthärtung und Härterückgewinnung → Membrankonzentration → MVR-Verdampfung und Kristallisation (ZLD)
Das Abwasser wird zunächst in einem Ausgleichsbecken gleichmäßig gemischt und durch Koagulation und Sedimentation aufbereitet, um Schwebstoffe zu entfernen und die Qualität des Zuflusses zu stabilisieren.
Anschließend werden fortschrittliche Oxidationstechnologien wie die Fenton-Oxidation und die Ozon-Oxidation eingesetzt, um schwer abbaubare organische Verbindungen abzubauen und die Biologisch Abbaubarkeit zu verbessern.
Ein spezielles Wasserenthärtungssystem entfernt Calcium- und Magnesiumhärte und verhindert dadurch wirksam Ablagerungen stromabwärts sowie eine Verlängerung der Lebensdauer der Anlagentechnik.
Das behandelte Abwasser durchläuft anschließend ein hochdruckfestes, antifouling-Membrankonzentrationssystem, das das Volumen des Konzentrats deutlich reduziert.
Schließlich wird die konzentrierte Sole in einem MVR-Verdampfungs- und Kristallisationssystem aufbereitet, wodurch wiederverwendbares Wasser und festes Salz gewonnen werden – dies ermöglicht eine nahezu vollständige Vermeidung von Flüssigabfuhr (ZLD).
Kernausstattung umfasst:
Diese Lösung ist speziell für die anspruchsvollen Bedingungen von chemischem Abwasser mit hohem Salzgehalt konzipiert und bewältigt effektiv die drei zentralen Branchenherausforderungen: salzbedingte Hemmung biologischer Prozesse, schwer abbaubare organische Schadstoffe sowie starke Ablagerungsbildung an Anlagenteilen.
Das System liefert kontinuierlich aufbereitetes Wasser, das den gesetzlichen Vorschriften für die Einleitung in die Umwelt entspricht und gleichzeitig die industrielle Wiederverwendung von Wasser unterstützt.
Angepasste Ausrüstungskonfigurationen sind verfügbar, basierend auf Salzkonzentration, Korrosionsgrad, Zusammensetzung des Abwassers, verfügbarem Installationsraum und Produktionskapazität. Korrosionsbeständige Gehäuse, anti-kristallisierende Strömungskanäle sowie robuste Hochdruck-Modulgeräte können sämtlich an die individuellen Projektanforderungen angepasst werden.
Alle zentralen elektrischen, mechanischen und Wasseraufbereitungsgeräte sind nach CE-, UL- und ISO-Normen zertifiziert, was die Einhaltung internationaler Sicherheits- und Qualitätsanforderungen sowohl für nationale als auch für internationale Projekte gewährleistet.
Das Verfahren weist eine ausgezeichnete Resistenz gegenüber Schwankungen der hydraulischen und belastenden Schadstofflast auf und reduziert dadurch Ablagerungen, Korrosion, Ausfallzeiten der Anlagen sowie die Wartungshäufigkeit deutlich.
Mit einer gesamten Wasser-Rückgewinnungsrate von über 95 % senkt das System den Frischwasserverbrauch, die Entsorgungskosten für gefährliche Abfälle sowie die langfristigen Betriebskosten deutlich.
Das modulare, fahrwerkgebundene Design minimiert den Installationsraum, ermöglicht einen schnellen Einsatz und eine spätere Erweiterung sowie einen vollautomatisierten, intelligenten Betrieb für kontinuierliche chemische Produktionsanlagen.
Wir haben bereits zahlreiche Projekte zur Behandlung hochsalzhaltiger Abwässer in der chemischen Industrie erfolgreich abgeschlossen.
Ein repräsentatives Referenzprojekt ist ein Null-Flüssig-Entsorgungssystem (Zero Liquid Discharge, ZLD) für eine großtechnische Anlage der Feinchemie zur Aufbereitung von 800 m³/Tag hochsalzhaltigen Abwassers.
Das System bewältigt kontinuierlich Abwasser mit hohem Gesamtlöslichen Feststoffgehalt (TDS) und hohem chemischem Sauerstoffbedarf (COD) und löst dabei effektiv Herausforderungen wie Membranverkrustung, Entfernung schwer abbaubarer organischer Stoffe sowie Entsorgung der Konzentrate – bei stabilem Langzeitbetrieb und erfolgreich bestandener behördlicher Abnahmeprüfung.
Zu den unterstützenden Unterlagen zählen:
Wir bieten schlüsselfertige EPC-Lösungen (Engineering, Procurement & Construction) für die Behandlung hochsalzhaltigen chemischen Abwassers, darunter:
Standard-Projekt-Workflow
Geländebesichtigung & Wasserprobenahme
→ Wasserqualitätsanalysebericht
→ Individuelle Aufbereitungslösung und kommerzielles Angebot
→ Vertragsunterzeichnung
→ Geräteherstellung und bauliche Errichtung
→ Installation und Inbetriebnahme
→ Leistungsprüfung bis zur Erfüllung der Anforderungen
→ Unterstützung bei der behördlichen Abnahme und Schulung der Betreiber
→ Langfristige präventive Wartung, Systemoptimierung und 24/7-technischer Support
Diese Lösung ermöglicht chemischen Herstellern, eine stabile Einhaltung gesetzlicher Vorgaben zu gewährleisten, die Wasserrückgewinnung zu maximieren, die Betriebskosten zu minimieren und nachhaltige Null-Flüssig-Entsorgungsbetriebe (Zero Liquid Discharge, ZLD) aufzubauen.

 EN