
high-salinity-chemical-wastewater-treatment-industry-solution, high-salinity-chemical-wastewater-treatment-industry-solution, /solutions
EN
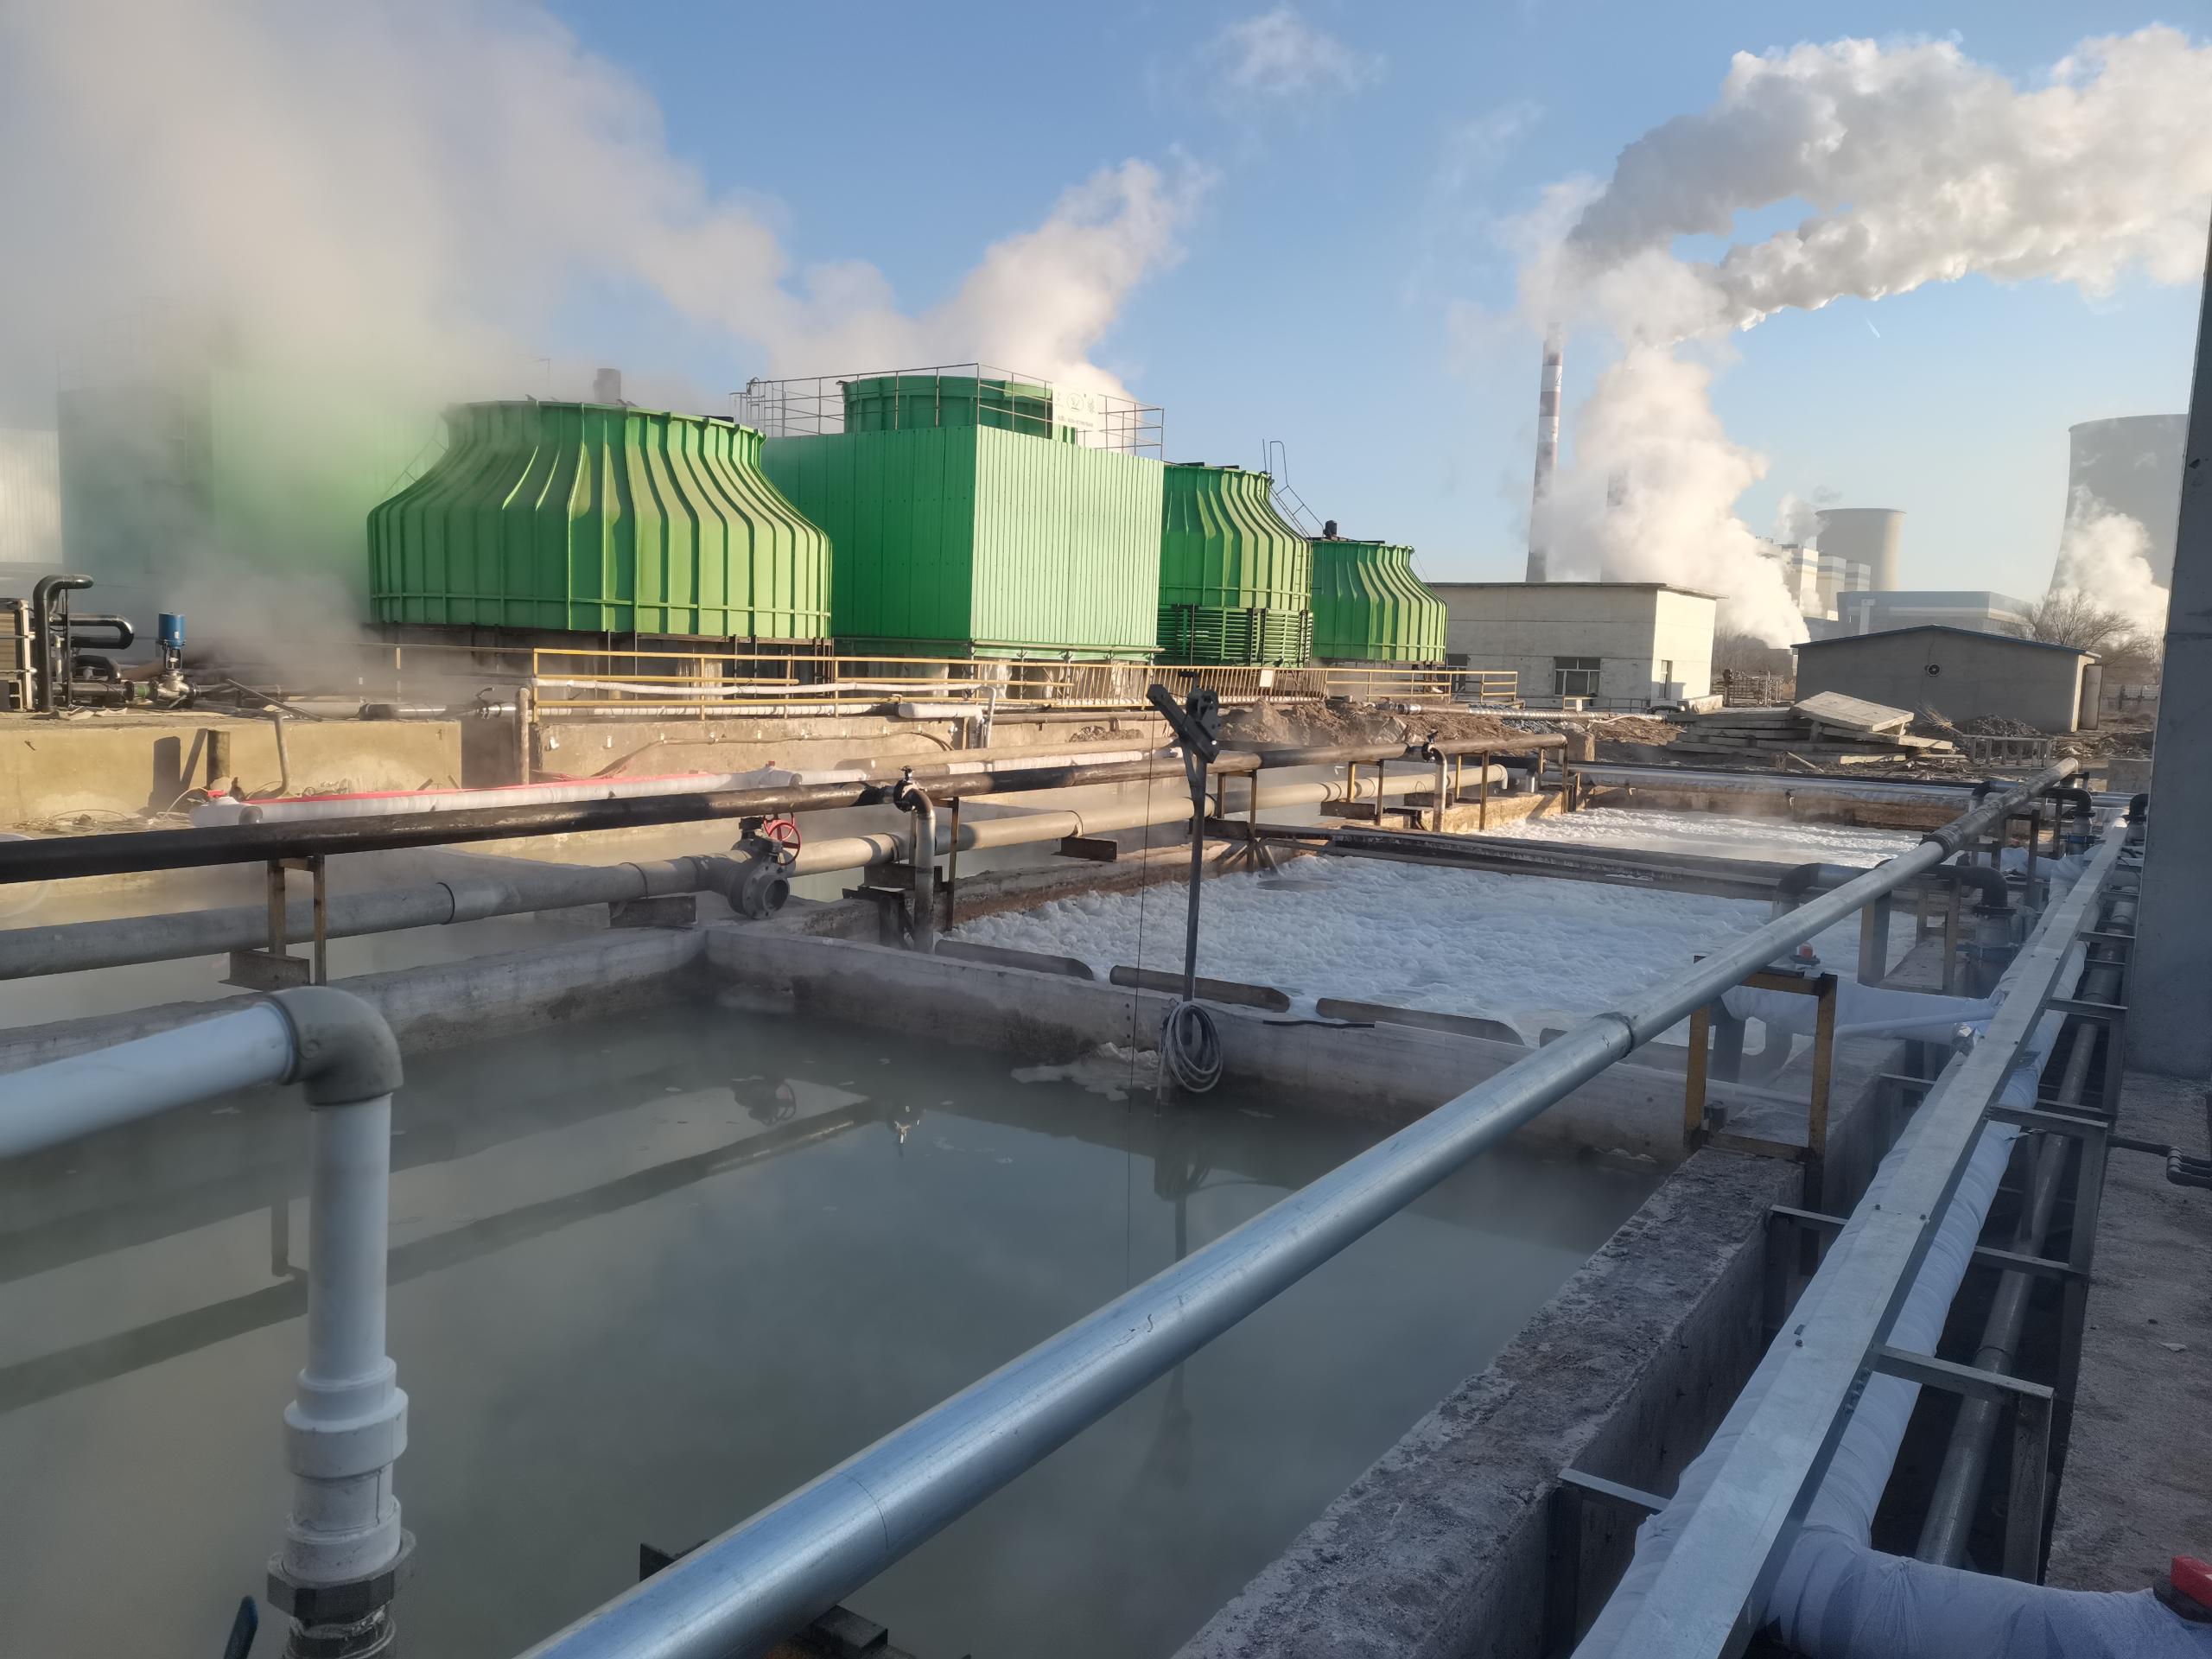
Le acque reflue chimiche ad alta salinità sono ampiamente prodotte nei settori della chimica fine, dei prodotti chimici farmaceutici, della lavorazione del carbone, della produzione di sali inorganici e dei sistemi di raffreddamento a circolazione chimica, rendendole una delle correnti di acque reflue più difficili da trattare nell’industria chimica.
Le tipiche fonti di acque reflue includono il liquore madre di processo, la pulizia dei reattori, i residui di distillazione, il lavaggio degli impianti e lo spurgo della torre di raffreddamento.
Queste acque reflue si caratterizzano per concentrazioni estremamente elevate di sali disciolti, principalmente cloruri, solfati e nitrati, con un contenuto di solidi disciolti totali (TDS) che varia tipicamente tra 20.000 e 50.000 mg/L. Contengono inoltre composti organici refrattari, intermedi aromatici, sostanze coloranti, acidi e basi residui e tracce di metalli pesanti.
Nel complesso, queste acque reflue presentano un’elevata salinità, una forte tossicità, una scarsa biodegradabilità, notevoli fluttuazioni nella qualità dell’acqua e una marcata tendenza all’incrostantamento e alla corrosione. I comuni processi di trattamento biologico risultano generalmente inefficaci nel rimuovere gli organici refrattari o i sali disciolti, rendendo il trattamento delle acque reflue ad alta salinità una delle sfide ambientali più critiche per quanto riguarda la conformità normativa e il riutilizzo idrico da parte dei produttori chimici.
I produttori chimici che trattano acque reflue ad alta salinità si trovano spesso ad affrontare diverse difficoltà critiche.
Le elevate concentrazioni saline inibiscono fortemente l’attività microbica, causando scadenti prestazioni nei comuni sistemi di trattamento biologico e portando a una rimozione instabile di COD e colore.
L’elevata salinità accelera inoltre l’incrostantamento e la corrosione su membrane, tubazioni e scambiatori di calore, provocando guasti frequenti degli impianti, maggiori esigenze di manutenzione e costi elevati per la sostituzione dei consumabili.
Poiché la composizione delle acque reflue chimiche varia notevolmente tra i diversi processi produttivi, i tradizionali sistemi di trattamento standardizzati spesso non resistono a condizioni operative ad alta corrosività e ad alta cristallizzazione.
Inoltre, molte aziende chimiche devono rispettare rigorosi requisiti di Zero Liquid Discharge (ZLD), pur generando volumi elevati di acque reflue. Le tecnologie tradizionali di trattamento raggiungono tipicamente bassi tassi di recupero idrico e comportano costi eccessivi per lo smaltimento del concentrato. Inoltre, le attrezzature standard non offrono la flessibilità necessaria per adattarsi a diverse configurazioni degli impianti, alle caratteristiche specifiche delle acque reflue e ai requisiti di processo propri di ciascun progetto.
Per affrontare le caratteristiche uniche delle acque reflue chimiche ad alta salinità, adottiamo un processo di trattamento dedicato composto da:
Prettrattamento e equalizzazione → Ossidazione avanzata → Addolcimento e rimozione della durezza → Concentrazione con membrana → Evaporazione e cristallizzazione MVR (ZLD)
Le acque reflue vengono innanzitutto equalizzate e condizionate mediante coagulazione e sedimentazione, per rimuovere i solidi sospesi e stabilizzare la qualità dell’acqua in ingresso.
Successivamente vengono applicate tecnologie avanzate di ossidazione, come l’ossidazione Fenton e l’ossidazione con ozono, per degradare i composti organici refrattari e migliorare la biodegradabilità.
Un sistema dedicato di addolcimento dell’acqua elimina la durezza causata da calcio e magnesio, prevenendo efficacemente l’incrostazione a valle e prolungando la vita utile delle attrezzature.
Le acque reflue trattate passano successivamente attraverso un sistema di concentrazione a membrana ad alta pressione e resistente all’intasamento, riducendo in modo significativo il volume del concentrato.
Infine, la salamoia concentrata viene elaborata da un sistema di evaporazione e cristallizzazione MVR, producendo acqua riutilizzabile e sali solidificati, consentendo una quasi totale assenza di scarichi liquidi (ZLD).
L'attrezzatura principale comprende:
Questa soluzione è progettata specificamente per le condizioni gravose delle acque reflue chimiche ad alta salinità, superando efficacemente le tre principali sfide del settore: inibizione da elevata salinità, inquinanti organici refrattari e grave incrostazione delle attrezzature.
Il sistema fornisce costantemente acqua trattata conforme ai regolamenti ambientali per lo scarico, supportando al contempo il riutilizzo industriale dell’acqua.
Le configurazioni degli impianti personalizzabili sono disponibili in base alla concentrazione di sale, al livello di corrosione, alla composizione delle acque reflue, allo spazio disponibile per l’installazione e alla capacità produttiva. Gli alloggiamenti resistenti alla corrosione, i canali di flusso anti-cristallizzazione e gli impianti modulari ad alta pressione pesanti possono tutti essere adattati alle specifiche esigenze di ciascun progetto.
Tutti gli impianti elettrici, meccanici e per il trattamento delle acque, costituenti il nucleo del sistema, sono certificati secondo gli standard CE, UL e ISO, garantendo la conformità ai requisiti internazionali di sicurezza e qualità sia per progetti nazionali che esteri.
Il processo offre un’eccellente resistenza alle fluttuazioni del carico idraulico e dei contaminanti, riducendo in modo significativo l’incrostazione, la corrosione, i tempi di fermo dell’attrezzatura e la frequenza della manutenzione.
Con un tasso complessivo di recupero idrico superiore al 95 %, il sistema riduce in modo significativo il consumo di acqua dolce, i costi di smaltimento dei rifiuti pericolosi e le spese operative a lungo termine.
Il design modulare su skid riduce al minimo lo spazio necessario per l’installazione, consente un rapido impiego e una futura espansione, e supporta un funzionamento intelligente completamente automatizzato per impianti di produzione chimica continua.
Abbiamo completato con successo numerosi progetti di trattamento di acque reflue ad alta salinità nel settore chimico.
Un progetto di riferimento rappresentativo è un sistema Zero Liquid Discharge (ZLD) per uno stabilimento manifatturiero di prodotti chimici fini su larga scala, progettato per trattare 800 m³/giorno di acque reflue ad alta salinità.
Il sistema gestisce in modo costante acque reflue con elevati valori di TDS ed elevati valori di COD, risolvendo efficacemente le problematiche di incrostazione delle membrane, di rimozione di composti organici refrattari e di smaltimento del concentrato, garantendo al contempo un funzionamento stabile a lungo termine e superando con successo le ispezioni ambientali di accettazione.
La documentazione di supporto comprende:
Forniamo soluzioni chiavi in mano EPC (Engineering, Procurement & Construction) per il trattamento di acque reflue chimiche ad alta salinità, comprensive di:
Flusso di lavoro standard del progetto
Sopralluogo sul sito e prelievo campioni d’acqua
→ Relazione sull’analisi della qualità dell’acqua
→ Soluzione personalizzata di trattamento e proposta commerciale
→ Firma del contratto
→ Produzione di attrezzature e costruzioni civili
→ Installazione e messa in servizio
→ Test di prestazione fino al raggiungimento della conformità
→ Assistenza per l’accettazione ambientale e formazione degli operatori
→ Manutenzione preventiva a lungo termine, ottimizzazione del sistema e supporto tecnico 24/7
Questa soluzione consente ai produttori chimici di raggiungere una conformità normativa stabile, massimizzare il riutilizzo dell’acqua, ridurre al minimo i costi operativi e avviarsi verso operazioni sostenibili di Zero Liquid Discharge (ZLD).

 EN