
high-salinity-chemical-wastewater-treatment-industry-solution, high-salinity-chemical-wastewater-treatment-industry-solution, /solutions
EN
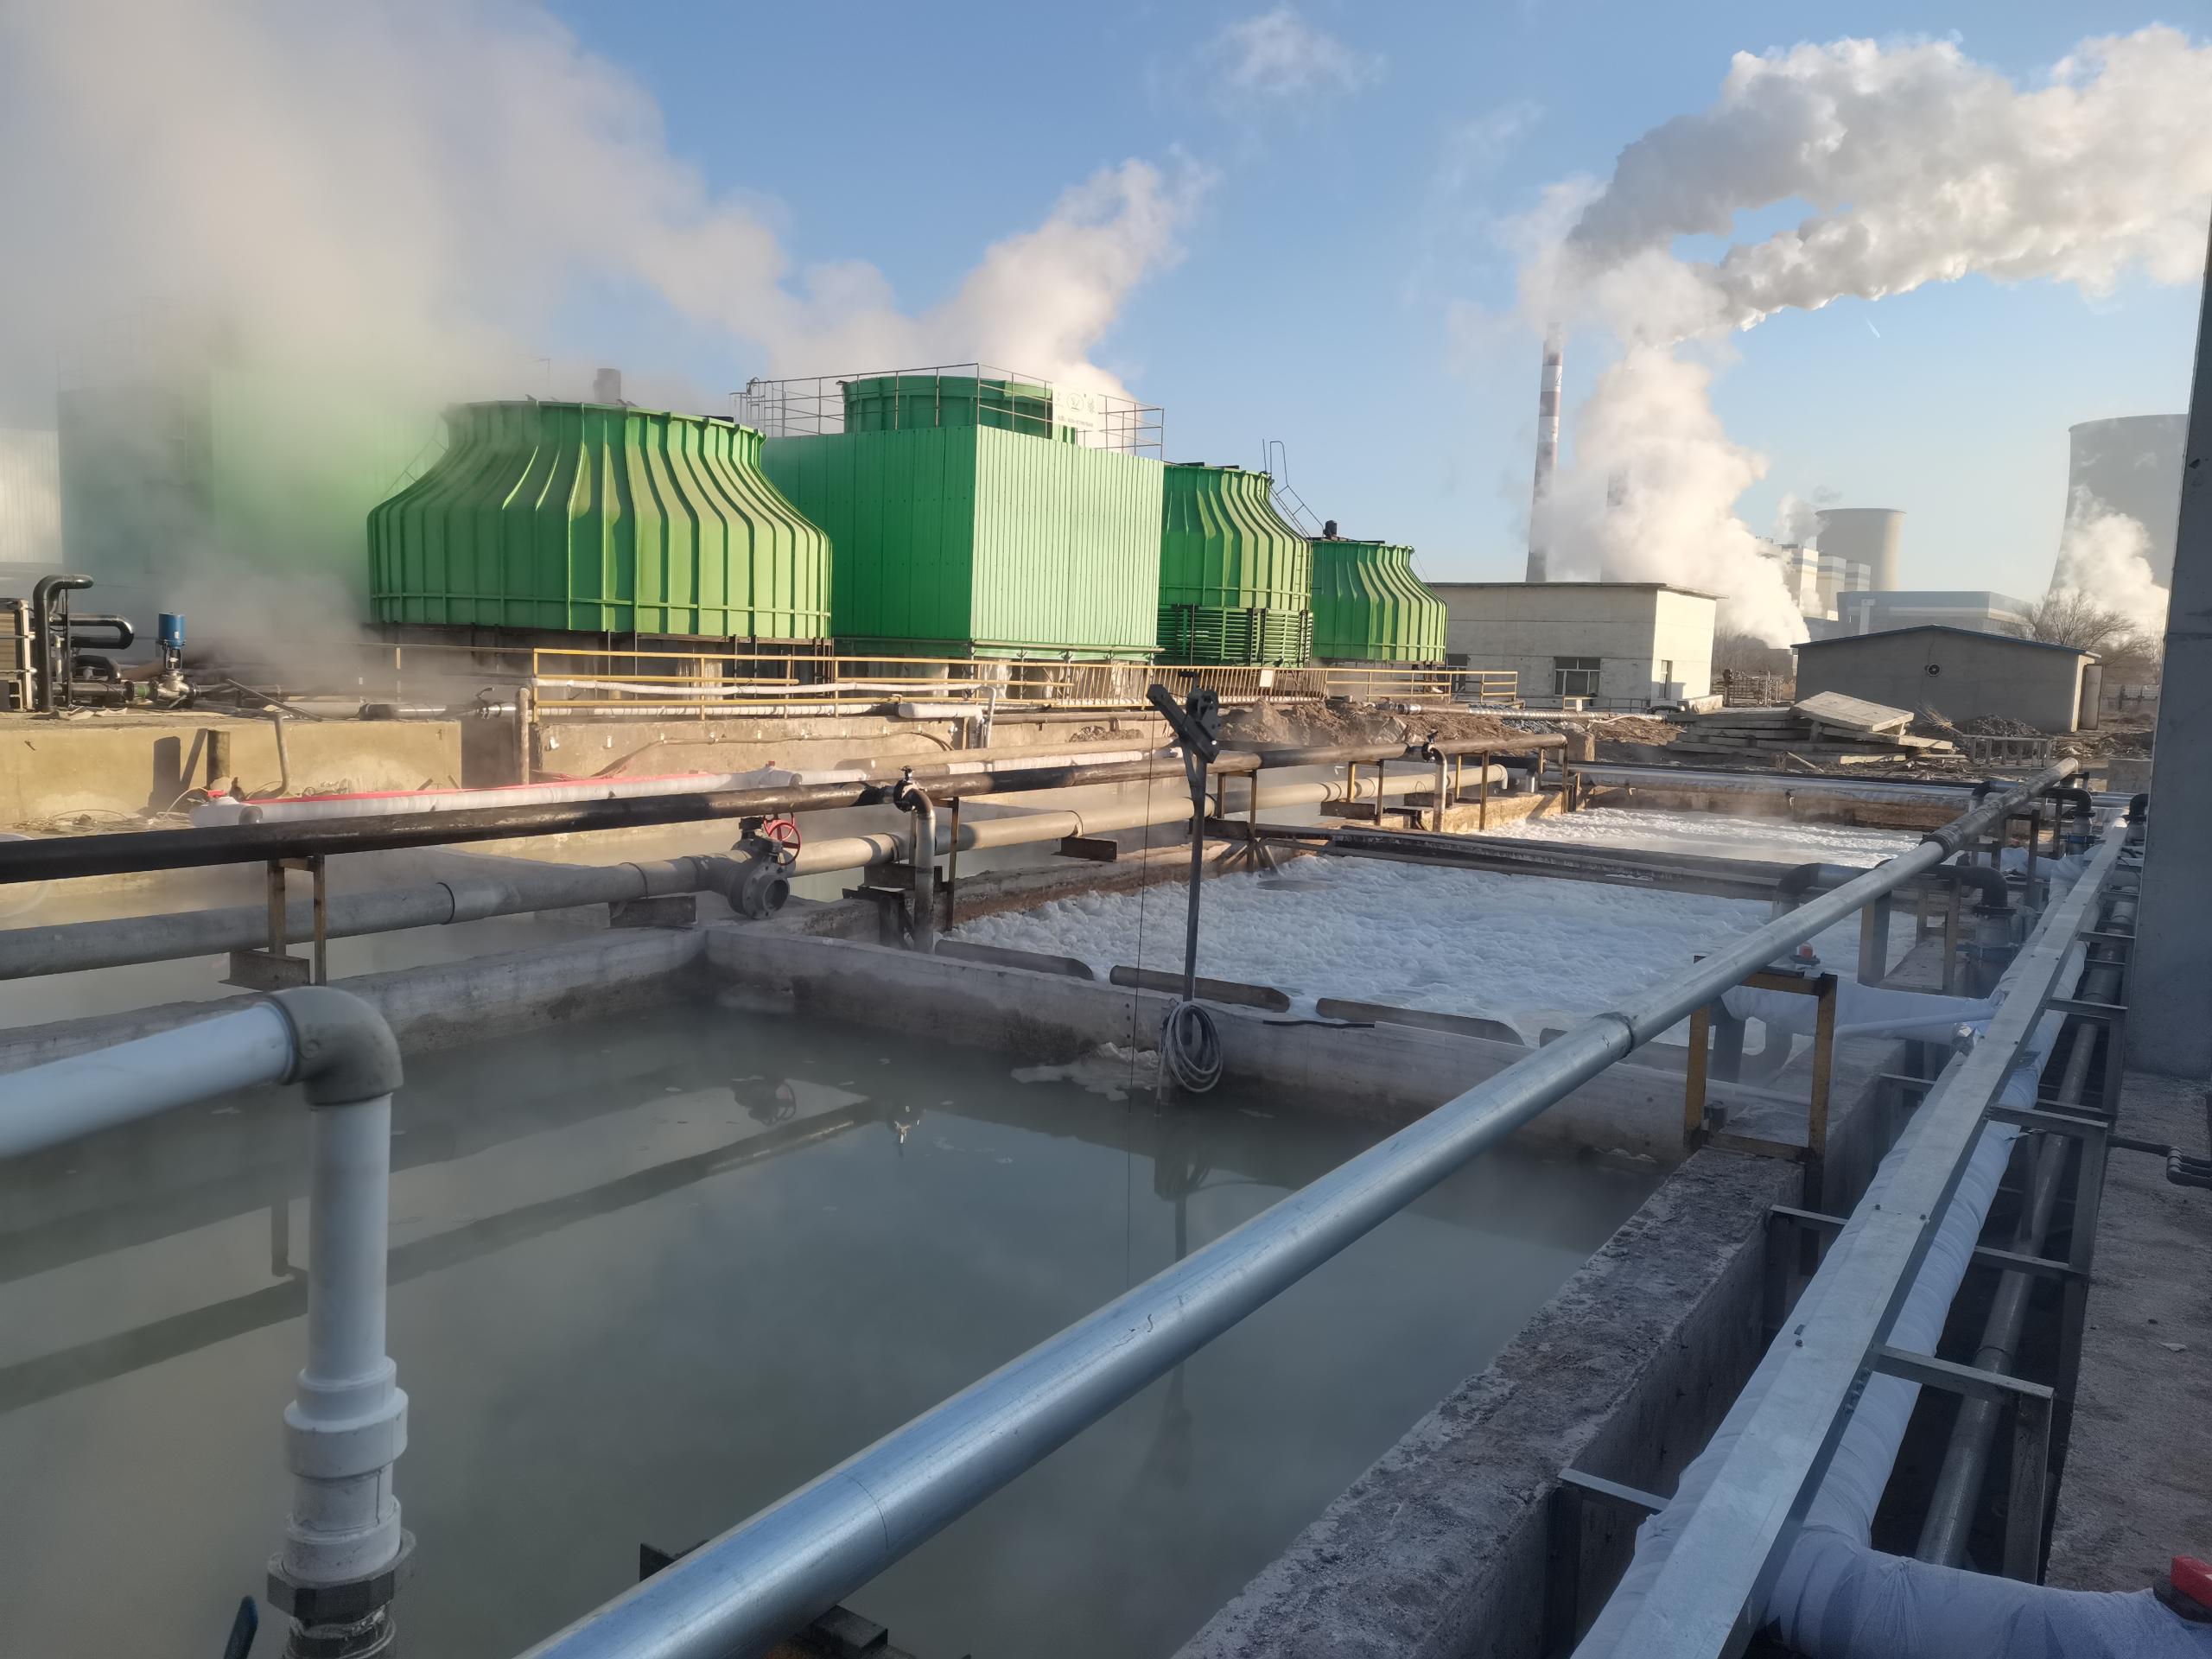
Las aguas residuales químicas con alta salinidad se generan ampliamente en la industria de productos químicos finos, productos químicos farmacéuticos, procesamiento químico del carbón, producción de sales inorgánicas y sistemas de refrigeración por circulación química, lo que las convierte en una de las corrientes de aguas residuales más difíciles de tratar en la industria química.
Las fuentes típicas de estas aguas residuales incluyen licor madre del proceso, limpieza de reactores, residuos de destilación, lavado de equipos y purga de torres de enfriamiento.
Estas aguas residuales se caracterizan por concentraciones extremadamente altas de sales disueltas, principalmente cloruros, sulfatos y nitratos, con un valor de SST (sólidos disueltos totales) que suele oscilar entre 20 000 y 50 000 mg/L. Asimismo, contienen compuestos orgánicos refractarios, intermedios aromáticos, sustancias colorantes, ácidos y álcalis residuales, y metales pesados en trazas.
En conjunto, estas aguas residuales presentan alta salinidad, elevada toxicidad, baja biodegradabilidad, fluctuaciones significativas en la calidad del agua y una marcada tendencia a la formación de incrustaciones y a la corrosión. Los procesos convencionales de tratamiento biológico suelen ser ineficaces para eliminar compuestos orgánicos refractarios o sales disueltas, lo que convierte el tratamiento de aguas residuales con alta salinidad en uno de los desafíos ambientales más críticos —tanto para el cumplimiento normativo como para la reutilización del agua— en la industria química.
Los fabricantes químicos que tratan aguas residuales de alta salinidad suelen encontrarse con varios desafíos críticos.
Las altas concentraciones de sales inhiben severamente la actividad microbiana, provocando un rendimiento deficiente de los sistemas convencionales de tratamiento biológico y resultando en una eliminación inestable de DQO y color.
La alta salinidad también acelera la formación de incrustaciones y la corrosión en membranas, tuberías e intercambiadores de calor, lo que ocasiona fallos frecuentes de los equipos, mayores requerimientos de mantenimiento y costos elevados por sustitución de consumibles.
Como la composición de las aguas residuales químicas varía considerablemente entre los distintos procesos de producción, los sistemas convencionales de tratamiento estandarizados suelen no resistir condiciones operativas de alta corrosión y alta cristalización.
Además, muchas plantas químicas enfrentan estrictos requisitos de descarga cero de líquidos (ZLD) mientras generan grandes volúmenes de aguas residuales. Las tecnologías tradicionales de tratamiento suelen lograr tasas bajas de recuperación de agua e incurrir en costos excesivos para la disposición del concentrado. Los equipos estándar también carecen de la flexibilidad necesaria para adaptarse a distintos diseños de planta, características de las aguas residuales y requisitos específicos del proyecto.
Para abordar las características únicas de las aguas residuales químicas de alta salinidad, empleamos un proceso de tratamiento especializado que consta de:
Pretatamiento y homogeneización → Oxidación avanzada → Ablandamiento y eliminación de dureza → Concentración por membrana → Evaporación y cristalización MVR (ZLD)
Primero, las aguas residuales se igualan y se acondicionan mediante coagulación y sedimentación para eliminar los sólidos en suspensión y estabilizar la calidad de la entrada.
Posteriormente, se aplican tecnologías avanzadas de oxidación, como la oxidación Fenton y la oxidación con ozono, para descomponer compuestos orgánicos refractarios y mejorar la biodegradabilidad.
Un sistema especializado de ablandamiento de agua elimina la dureza causada por el calcio y el magnesio, previniendo eficazmente la formación de incrustaciones aguas abajo y prolongando la vida útil del equipo.
Las aguas residuales tratadas pasan posteriormente por un sistema de concentración mediante membranas resistentes a la obstrucción y de alta presión, reduciendo significativamente el volumen del concentrado.
Finalmente, la salmuera concentrada se procesa mediante un sistema de evaporación y cristalización MVR, produciendo agua reutilizable y sales solidificadas, lo que permite una descarga casi nula de líquidos (ZLD).
El equipo principal incluye:
Esta solución está diseñada específicamente para las exigentes condiciones de aguas residuales químicas de alta salinidad, superando eficazmente los tres principales desafíos del sector: inhibición por altos niveles de sales, contaminantes orgánicos refractarios y severa formación de incrustaciones en el equipo.
El sistema suministra de forma constante agua tratada que cumple con las normativas ambientales de vertido, al tiempo que apoya la reutilización industrial del agua.
Las configuraciones de equipos personalizados están disponibles según la concentración de sal, el nivel de corrosión, la composición de las aguas residuales, el espacio disponible para la instalación y la capacidad de producción. Las carcasas resistentes a la corrosión, los canales de flujo anticrostales y los equipos modulares de alta presión y alta resistencia pueden adaptarse completamente a los requisitos específicos de cada proyecto.
Todo el equipo eléctrico, mecánico y de tratamiento de agua es certificado conforme a las normas CE, UL e ISO, garantizando el cumplimiento de los requisitos internacionales de seguridad y calidad tanto para proyectos nacionales como internacionales.
El proceso ofrece una excelente resistencia a las fluctuaciones en las cargas hidráulicas y contaminantes, reduciendo significativamente la formación de incrustaciones, la corrosión, los tiempos de inactividad de los equipos y la frecuencia de mantenimiento.
Con una tasa global de recuperación de agua superior al 95 %, el sistema reduce sustancialmente el consumo de agua dulce, los costos de eliminación de residuos peligrosos y los gastos operativos a largo plazo.
Su diseño modular sobre bastidor minimiza el espacio de instalación, permite una puesta en marcha rápida y una expansión futura, y soporta una operación inteligente totalmente automatizada para instalaciones continuas de fabricación química.
Hemos completado con éxito numerosos proyectos de tratamiento de aguas residuales de alta salinidad en toda la industria química.
Un proyecto de referencia representativo es un sistema de descarga cero de líquidos (ZLD) para una planta de fabricación a gran escala de productos químicos finos, diseñado para tratar 800 m³/día de aguas residuales con alta salinidad.
El sistema gestiona de forma constante aguas residuales con alta concentración de sólidos disueltos totales (TDS) y alta demanda química de oxígeno (COD), resolviendo eficazmente los problemas de incrustación en membranas, eliminación de compuestos orgánicos refractarios y disposición de concentrados, al tiempo que mantiene una operación estable a largo plazo y supera con éxito las inspecciones ambientales de aceptación.
La documentación de apoyo incluye:
Ofrecemos soluciones llave en mano EPC (Ingeniería, Adquisición y Construcción) para el tratamiento de aguas residuales químicas con alta salinidad, incluidas:
Flujo de trabajo estándar del proyecto
Inspección in situ y toma de muestras de agua
→ Informe de análisis de la calidad del agua
→ Solución de tratamiento personalizada y propuesta comercial
→ Firma del contrato
→ Fabricación de equipos y construcción civil
→ Instalación y puesta en marcha
→ Pruebas de rendimiento hasta el cumplimiento
→ Asistencia para la aceptación ambiental y formación del personal operativo
→ Mantenimiento preventivo a largo plazo, optimización del sistema y soporte técnico las 24 horas del día, los 7 días de la semana
Esta solución permite a los fabricantes químicos cumplir de forma estable con la normativa vigente, maximizar la reutilización del agua, minimizar los costes operativos y avanzar hacia operaciones sostenibles de descarga cero de líquidos (ZLD).

 EN