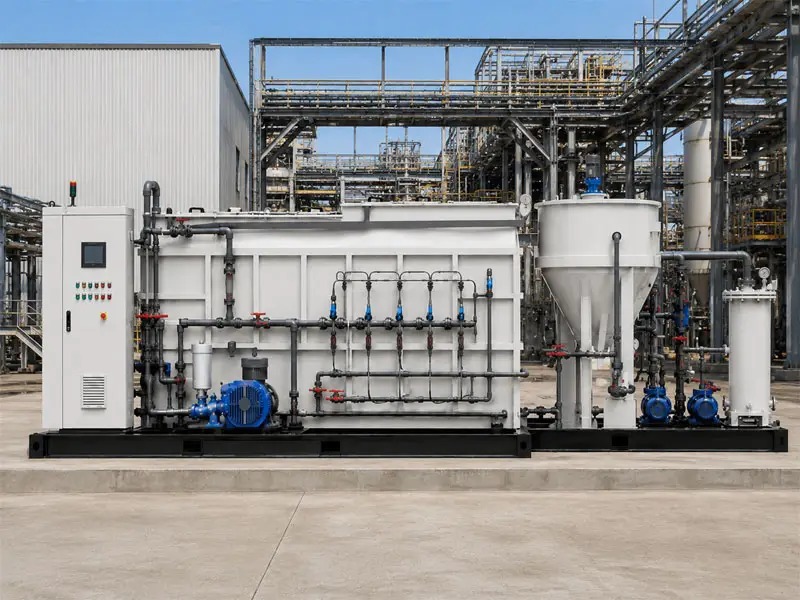
Az élelmiszer-feldolgozó szektor jelentős erőforrásokat használ fel a szennyvízkezelésre, és élelmiszeripari szennyvízkezelés a szennyvízkezelési rendszerekben fellépő energiafelhasználás gyakran a teljes üzem üzemeltetési költségeinek 30–40%-át teszi ki, így az efficiencia-javítások gazdaságilag is vonzók és környezetvédelmi szempontból is felelősségteljesek. A energia felhasználás csökkentése a kezelés stabilitásának kompromittálása nélkül stratégiai megértést igényel arról, hogy az erőforrások hol kerülnek felhasználásra, és hogyan képesek a modern technológiák mérhető eredményeket elérni.
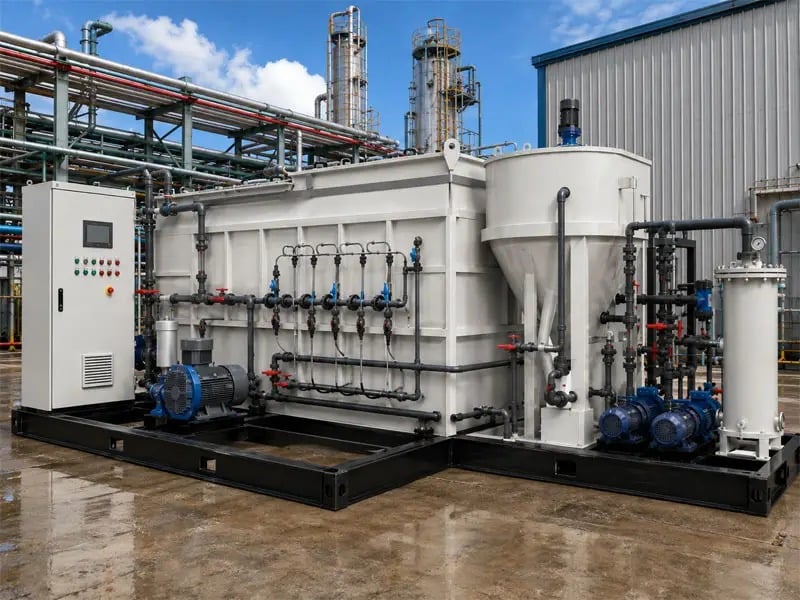
Az élelmiszer-feldolgozó létesítmények egyedi szennyvízkezelési kihívásokkal néznek szembe, mivel a szennyvíz magas szerves terhelést, változó áramlási sebességet és sokféle szennyező anyagot tartalmaz – ezek a hús-, tej-, ital- és zöldség-gyártási folyamatokból származnak. A hagyományos kezelési módszerek gyakran folyamatos, intenzív levegőztetésre és mechanikus folyamatokra támaszkodnak, amelyek túlzott mennyiségű energiát igényelnek. A modern optimalizációs stratégiák a kezelés hatékonyságát intelligens üzemeltetési vezérlésekkel egyensúlyozzák, így a létesítmények fenntarthatják a szabályozási előírások betartását, miközben csökkentik energia a fogyasztást sok esetben 15–25%-kal.
Az energiafelhasználás megértése az élelmiszeripari szennyvízrendszerekben
Hol koncentrálódik az energiafelhasználás
Aélelmiszeripari szennyvízkezelés a szennyvízkezelő telepekben a szellőztetés általában az összes villamosenergia-felhasználás 40–60%-át teszi ki. A szivattyúzás, a mechanikai keverés, az iszapkezelés és a hőmérséklet-alapú folyamatok teszik ki a maradékot. Az élelmiszeripari szennyvíz gyakran intenzív biológiai kezelést igényel a magas biokémiai oxigénigény (BOD) és kémiai oxigénigény (COD) miatt. Optimalizáció hiányában az üzemeltetők a levegőfúvókat és szivattyúkat állandó, óvatos beállításon tartják, amelyeket a legrosszabb esetekre terveztek, figyelmen kívül hagyva a tényleges kezelési igényeket az alacsonyabb szennyeződési terhelés idején.
A kihívás tovább súlyosbodik, mert az élelmiszeripar rendkívül változó szennyvízáramokat és -koncentrációkat generál. A hétvégi leállások, az évszakhoz kötött termelési változások és a termékvonal-átállások dinamikus körülményeket teremtenek, amelyekre a statikus rendszertervek nem tudnak hatékonyan reagálni. Légzés a csúcs terhelésre méretezett berendezések gyakran részterhelésen működnek, túlzott mennyiségű oxigént szolgáltatnak, és felesleges energiát fogyasztanak energia .
A kezelés stabilitása mint elengedhetetlen követelmény
A szabályozási keretek és a kibocsátási engedélyek szigorú határértékeket állapítanak meg a lebegő anyagokra, a biokémiai oxigénigényre (BOD), a tápanyagokra és egyéb paraméterekre. A élelmiszeripari szennyvízkezelés , bármely olyan hatékonyság-javítási megközelítés, amely a biológiai stabilitást veszélyezteti, kockázatot jelent az engedélyek megszegésére, bírságok kiszabására és az üzemeltetés leállítására. Az eredményes optimalizálás ezért olyan technológiákat és módszereket igényel, amelyek csökkentik a energia bemenetet, miközben megtartják vagy javítják a kezelési teljesítmény mutatóit. Ez a különbség választja el az igazi optimalizálást a veszélyes költségcsökkentéstől.
Stratégiai optimalizálási megközelítések
Fejlett levegőztetési vezérlőrendszerek
A modern oldott oxigén (DO) érzékelők és a valós idejű folyamatvezérlések lehetővé teszik, hogy a légzés berendezések automatikusan igazítsák működésüket a tényleges kezelési igény alapján, nem pedig rögzített időzítés szerint. A levegőztetők és kompresszorok változó frekvenciájú meghajtói (VFD-k) sima fordulatszám-szabályozást tesznek lehetővé, így pontos oxigénátviteli sebességet biztosítanak, és kiküszöbölik a fojtószelepek vagy a mellékáramlási rendszerek okozta hatásfok-veszteséget. Ha folyamatanalitikai rendszerekkel integrálják őket, ezek a rendszerek csökkentik energia a fogyasztást 20–30 százalékkal csökkentve, miközben javítja a kezelés konzisztenciáját.
Aélelmiszeripar alkalmazásoknál az adaptív vezérlés percek alatt reagál a beérkező terhelésingerekre, megelőzve ezzel az oxigénhiányt és a felesleges túlszellőzést. A nitrifikációs és denitrifikációs fázisokat külön-külön lehet optimalizálni, és az iszapretenciós időt szezonális termékváltozásokhoz igazítható. Az eredmény egy olyan rendszer, amely stabil, előrejelezhető kezelést nyújt, miközben lényegesen kevesebb energia energiát használ, mint a hagyományos, rögzített működési elvek szerint tervezett rendszerek.
Folyamatintegráció és alternatív technológiák
A mechanikai gőzrekompresziós (MVR) elpárologtatás és a membránbioreaktoros (MBR) technológiák útvonalat kínálnak az egész szennyvízkezelő üzem energiafelhasználási energia profiljának csökkentésére, ha megfelelően tervezték őket. élelmiszeripari szennyvízkezelés olyan rendszerek, amelyek hővisszanyerést és koncentrátum-újrahasznosítást tartalmaznak, csökkenthetik a biológiai kezelésre szoruló szennyvíz térfogatát, ezzel csökkentve a légzés a kereslet a szennyvízkezelési lánc alsóbb szakaszában. Az oldott levegős lebegőanyag-elválasztás (DAF) vagy a szűrés olyan előkezelési technológiák, amelyek eltávolítják a leülepedő és úszó szennyező anyagokat a biológiai kezelés előtt, csökkentve ezzel az organikus terhelést és a szükséges kezelési intenzitást.
A sorozatos működésű reaktorok (SBR-ek) rugalmas ciklusidőt tesznek lehetővé, amely illeszkedik a beérkező vízáramhoz és terhelési mintázathoz, optimalizálva ezzel légzés az egyes tételenkénti ciklus időtartamát és intenzitását. A élelmiszeripar előre jelezhető gyártási ütemtervekkel rendelkező műveletek esetében ez a rugalmasság közvetlenül mérhető energia megtakarításokhoz vezet a folyamatos üzemű aktivált iszapos szennyvíztisztító berendezésekhez képest.
Működtetési legjobb gyakorlatok és figyelés
Alapvonali mérés és teljesítménykövetés
A megtakarítási lehetőségek azonosításához pontos alapvonali mérés szükséges a jelenlegi energia fogyasztási mintázatokról a élelmiszeripari szennyvízkezelés rendszerekben. A fogyasztás részletezése energia a folyamat egységek általi felhasználás—pl. levegőztetés, szivattyúzás, fűtés, iszapvíz elválasztása—felfedi, mely területeken érhető el a legnagyobb megtakarítási potenciál. A konkrét mutatószámok, például a kezelt szennyvíz köbméterenkénti kilowattóra-fogyasztása vagy a távolított BOD kilogramonkénti kilowattóra-fogyasztása meghatározása lehetővé teszi az objektív fejlődés nyomon követését és az iparági szabványokhoz való összehasonlítást.
Valós idejű irányítópultok, amelyek megjelenítik légzés hatékonyságot, oxigénátviteli arányokat és energia fogyasztást egységnyi kezelésre, segítik az üzemeltetőket az optimális teljesítménytől való eltérések azonosításában. Számos élelmiszeripar üzem profitál időszakos auditokból, amelyeket szennyvíz-szakértők végeznek speciális diagnosztikai eszközökkel és adatelemzéssel, hogy rejtett hatástalanságokat azonosítsanak.
Iszapkezelés és szilárd anyagok kezelése
Az iszapkezelés gyakran 15–25%-ot tesz ki az üzem teljes energia fogyasztásának élelmiszeripari szennyvízkezelés üzemeltetési folyamataiban. A besűrítés, emésztés és vízelválasztás folyamatainak optimalizálása jelentős energia megtakarításokat eredményez anélkül, hogy befolyásolná a primer kezelés teljesítményét. Az extra iszap anaerob emésztése biogázt termel, amely kiegyenlítheti energia költségek, ha megfelelően rögzítik és felhasználják őket.
Aélelmiszeripar alkalmazások, a szilárd anyagok megtartási idejének és a kevert folyadékban lebegő szilárd anyagok (MLSS) koncentrációjának beállítása az évszaknak megfelelő termelési mennyiségek és a beérkező szennyvíz jellemzői alapján csökkenti mindkét légzés igényt és a szennyiszap-kibocsátást. Ez a működési rugalmasság szakképzett személyzetet és megbízható folyamatmérő eszközöket igényel, de jelentős összesített megtakarítást eredményez.
GYIK
Lehet-e csökkenteni a levegőztetést az élelmiszeripari szennyvízkezelésben anélkül, hogy megszegnénk a szabályozási előírásokat?
Igen, ha az optimalizálás valós idejű figyelést és adaptív vezérlőrendszereket használ, nem pedig egyszerű levágásokat. A pontos oldott oxigén szintek és szilárd anyagok megtartási idejének fenntartása biztosítja, hogy a kezelési teljesítmény stabil maradjon, miközben a légzés csak a szükséges intenzitással működik. A szabályozási megfelelőség a kibocsátási határértékek elérésétől függ, nem pedig a statikus légzés arányoktól, ezért az intelligens rendszerek csökkenthetik a energia fogyasztást, miközben javítják vagy fenntartják a kifolyó víz minőségét.
Mi a tipikus megtérülési idő az élelmiszeripari szennyvízkezelés energiatakarékos berendezéseire történő beruházások esetében?
A legtöbb élelmiszeripari szennyvízkezelés az optimalizációs projektek pozitív megtérülést biztosítanak 2–4 év alatt kizárólag az energia-számlák csökkentésével. energia a frekvenciaváltók, vezérlőrendszerek és folyamatfejlesztések általában 50 000–500 000 USD-ba kerülnek, a létesítmény méretétől és összetettségétől függően. A 15–25%-os energia-költségcsökkenéssel és a lehetséges működési javulásokkal együtt a megtérülési időszak vonzó a legtöbb élelmiszer-feldolgozó számára. energia a 15–25%-os energia-költségcsökkenéssel és a lehetséges működési javulásokkal együtt a megtérülési időszak vonzó a legtöbb élelmiszer-feldolgozó számára.
Vannak-e karbantartási szempontok az energiatakarékos technológiák bevezetésekor?
Fejlett légzés az intelligens vezérlők és érzékelők gyakoribb kalibrálást és karbantartást igényelnek, mint a hagyományos rendszerek, de a modern berendezések ipari megbízhatóságra vannak tervezve. Az új rendszerek kezelésére képzett üzemeltetők és a megelőző karbantartási ütemtervek biztosítják a fenntartható energia energiamegtakarítást, és megakadályozzák a tervezetlen leállásokat. Sok élelmiszeripar a létesítmények azt tapasztalják, hogy a folyamatok láthatóságának és irányításának javítása valójában csökkenti a vészhelyzeti karbantartási eseményeket, mivel a berendezéseket optimális körülmények között üzemeltetik, nem pedig túlméretezett tervekkel terhelik őket.

 EN