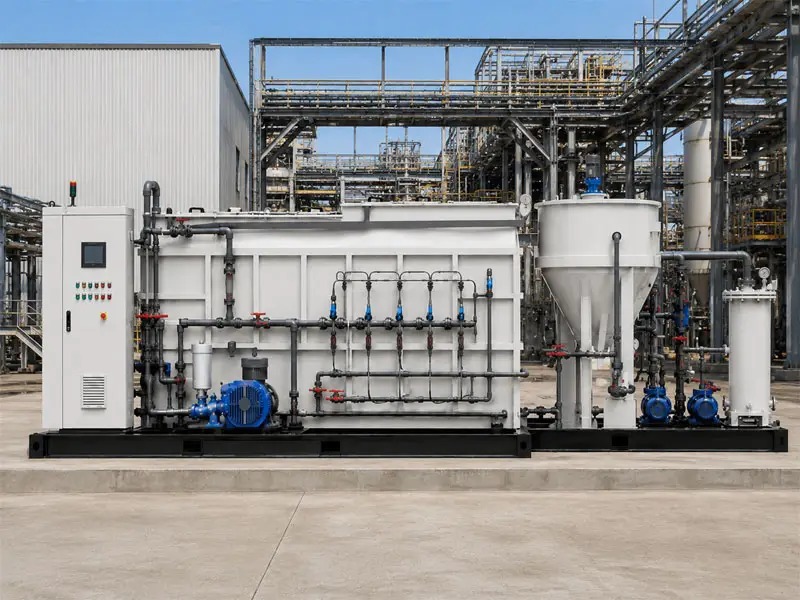
Il settore della lavorazione alimentare consuma risorse significative per gestire le acque reflue, con trattamento delle acque reflue dell'industria alimentare che rappresenta una delle voci di spesa operativa più elevate per molti impianti. Il consumo energetico di questi sistemi di trattamento costituisce spesso il 30–40% dei costi operativi totali dell'impianto, rendendo i miglioramenti dell'efficienza sia economicamente vantaggiosi che ecologicamente responsabili. Ridurre l'uso di energia senza compromettere la stabilità del trattamento richiede una comprensione strategica di dove vengono impiegate le risorse e di come le tecnologie moderne possano fornire risultati misurabili.
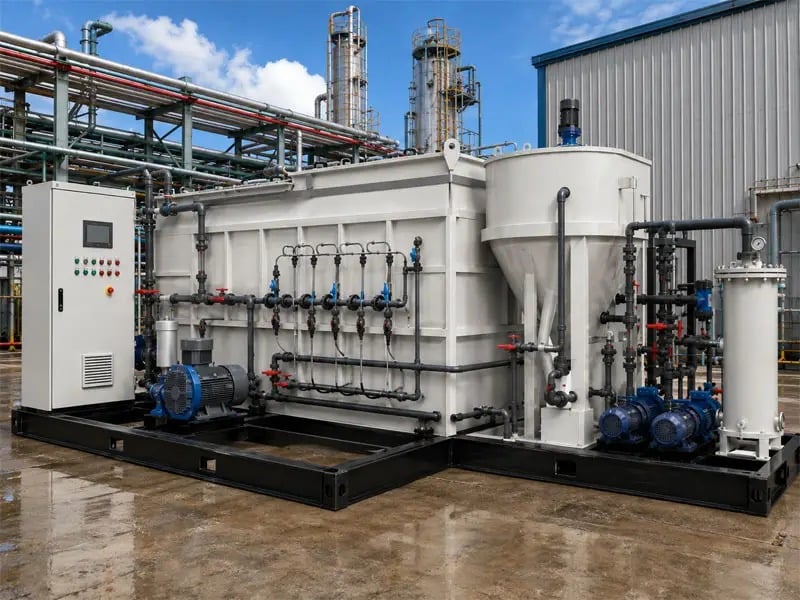
Gli impianti di trasformazione alimentare affrontano sfide uniche per quanto riguarda le acque reflue, a causa di carichi organici elevati, portate variabili e contaminanti eterogenei provenienti dalle lavorazioni di carne, latticini, bevande e prodotti ortofrutticoli. Gli approcci tradizionali al trattamento si basano spesso su aerazione continua ad alta intensità e processi meccanici che consumano energia in misura eccessiva. Le moderne strategie di ottimizzazione bilanciano efficacia del trattamento e controlli operativi intelligenti, consentendo agli impianti di rispettare i requisiti normativi riducendo nel contempo energia il consumo energetico del 15–25% in molti casi.
Comprensione del consumo energetico negli impianti di trattamento delle acque reflue alimentari
Dove si concentra il consumo energetico
In trattamento delle acque reflue dell'industria alimentare negli impianti, l’aerazione consuma tipicamente dal 40% al 60% della domanda elettrica totale. Il pompaggio, il miscelamento meccanico, la gestione dei fanghi e i processi termici coprono il resto. Le acque reflue derivanti dalla lavorazione alimentare richiedono spesso un trattamento biologico aggressivo a causa dei livelli elevati di domanda biochimica di ossigeno (BOD) e domanda chimica di ossigeno (COD). Senza ottimizzazione, gli operatori fanno funzionare soffianti e pompe a regolazione costante e conservativa, progettata per scenari critici estremi, ignorando le effettive esigenze di trattamento durante i periodi di carico inquinante ridotto.
La sfida si intensifica perché la lavorazione alimentare genera flussi e concentrazioni di acque reflue fortemente variabili. Le fermate del fine settimana, le variazioni stagionali della produzione e i cambiamenti di linea produttiva creano condizioni dinamiche che i sistemi progettati in modo statico non riescono ad affrontare in modo efficiente. AERAZIONE le apparecchiature dimensionate per i carichi di picco operano spesso a carico parziale, fornendo ossigeno in eccesso e consumando energia inutilmente energia .
Stabilità del trattamento come requisito imprescindibile
I quadri normativi e le autorizzazioni al rilascio stabiliscono limiti rigorosi per i solidi sospesi, il BOD, i nutrienti e altri parametri. In trattamento delle acque reflue dell'industria alimentare , qualsiasi approccio finalizzato all’efficienza che comprometta la stabilità biologica comporta il rischio di violazioni delle autorizzazioni, sanzioni pecuniarie e arresti operativi. Un’ottimizzazione efficace richiede quindi tecnologie e metodi in grado di ridurre energia gli input mantenendo o migliorando gli indicatori di prestazione del trattamento. Questa distinzione separa l’ottimizzazione autentica dai tagli di costo pericolosi.
Approcci strategici all’ottimizzazione
Sistemi avanzati di controllo dell’aerazione
Sensori moderni di ossigeno disciolto (DO) e controlli di processo in tempo reale consentono aERAZIONE all’equipaggiamento di regolarsi automaticamente in base alla domanda effettiva di trattamento, anziché secondo programmi fissi. Gli azionamenti a frequenza variabile (VFD) su soffianti e compressori permettono una regolazione fluida della velocità, erogando tassi precisi di trasferimento di ossigeno ed eliminando le perdite di efficienza derivanti da valvole di strozzamento o sistemi di by-pass. Integrati con analisi di processo, questi sistemi riducono energia consumo del 20–30% migliorando al contempo la coerenza del trattamento.
In settore alimentare applicazioni, il controllo adattivo risponde alle variazioni di carico in entrata entro pochi minuti, prevenendo sia l’esaurimento dell’ossigeno sia un’aerazione eccessiva e quindi inefficiente. Le fasi di nitrificazione e denitrificazione possono essere ottimizzate indipendentemente, e il tempo di ritenzione dei fanghi può essere regolato in base alle variazioni stagionali dei prodotti. Il risultato è un sistema in grado di garantire un trattamento stabile e prevedibile, utilizzando sensibilmente meno energia rispetto alle configurazioni convenzionali a funzionamento fisso.
Integrazione dei processi e tecnologie alternative
L’evaporazione mediante compressione meccanica del vapore (MVR) e i bioreattori a membrana (MBR) rappresentano soluzioni per ridurre il profilo complessivo dell’impianto di trattamento. energia quando progettati correttamente. trattamento delle acque reflue dell'industria alimentare sistemi che integrano il recupero termico e il riciclo dei concentri possono ridurre il volume di acque reflue da sottoporre a trattamento biologico, riducendo così aERAZIONE domanda a valle. Le tecnologie di pretrattamento, come la flottazione con aria disciolta (DAF) o la filtrazione, rimuovono i solidi sedimentabili e galleggianti prima del trattamento biologico, riducendo il carico organico e l’intensità del trattamento richiesti.
I reattori a regime sequenziale (SBR) consentono tempi di ciclo flessibili, adattabili ai profili di portata e di carico in ingresso, ottimizzando aERAZIONE durata e intensità per ogni ciclo di lotto. Nelle settore alimentare operazioni con programmi produttivi prevedibili, tale flessibilità si traduce direttamente in risparmi misurabili energia rispetto agli impianti a fanghi attivi a flusso continuo.
Buone pratiche operative e monitoraggio
Misurazione di riferimento e tracciamento delle prestazioni
L’individuazione di opportunità di risparmio richiede una misurazione accurata della situazione di riferimento dei modelli attuali di energia consumo nei trattamento delle acque reflue dell'industria alimentare sistemi. La disaggregazione energia l'uso per unità di processo—aerazione, pompaggio, riscaldamento, disidratazione dei fanghi—rivela quali aree offrono il maggiore potenziale di risparmio. L'istituzione di metriche specifiche, come chilowattora per metro cubo di acque reflue trattate o per chilogrammo di DBO rimosso, consente un monitoraggio oggettivo dei progressi e il confronto con gli standard di settore.
Dashboard in tempo reale che visualizzano aERAZIONE efficienza, tassi di trasferimento dell'ossigeno e energia consumo per unità di trattamento aiutano gli operatori a identificare scostamenti dalle prestazioni ottimali. Molte settore alimentare strutture traggono vantaggio da audit periodici effettuati da specialisti delle acque reflue, i quali applicano strumenti diagnostici avanzati e analisi dati per individuare inefficienze nascoste.
Gestione dei Fanghi e Trattamento dei Solidi
La gestione dei fanghi rappresenta spesso dal 15% al 25% del consumo energetico totale dell'impianto energia nell'ambito delle trattamento delle acque reflue dell'industria alimentare operazioni. L'ottimizzazione dei processi di addensamento, digestione e disidratazione genera notevoli energia risparmi energetici senza compromettere le prestazioni del trattamento primario. La digestione anaerobica dei fanghi in eccesso produce biogas che può compensare energia costi quando vengono correttamente rilevati e utilizzati.
In settore alimentare applicazioni, regolando il tempo di ritenzione dei solidi e la concentrazione di solidi sospesi nel liquame misto (MLSS) in base ai volumi produttivi stagionali e alle caratteristiche degli scarichi in ingresso, si riducono sia i aERAZIONE consumi energetici sia la produzione di fanghi. Questa flessibilità operativa richiede personale qualificato e strumentazione di processo affidabile, ma garantisce risparmi cumulativi significativi.
FAQ
È possibile ridurre l’aerazione nel trattamento delle acque reflue alimentari mantenendo la conformità normativa?
Sì, purché l’ottimizzazione si basi su sistemi di monitoraggio in tempo reale e di controllo adattivo, anziché su semplici riduzioni. Il mantenimento di livelli precisi di ossigeno disciolto e di tempi di ritenzione dei solidi assicura prestazioni di trattamento stabili, mentre l’ aERAZIONE aerazione opera esclusivamente con l’intensità necessaria. La conformità normativa dipende dal raggiungimento dei limiti di scarico, non da valori fissi di aERAZIONE aerazione, quindi sistemi intelligenti possono ridurre l’ energia aerazione migliorando o mantenendo inalterata la qualità del refluo.
Qual è il periodo di recupero tipico per gli investimenti in ottimizzazione energetica nel trattamento delle acque reflue nell’industria alimentare?
La maggior parte trattamento delle acque reflue dell'industria alimentare i progetti di ottimizzazione generano un ritorno positivo sull’investimento entro 2–4 anni grazie esclusivamente alla riduzione delle energia bollette. Gli azionamenti a frequenza variabile, i sistemi di controllo e gli aggiornamenti dei processi costano generalmente da 50.000 a 500.000 USD, a seconda delle dimensioni e della complessità dell’impianto. Con energia riduzioni dei costi del 15–25% e possibili miglioramenti operativi, i tempi di recupero risultano attraenti per la maggior parte dei produttori alimentari.
Esistono considerazioni relative alla manutenzione nell’implementazione di tecnologie per il risparmio energetico?
Avanzato aERAZIONE i controlli e i sensori richiedono una calibrazione e una manutenzione più frequenti rispetto ai sistemi convenzionali, ma le attrezzature moderne sono progettate per garantire affidabilità industriale. Formare gli operatori sui nuovi sistemi e stabilire programmi di manutenzione preventiva assicura risparmi sostenuti energia e previene fermi non pianificati. Molti settore alimentare gli impianti riscontrano che una maggiore visibilità e un migliore controllo del processo riducono effettivamente gli interventi di manutenzione d'emergenza, facendo funzionare le attrezzature in condizioni ottimali anziché sottoporle a sollecitazioni causate da progettazioni sovradimensionate.

 EN