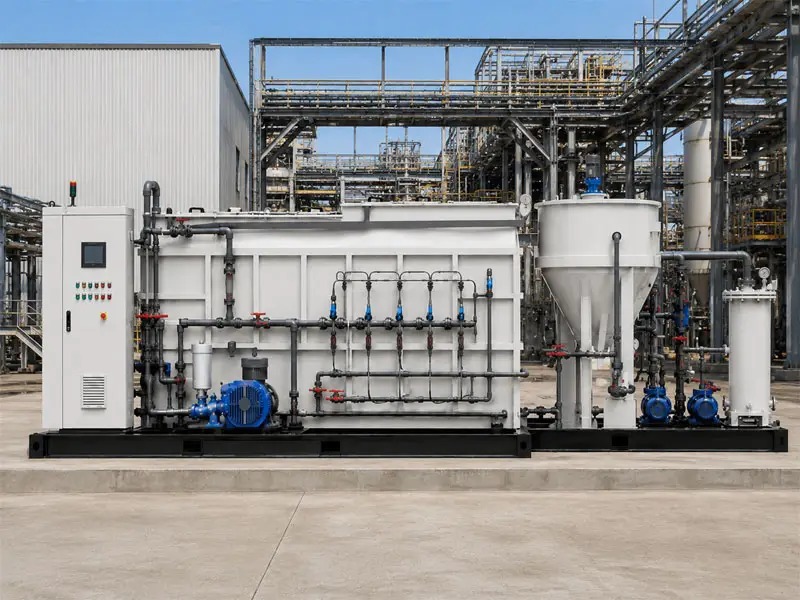
Сектор харчового виробництва споживає значні ресурси для управління стічними водами, і очищення стічних вод харчової промисловості створює одну з найбільших поточних витрат для багатьох підприємств. Енергоспоживання в таких системах очищення часто становить 30–40 % загальних експлуатаційних витрат підприємства, що робить підвищення ефективності як економічно вигідним, так і екологічно відповідальним. Зниження енергія споживання без порушення стабільності процесу очищення вимагає стратегічного розуміння того, де саме витрачаються ресурси, та того, як сучасні технології можуть забезпечити вимірні результати.
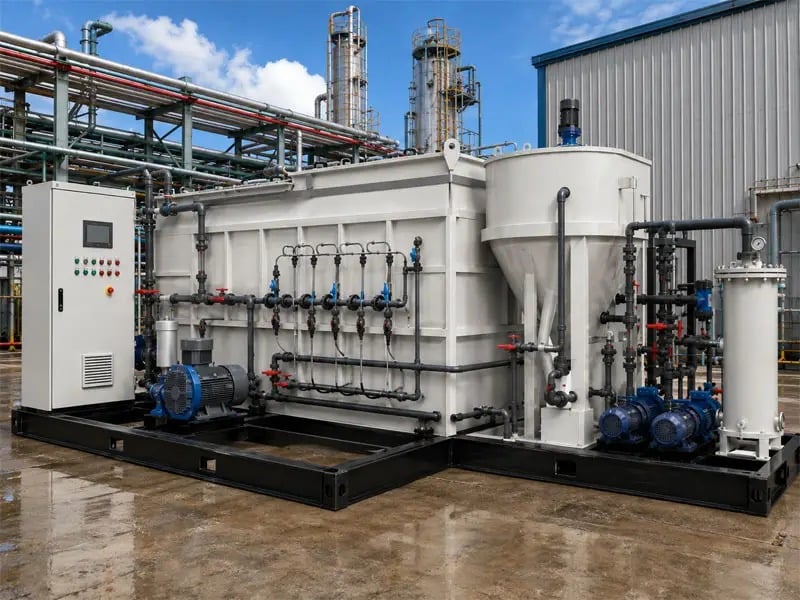
Підприємства з переробки харчових продуктів стикаються з унікальними проблемами у сфері стічних вод через високе навантаження органічних речовин, змінну витрату стоків та різноманітні забруднювачі, що надходять із виробництва м’яса, молочних продуктів, напоїв та овочів і фруктів. Традиційні підходи до очищення часто ґрунтуються на безперервному інтенсивному аераційному процесі та механічних методах, які споживають надмірну кількість електроенергії. Сучасні стратегії оптимізації поєднують ефективність очищення з інтелектуальним управлінням роботою систем, що дозволяє підприємствам дотримуватися нормативних вимог, одночасно скорочуючи енергія споживання енергії на 15–25 % у багатьох випадках.
Розуміння споживання енергії в системах стічних вод харчової промисловості
Місця концентрації енергоспоживання
У очищення стічних вод харчової промисловості на очисних спорудах аерація зазвичай споживає 40–60 % загального електроспоживання. Решту споживання припадає на перекачування, механічне змішування, обробку осаду та теплові процеси. Стічні води харчової промисловості часто потребують інтенсивної біологічної обробки через високий рівень біохімічного споживання кисню (BOD) та хімічного споживання кисню (COD). Без оптимізації оператори працюють з дуттями та насосами у постійному, обережному режимі, розрахованому на найгірші сценарії, ігноруючи реальні потреби в обробці під час періодів нижчого навантаження забруднення.
Проблема посилюється тим, що харчова промисловість створює стічні води з надзвичайно змінними витратами та концентраціями. Вихідні відпочинки, сезонні зміни виробництва та зміни асортименту продукції створюють динамічні умови, які статичні проекти систем не можуть ефективно враховувати. ВВЕДЕННЯ обладнання, розраховане на пікові навантаження, часто працює в умовах часткового навантаження, надаючи надлишковий кисень і споживаючи зайву енергія .
Стабільність обробки як незмінна вимога
Регуляторні рамки та дозволи на скидання встановлюють суворі межі для завислих речовин, БПК, поживних речовин та інших параметрів. У очищення стічних вод харчової промисловості , будь-який підхід до підвищення ефективності, що загрожує біологічній стабільності, може призвести до порушень умов дозволу, штрафів та зупинки роботи. Тому ефективна оптимізація вимагає технологій і методів, які зменшують енергія вхідні навантаження, зберігаючи або покращуючи показники ефективності очищення. Ця відмінність розділяє справжню оптимізацію від небезпечного скорочення витрат.
Стратегічні підходи до оптимізації
Сучасні системи керування аерацією
Сучасні датчики розчиненого кисню (DO) та системи керування процесом у реальному часі дозволяють вВЕДЕННЯ обладнанню автоматично регулювати свою роботу залежно від фактичного обсягу очищення, а не за фіксованим графіком. Частотні перетворювачі (ЧП) на продувних машинах та компресорах забезпечують плавне регулювання швидкості, що дозволяє точно контролювати швидкість передачі кисню й уникнути втрат ефективності через дросельні клапани або системи байпасу. У поєднанні з аналітикою процесу такі системи скорочують енергія споживання на 20–30 %, одночасно покращуючи узгодженість обробки.
У харчова промисловість застосуваннях адаптивне керування реагує на зміни навантаження протягом хвилин, запобігаючи як нестачі кисню, так і надлишковій аерації. Фази нітрифікації та денітрифікації можна оптимізувати окремо, а час утримання осаду можна регулювати залежно від сезонних змін продукції. Результат — система, що забезпечує стабільну й передбачувану обробку при суттєво меншому енергія споживанні порівняно з традиційними системами з фіксованим режимом роботи.
Інтеграція процесів та альтернативні технології
Технології випаровування з механічною рекомпресією пари (MVR) та мембранні біореактори (MBR) забезпечують шляхи зниження загального енергетичного енергія профілю очисних споруд за умови правильного проектування. очищення стічних вод харчової промисловості системи, що включають теплове відновлення та повторне використання концентрату, можуть зменшити об’єм стічних вод, які потребують біологічної обробки, і, відповідно, знизити вВЕДЕННЯ попит униз за течією. Технології попередньої обробки, такі як флотація з розчиненим повітрям (DAF) або сітчасте відстеження, видаляють осаджувальні й плаваючі тверді частинки до біологічної обробки, зменшуючи органічне навантаження й інтенсивність обробки.
Реактори послідовного циклу (SBR) дозволяють гнучко налаштовувати тривалість циклів відповідно до надходження стічних вод і характеру навантаження, оптимізуючи вВЕДЕННЯ тривалість і інтенсивність кожного циклу обробки. У харчова промисловість експлуатації з передбачуваним графіком виробництва ця гнучкість безпосередньо перетворюється на вимірні енергія економії порівняно з установками активного мулу безперервної дії.
Найкращі практики експлуатації та моніторинг
Вихідне вимірювання й відстеження показників ефективності
Виявлення можливостей економії вимагає точного вихідного вимірювання поточних енергія патернів споживання в очищення стічних вод харчової промисловості системах. Деталізація енергія використання за технологічними блоками — аерація, перекачування, нагрівання, обезводнення осаду — показує, у яких зонах можна отримати найбільші економії. Встановлення конкретних метрик, наприклад, кіловат-годин на кубічний метр очищених стічних вод або на кілограм видаленої БПК, дозволяє об’єктивно відстежувати прогрес і порівнювати показники з галузевими стандартами.
Інтерактивні панелі управління в реальному часі, що відображають вВЕДЕННЯ ефективність, швидкість передачі кисню та енергія споживання енергії на одиницю обробки харчова промисловість очисні споруди отримують користь від періодичних аудитів спеціалістів зі стічних вод, які застосовують сучасні діагностичні інструменти й аналіз даних для виявлення прихованих неефективностей.
Управління осадом та обробка твердих речовин
Обробка осаду часто становить 15–25 % загального споживання енергії на енергія очисних спорудах очищення стічних вод харчової промисловості оптимізація процесів ущільнення, зброджування та обезводнення забезпечує значні економії енергія енергії без впливу на ефективність первинної обробки. Анаеробне зброджування надлишкового осаду виробляє біогаз, який може компенсувати енергія витрати, якщо їх правильно зафіксувати й використати.
У харчова промисловість застосування, коригуючи час утримання твердих речовин і концентрацію зважених речовин у змішаній рідині (MLSS) залежно від сезонних обсягів виробництва та характеристик надходжувальних стічних вод, зменшує як вВЕДЕННЯ потребу, так і кількість осаду. Ця експлуатаційна гнучкість вимагає кваліфікованого персоналу й надійних систем процесного контролю, але забезпечує значні сукупні економії.
Часті запитання
Чи можна знизити аерацію в очисних спорудах для харчових стічних вод і одночасно дотримуватися нормативних вимог?
Так, якщо оптимізація ґрунтується на моніторингу в реальному часі й адаптивних системах керування, а не на простому зниженні потужності. Підтримка точних рівнів розчиненого кисню й часу утримання твердих речовин забезпечує сталість ефективності очищення, тоді як вВЕДЕННЯ працює лише з необхідною інтенсивністю. Дотримання нормативних вимог залежить від досягнення граничних показників скиду, а не від фіксованих вВЕДЕННЯ ставок, тому розумні системи можуть зменшувати енергія та водночас поліпшувати або підтримувати якість очищеної води.
Який типовий термін окупності інвестицій у енергоефективність у системах очищення стічних вод у харчовій промисловості?
Більшість очищення стічних вод харчової промисловості проекти оптимізації забезпечують позитивну віддачу від інвестицій протягом 2–4 років завдяки зниженню енергія рахунків лише за електроенергію. Частотно-регульовані приводи, системи керування та модернізація процесів зазвичай коштують від 50 000 до 500 000 доларів США залежно від розміру й складності об’єкта. З енергія зниженням витрат на 15–25 % та потенційними покращеннями в експлуатації терміни окупності є привабливими для більшості виробників харчових продуктів.
Чи існують особливості технічного обслуговування при впровадженні технологій енергозбереження?
Сучасні вВЕДЕННЯ системи керування та датчики потребують частішої калібрування й обслуговування, ніж традиційні системи, але сучасне обладнання проектується з урахуванням промислової надійності. Навчання операторів роботі з новими системами та встановлення графіків профілактичного обслуговування забезпечують стабільні енергія економії й запобігають аварійним простоюм. Багато харчова промисловість об’єкти обслуговування виявляють, що покращена видимість процесу та контроль насправді зменшують аварійне обслуговування, оскільки обладнання працює в оптимальних умовах замість того, щоб піддавати його надмірному навантаженню через надмірно великі конструкції.

 EN