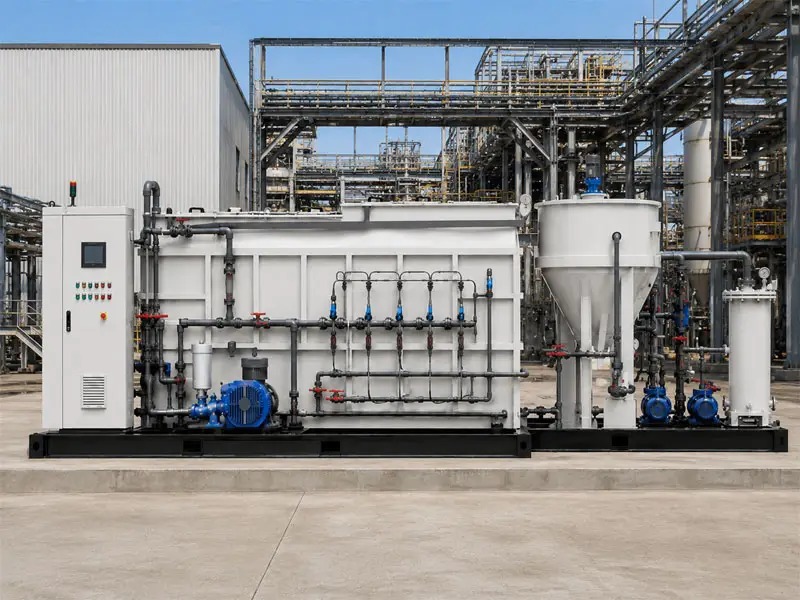
Livsmedelsprocessningssektorn förbrukar betydande resurser för att hantera avloppsvatten, där avloppsvattenrening för livsmedelsindustrin utgör en av de största driftskostnaderna för många anläggningar. Energiförbrukningen i dessa reningssystem utgör ofta 30–40 % av de totala driftskostnaderna för anläggningen, vilket gör effektivitetsförbättringar både ekonomiskt attraktiva och miljömässigt ansvarsfulla. Att minska energi användningen utan att kompromissa med reningens stabilitet kräver en strategisk förståelse för var resurserna används och hur modern teknik kan ge mätbara resultat.
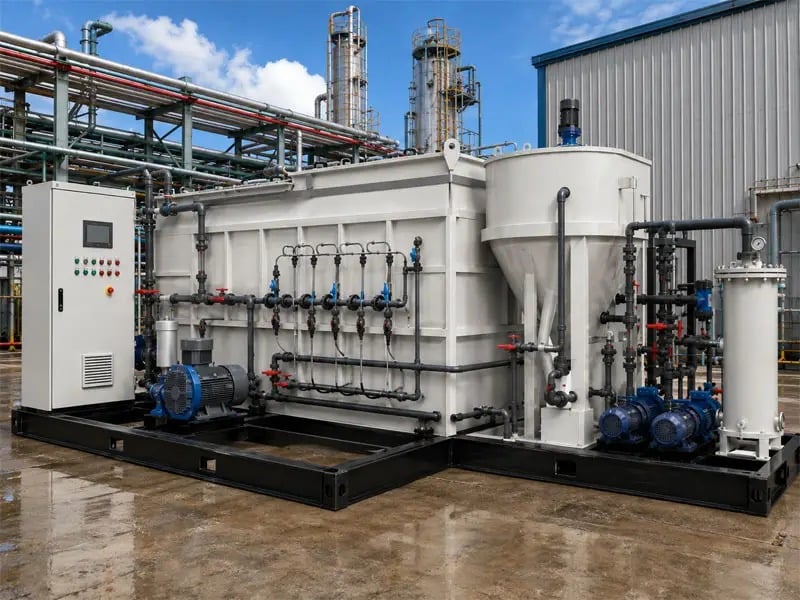
Livsmedelsbearbetningsanläggningar står inför unika utmaningar vad gäller avloppsvatten på grund av höga organiska belastningar, varierande flöden och mångfaldiga föroreningar från kött-, mejeri-, dryckes- och grönsaksverksamheter. Traditionella reningstekniker bygger ofta på kontinuerlig, intensiv luftning och mekaniska processer som förbrukar överdriven mängd el. Moderna optimeringsstrategier balanserar reningseffektivitet med intelligent driftkontroll, vilket gör att anläggningar kan upprätthålla efterlevnad av regleringar samtidigt som de minskar energi förbrukningen med 15–25 % i många fall.
Förstå energiförbrukningen i livsmedelsrelaterade avloppsvattensystem
Var energianvändningen koncentreras
Iavloppsvattenrening för livsmedelsindustrin i reningsverk för avloppsvatten från livsmedelsindustrin utgör luftning vanligtvis 40–60 % av den totala elförbrukningen. Pumpning, mekanisk omrörning, slamhantering och termiska processer står för resten. Avloppsvatten från livsmedelsindustrin kräver ofta kraftfull biologisk rening på grund av höga halter av biokemisk sygennämning (BOD) och kemisk sygennämning (COD). Utan optimering kör operatörer blåsare och pumpar med konstanta, försiktiga inställningar som är utformade för värsta tänkbara scenarier, utan att ta hänsyn till de faktiska reningkraven vid perioder med lägre föroreningsbelastning.
Utmaningen förstärks av att livsmedelsindustrin genererar avloppsvatten med starkt varierande flöden och koncentrationer. Stängda anläggningar på helgen, säsongsbetingade produktionsändringar och byte av produktlinjer skapar dynamiska förhållanden som statiska systemdesigner inte kan hantera effektivt. Luftning utrustning som dimensionerats för toppbelastningar fungerar ofta i delbelastningsläge, vilket leder till överskott av syre och onödig elförbrukning energi .
Stabilitet i reningen som en icke-förhandlingsbar krav
Regleringsramverk och utsläppstillstånd fastställer strikta gränsvärden för suspenderade fasta ämnen, BOD, näringssalter och andra parametrar. I avloppsvattenrening för livsmedelsindustrin , innebär varje effektivitetsansats som påverkar den biologiska stabiliteten risk för att överträda tillståndet, böter och driftavbrott. Effektiv optimering kräver därför tekniker och metoder som minskar energi inmatningen samtidigt som behandlingsprestanda bibehålls eller förbättras. Denna skillnad avgör om optimeringen är genuin eller om det handlar om farlig kostnadsminskning.
Strategiska optimeringsansatser
Avancerade luftningskontrollsystem
Modern löst-syre (DO)-sensorik och realtidsprocessstyrning gör det möjligt för luftning utrustning att justera sig automatiskt baserat på faktisk behandlingsbelastning i stället för fasta scheman. Frekvensomriktare (VFD:er) på luftblåsare och kompressorer möjliggör smidig hastighetsjustering, vilket ger exakta syreöverföringshastigheter och eliminerar verkningsgradsförluster från reglerventiler eller bypass-system. När dessa system integreras med processanalys minskar de energi förbrukning med 20–30 procent samtidigt som behandlingskonsekvensen förbättras.
Ilivsmedelsindustrin applikationer svarar adaptiv styrning på inkommande lastvariationer inom minuter, vilket förhindrar både syrensättning och slöseri med överdriven luftning. Nitrifikations- och denitrifikationsfaser kan optimeras oberoende av varandra, och slamretentionstiden kan justeras för säsongbundna produktändringar. Resultatet är ett system som levererar stabil och förutsägbar behandling samtidigt som det använder betydligt mindre energi än konventionella system med fast drift.
Processintegration och alternativa teknologier
Mekanisk ångkompression (MVR) och membranbioreaktorteknik (MBR) erbjuder vägar att minska den totala behandlingsanläggningens energi profil när de är korrekt utformade. avloppsvattenrening för livsmedelsindustrin system som integrerar värmeåtervinning och återanvändning av koncentrat kan minska volymen av avloppsvatten som kräver biologisk behandling, vilket därmed sänker luftning efterfrågan nedströms. Förbehandlingstekniker såsom luftlösningsavskiljning (DAF) eller siktning avlägsnar bottenfallande och flytande fasta ämnen innan biologisk rening, vilket minskar den organiska belastningen och den nödvändiga reningsintensiteten.
Sequencing batch reactors (SBR) möjliggör flexibla cykeltider som anpassas till inkommande flöde och belastningsmönster, vilket optimerar luftning varje batchcykels varaktighet och intensitet. Vid livsmedelsindustrin drift med förutsägbara produktionsplaner översätts denna flexibilitet direkt till mätbara energi besparingar jämfört med kontinuerliga aktivslamverk.
Operativa bästa praxis och övervakning
Utgångsmätning och prestandaspårning
Att identifiera besparingsmöjligheter kräver en noggrann utgångsmätning av nuvarande energi förbrukningsmönster i avloppsvattenrening för livsmedelsindustrin system. Att separera energi användning per processenhet – luftning, pumpning, uppvärmning, slamavvattning – avslöjar vilka områden som erbjuder störst besparingspotential. Att fastställa specifika mått, till exempel kilowattimmar per kubikmeter renat avloppsvatten eller per kilogram borttagen BOD, möjliggör objektiv spårning av framsteg och jämförelse med branschstandarder.
Realtimeinstrumentpaneler som visar luftning effektivitet, syreöverföringshastigheter och energi förbrukning per behandlingsenhet hjälper operatörer att identifiera avvikelser från optimal prestanda. Många livsmedelsindustrin anläggningar drar nytta av periodiska granskningar av avloppsexperter som använder avancerade diagnostiska verktyg och dataanalys för att identifiera dolda ineffektiviteter.
Slamhantering och fastämneshantering
Slamhantering utgör ofta 15–25 % av den totala anläggningens energi förbrukning i avloppsvattenrening för livsmedelsindustrin drift. Att optimera tjockning, nedbrytning och avvattning ger betydande energi besparingar utan att påverka primärbehandlingens prestanda. Anaerob nedbrytning av överskottsslam producerar biogas som kan kompensera energi kostnader när de på rätt sätt registreras och utnyttjas.
Ilivsmedelsindustrin tillämpningar, där man justerar halten av fasta ämnen i slammet (solids retention time) och koncentrationen av suspenderade fasta ämnen i blandningsvätskan (MLSS) baserat på säsongens produktionsvolymer och inkommande avfalls egenskaper, minskar både luftning energibehov och slamproduktion. Denna driftflexibilitet kräver kompetent personal och robust processinstrumentering, men ger betydande sammanlagda besparingar.
Vanliga frågor
Kan luftning i livsmedelsavloppsbearbetning minskas utan att regleringskraven bryts?
Ja, om optimeringen använder realtidsövervakning och adaptiva styrsystem istället for enkla nedskärningar. Att bibehålla exakta lösta syrenivåer och fasta-ämnen-hålltider säkerställer att behandlingsprestandan förblir stabil medan luftning luftningen endast drivs med nödvändig intensitet. Regleringsenlighet beror på att uppnå utsläppsbegränsningarna, inte på statiska luftning luftningshastigheter, så intelligenta system kan minska energi luftningen samtidigt som avloppsvattnets kvalitet förbättras eller bibehålls.
Vad är den typiska återbetalningstiden för investeringar i energioptimering inom avloppsreningsanläggningar för livsmedelsindustrin?
De flesta avloppsvattenrening för livsmedelsindustrin optimeringsprojekt ger positiv avkastning på investeringen inom 2–4 år genom minskade energi elräkningar ensamma. Variabla frekvensomvandlare, styrsystem och processuppgraderingar kostar vanligtvis 50 000–500 000 USD beroende på anläggningens storlek och komplexitet. Med energi kostnadsminskningar på 15–25 % och potentiella operativa förbättringar är återbetalningstiderna attraktiva för de flesta livsmedelsprocessorer.
Finns det underhållsaspekter att ta hänsyn till vid införande av energibesparande tekniker?
Avancerad luftning styr- och sensorteknik kräver mer regelbunden kalibrering och underhåll än konventionella system, men modern utrustning är utformad för industriell pålitlighet. Att utbilda operatörer i de nya systemen och införa preventiva underhållsprogram säkerställer långsiktiga energi energibesparingar och förhindrar oplanerad driftstopp. Många livsmedelsindustrin anläggningar upptäcker att förbättrad processöversikt och kontroll faktiskt minskar nödunderhållshändelser genom att driva utrustning i optimala förhållanden istället för att belasta den med överdimensionerade konstruktioner.

 EN