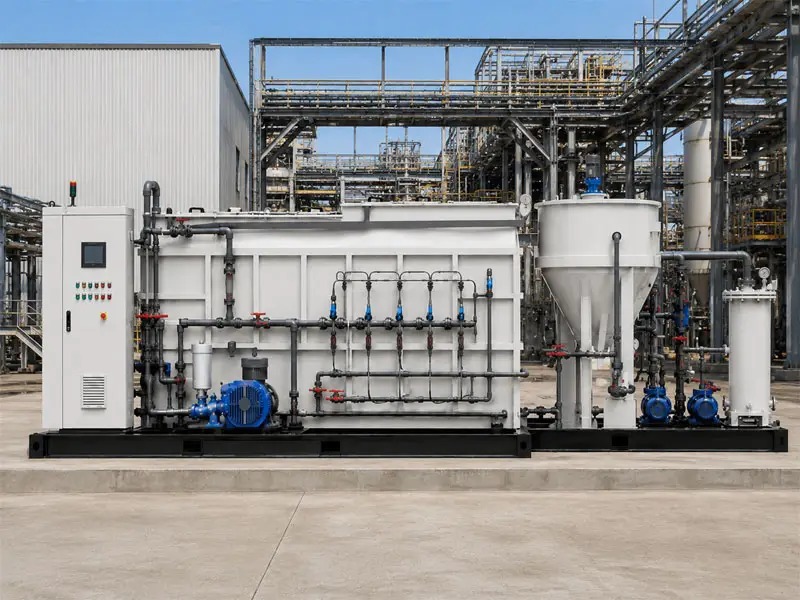
Sektor pemprosesan makanan menggunakan sumber daya yang besar untuk menguruskan air sisa, dengan rawatan air sisa industri makanan mewakili salah satu perbelanjaan operasi terbesar bagi banyak kemudahan. Penggunaan tenaga dalam sistem rawatan ini sering kali menyumbang 30–40% daripada jumlah kos operasi loji, menjadikan peningkatan kecekapan menarik dari segi ekonomi dan bertanggungjawab dari segi alam sekitar. Mengurangkan tenaga penggunaan tanpa mengorbankan kestabilan rawatan memerlukan pemahaman strategik tentang di mana sumber daya dibelanjakan dan bagaimana teknologi moden boleh memberikan hasil yang boleh diukur.
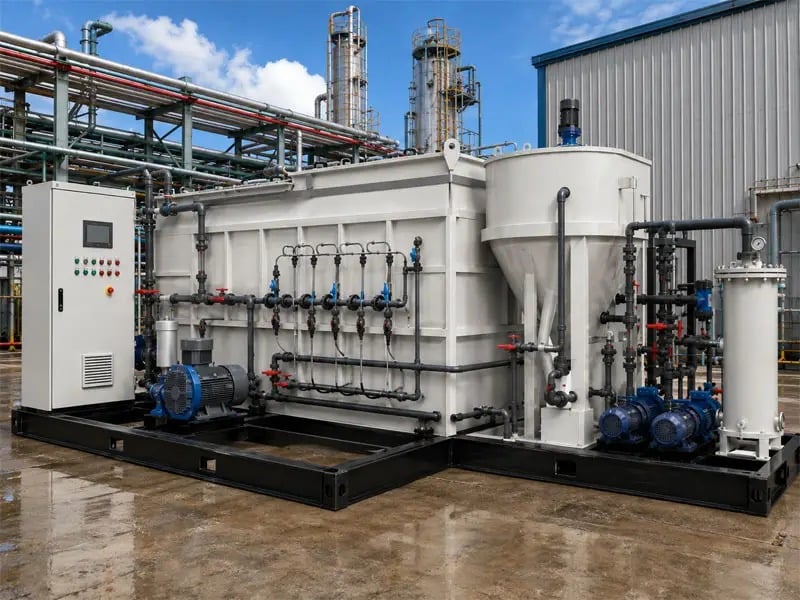
Fasiliti pemprosesan makanan menghadapi cabaran unik terhadap air sisa disebabkan oleh beban organik yang tinggi, aliran yang berubah-ubah, dan pelbagai pencemar daripada operasi daging, susu, minuman, dan hasil pertanian. Pendekatan rawatan tradisional sering bergantung pada pengudaraan berintensiti tinggi secara berterusan dan proses mekanikal yang menggunakan tenaga secara berlebihan. Strategi pengoptimuman moden menyeimbangkan keberkesanan rawatan dengan kawalan operasi yang pintar, membolehkan fasiliti mengekalkan pematuhan peraturan sambil mengurangkan tenaga penggunaan tenaga sebanyak 15–25% dalam banyak kes.
Memahami Penggunaan Tenaga dalam Sistem Air Sisa Makanan
Di Mana Penggunaan Tenaga Terkumpul
DI rawatan air sisa industri makanan tumbuhan, pengudaraan biasanya menggunakan 40–60% daripada jumlah permintaan elektrik keseluruhan. Penyedutan, pengadukan mekanikal, pengendalian lumpur, dan proses haba menyumbang baki permintaan tersebut. Air buangan daripada pemprosesan makanan sering memerlukan rawatan biologi yang agresif disebabkan oleh tahap permintaan oksigen bio-kimia (BOD) dan permintaan oksigen kimia (COD) yang tinggi. Tanpa pengoptimuman, operator menjalankan kipas dan pam pada tetapan malar dan berhati-hati yang direka untuk senario terburuk, tanpa mengambil kira keperluan rawatan sebenar semasa tempoh beban pencemaran yang lebih rendah.
Cabaran ini menjadi lebih ketara kerana pemprosesan makanan menghasilkan aliran air buangan dan kekuatannya yang sangat berubah-ubah. Penutupan kilang pada hujung minggu, perubahan musiman dalam pengeluaran, serta pertukaran garis produk mencipta keadaan dinamik yang tidak dapat diatasi secara cekap oleh rekabentuk sistem statik. Pengudaraan kelengkapan yang dsaizkan untuk beban puncak sering beroperasi dalam keadaan beban separa, memberikan oksigen berlebihan dan menggunakan tenaga secara tidak perlu tenaga .
Kestabilan Rawatan sebagai Syarat yang Tidak Boleh Dinegosiasikan
Kerangka peraturan dan lesen pelupusan menetapkan had ketat terhadap pepejal terampai, BOD, nutrien, dan parameter lain. Di rawatan air sisa industri makanan , mana-mana pendekatan peningkatan kecekapan yang menggugat kestabilan biologi berisiko melanggar lesen, dikenakan denda, dan penghentian operasi. Oleh itu, pengoptimuman berkesan memerlukan teknologi dan kaedah yang mengurangkan tenaga input sambil mengekalkan atau meningkatkan metrik prestasi rawatan. Perbezaan ini membezakan pengoptimuman sebenar daripada pengurangan kos berbahaya.
Pendekatan Strategik untuk Pengoptimuman
Sistem Kawalan Aerasi Lanjutan
Sensor oksigen terlarut (DO) moden dan kawalan proses masa nyata membolehkan pengudaraan peralatan menyesuaikan secara automatik berdasarkan permintaan rawatan sebenar, bukan jadual tetap. Pemacu frekuensi berubah (VFD) pada blower dan kompresor membolehkan pelarasan kelajuan yang lancar, memberikan kadar pemindahan oksigen yang tepat serta mengelakkan kehilangan kecekapan akibat injap pengecilan atau sistem laluan pintas. Apabila diintegrasikan dengan analitik proses, sistem ini mengurangkan tenaga penggunaan sebanyak 20–30% sambil meningkatkan kekonsistenan rawatan.
DI industri Makanan aplikasi, kawalan adaptif memberi tindak balas terhadap perubahan beban yang masuk dalam masa beberapa minit, mencegah kedua-dua kekurangan oksigen dan pengudaraan berlebihan yang sia-sia. Fasa nitrifikasi dan denitrifikasi boleh dioptimumkan secara berasingan, dan masa penahanan lumpur boleh dilaraskan mengikut perubahan produk mengikut musim. Hasilnya ialah sistem yang memberikan rawatan yang stabil dan boleh diramalkan sambil menggunakan tenaga jauh lebih sedikit tenaga berbanding rekabentuk operasi tetap konvensional.
Integrasi Proses dan Teknologi Alternatif
Penyejatan melalui pemampatan wap mekanikal (MVR) dan teknologi biopembesar membran (MBR) menawarkan jalan untuk mengurangkan profil keseluruhan loji rawatan tenaga apabila direkabentuk dengan betul. rawatan air sisa industri makanan sistem yang menggabungkan pemulihan haba dan kitar semula pekat boleh mengurangkan isipadu air sisa yang memerlukan rawatan biologi, seterusnya menurunkan pengudaraan permintaan hilir. Teknologi pra-pemprosesan seperti pengapungan udara terlarut (DAF) atau penapisan mengeluarkan pepejal yang boleh mendapan dan terapung sebelum pemprosesan biologi, mengurangkan beban organik dan keamatan pemprosesan yang diperlukan.
Reaktor kelompok berperingkat (SBR) membenarkan masa kitaran yang fleksibel untuk menyesuaikan dengan corak aliran dan beban masuk, mengoptimumkan pengudaraan tempoh dan keamatan bagi setiap kitaran kelompok. Dalam industri Makanan operasi dengan jadual pengeluaran yang boleh diramalkan, fleksibiliti ini secara langsung diterjemahkan kepada tenaga jimatan yang boleh diukur berbanding loji lumpur aktif aliran berterusan.
Amalan Terbaik Operasi dan Pemantauan
Pengukuran Asas dan Penjejakan Prestasi
Mengenal pasti peluang jimatan memerlukan pengukuran asas yang tepat terhadap corak tenaga penggunaan semasa dalam sistem rawatan air sisa industri makanan . Pemisahan terperinci tenaga guna oleh unit proses—pengudaraan, pengepaman, pemanasan, dan pengeringan lumpur—menunjukkan kawasan mana yang menawarkan potensi penjimatan tertinggi. Penetapan metrik khusus seperti kilowatt-jam per meter padu air sisa dirawat atau per kilogram BOD dihilangkan membolehkan penjejakan kemajuan secara objektif dan perbandingan rujukan terhadap piawaian industri.
Papan pemuka masa nyata yang memaparkan pengudaraan kecekapan, kadar pemindahan oksigen, dan tenaga penggunaan tenaga per unit rawatan membantu operator mengenal pasti penyimpangan daripada prestasi optimum. Ramai industri Makanan fasiliti mendapat manfaat daripada audit berkala oleh pakar air sisa yang menggunakan alat diagnostik lanjutan dan analisis data untuk mengesan ketidakcekapan tersembunyi.
Pengurusan Lumpur dan Pengendalian Pepejal
Pengendalian lumpur kerap menyumbang 15–25% daripada jumlah penggunaan tenaga loji tenaga dalam operasi rawatan air sisa industri makanan air sisa. Mengoptimumkan proses pemekatan, pencernaan, dan pengeringan menghasilkan penjimatan besar tanpa menjejaskan prestasi rawatan utama. Pencernaan anaerobik lumpur berlebihan menghasilkan biogas yang boleh mengimbangi tenaga penggunaan tenaga tenaga kos apabila ditangkap dan dimanfaatkan dengan betul.
DI industri Makanan aplikasi, menyesuaikan masa penahanan pepejal dan kepekatan bahan terampai cecair campuran (MLSS) berdasarkan isipadu pengeluaran mengikut musim dan ciri-ciri sisa yang masuk mengurangkan kedua-dua pengudaraan tuntutan dan hasil lumpur. Kelenturan operasi ini memerlukan kakitangan yang mahir serta peralatan proses yang kukuh, tetapi memberikan penjimatan kumulatif yang besar.
Soalan Lazim
Bolehkah pengurangan pengudaraan dalam rawatan air sisa makanan mengekalkan pematuhan peraturan?
Ya, apabila pengoptimuman menggunakan pemantauan masa nyata dan sistem kawalan adaptif, bukan sekadar pengurangan mudah. Menjaga tahap oksigen terlarut dan masa penahanan pepejal secara tepat memastikan prestasi rawatan kekal stabil sambil pengudaraan beroperasi hanya pada keamatan yang diperlukan. Pematuhan peraturan bergantung kepada pencapaian had pelupusan, bukan kadar statik pengudaraan , jadi sistem pintar boleh mengurangkan tenaga sambil meningkatkan atau mengekalkan kualiti efluen.
Apakah tempoh pulangan pelaburan yang lazim untuk pelaburan pengoptimuman tenaga dalam rawatan air sisa industri makanan?
Kebanyakan rawatan air sisa industri makanan projek pengoptimuman memberikan pulangan pelaburan positif dalam tempoh 2–4 tahun melalui pengurangan tenaga bil sahaja. Pemacu frekuensi berubah, sistem kawalan, dan peningkatan proses biasanya berharga antara $50,000 hingga $500,000 bergantung pada saiz dan kerumitan kemudahan. Dengan tenaga pengurangan kos sebanyak 15–25% dan peningkatan operasi yang berpotensi, tempoh pulangan pelaburan adalah menarik bagi kebanyakan pemproses makanan.
Adakah terdapat pertimbangan penyelenggaraan apabila melaksanakan teknologi penjimatan tenaga?
Maju pengudaraan kawalan dan sensor memerlukan penyesuaian semula dan penyelenggaraan yang lebih kerap berbanding sistem konvensional, tetapi peralatan moden direka untuk kebolehpercayaan industri. Melatih operator tentang sistem baharu dan menetapkan jadual penyelenggaraan pencegahan memastikan kelangsungan tenaga penjimatan dan mengelakkan masa henti tidak dirancang. Ramai industri Makanan fasiliti mendapati bahawa peningkatan ketelusan dan kawalan proses sebenarnya mengurangkan kejadian penyelenggaraan cemas dengan mengendalikan peralatan dalam keadaan optimum, bukan dengan merekabentuknya terlalu besar sehingga memberi tekanan ke atasnya.

 EN