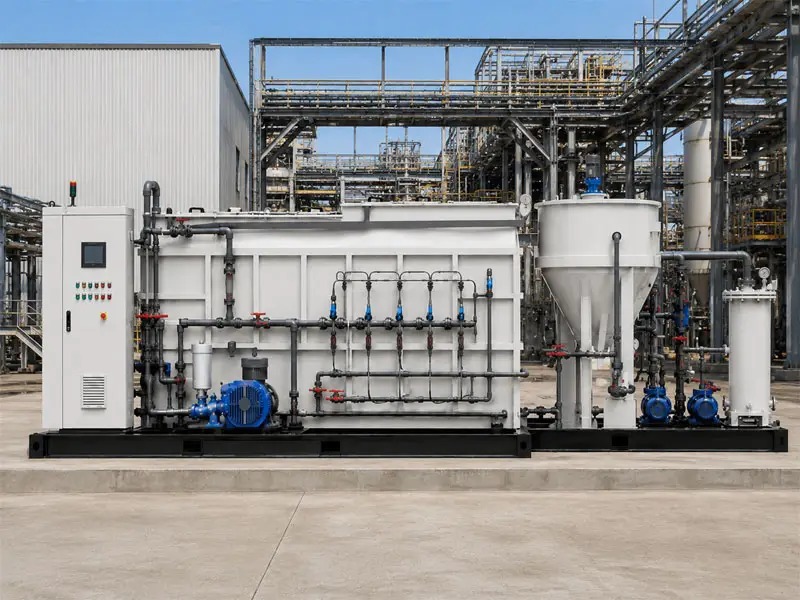
Matprosesseringssektoren forbruker betydelige ressurser for å håndtere avløpsvann, der avløpsvann fra næringsmiddelindustrien utgjør en av de største driftskostnadene for mange anlegg. Energiforbruket i disse renseanleggene utgjør ofte 30–40 % av totale driftskostnader for anlegget, noe som gjør effektivitetsforbedringer både økonomisk attraktive og miljømessig ansvarlige. Å redusere energi -forbruket uten å kompromittere stabiliteten i behandlingen krever en strategisk forståelse av hvor ressursene brukes og hvordan moderne teknologier kan levere målbare resultater.
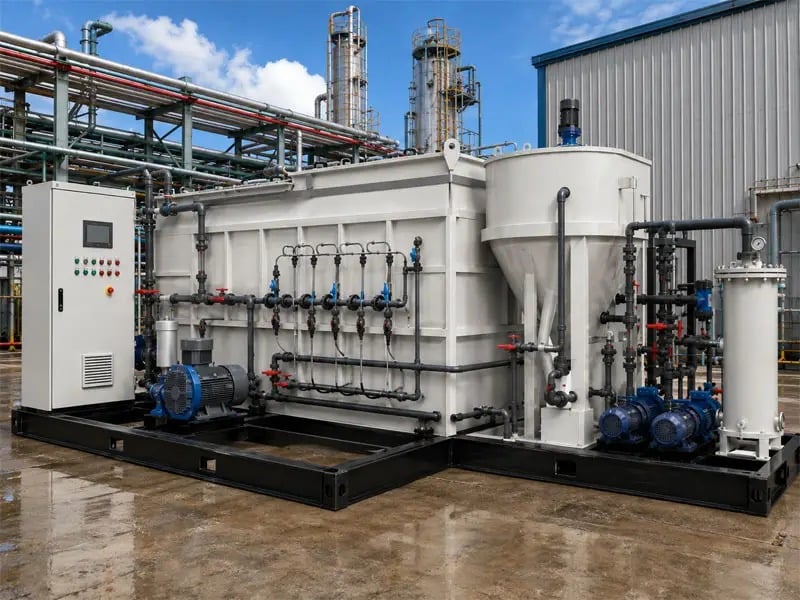
Matvareprosessanlegg står overfor unike avløpsvannutfordringer på grunn av høye organiske belastninger, variable vannstrømmer og mangfoldige forurensninger fra kjøtt-, meieri-, drikke- og grønnsaksproduksjon. Tradisjonelle behandlingsmetoder baserer seg ofte på kontinuerlig kraftig lufting og mekaniske prosesser som forbruker mye strøm. Moderne optimaliseringsstrategier balanserer behandlingsvirknaden med intelligente driftskontroller, slik at anleggene kan opprettholde regelverksmessig etterlevelse samtidig som de reduserer energi strømforbruket med 15–25 % i mange tilfeller.
Forstå strømforbruket i matvareavløpsvannssystemer
Hvor strømforbruket er konsentrert
Iavløpsvann fra næringsmiddelindustrien i renseanlegg utgjør lufting vanligvis 40–60 % av den totale elektriske energiforbruket. Pumping, mekanisk omrøring, slamhåndtering og termiske prosesser står for resten. Avløpsvann fra matprosessering krever ofte kraftig biologisk behandling på grunn av høye nivåer av bio-kjemisk oksygenbehov (BOD) og kjemisk oksygenbehov (COD). Uten optimalisering kjører operatører blåsere og pumper med konstante, forsiktige innstillinger som er utformet for verste tenkelige scenarioer, og ignorerer faktiske behov for behandling i perioder med lavere forurensningsbelastning.
Utfordringen blir enda større fordi matprosessering genererer svært variable avløpsvannstrømmer og -styrker. Lukkinger på helg, sesongbetonte produksjonsendringer og bytter mellom produktlinjer skaper dynamiske forhold som statiske anleggsdesigner ikke kan håndtere effektivt. Lufting utstyr dimensjonert for toppbelastninger opererer ofte ved delbelastning, leverer overflødig oksygen og forbruker unødvendig energi .
Behandlingsstabilitet som en uunnværlig krav
Reguleringsrammeverk og utslippstillatelser fastsetter strenge grenser for suspenderte stoffer, BOD, næringsstoffer og andre parametere. I avløpsvann fra næringsmiddelindustrien , vil enhver effektivitetsstrategi som kompromitterer biologisk stabilitet føre til brudd på tillatelsen, bøter og driftsstans. Effektiv optimalisering krever derfor teknologier og metoder som reduserer energi inngangen samtidig som behandlingsytelsesmålene opprettholdes eller forbedres. Denne forskjellen skiller ekte optimalisering fra farlig kostnadsbesparelse.
Strategiske optimaliseringsmetoder
Avanserte luftingssystemer med automatisk styring
Moderne oppløst-oxygen (DO)-sensorer og sanntidsprosessstyring lar lufting utstyr justere seg automatisk basert på faktisk behandlingsbehov i stedet for faste tidsskjema. Variabelfrekvensomformere (VFD-er) på blåsere og kompressorer muliggjør jevn hastighetsjustering, gir nøyaktige oksygentransferhastigheter og eliminerer effektivitetstap fra regulering med ventiler eller bypass-systemer. Når disse systemene integreres med prosessanalyse, reduserer de energi forbruk med 20–30 % samtidig som behandlingskonsistensen forbedres.
Imatvareindustri applikasjoner justerer adaptiv regulering seg til innkommende belastningsvariasjoner innen få minutter, og unngår både oksygenmangel og unødvendig overbelufting. Nitrifikasjons- og denitrifikasjonsfaser kan optimaliseres uavhengig av hverandre, og slamoppholdstiden kan justeres etter sesongbetonte produktendringer. Resultatet er et system som leverer stabil, forutsigbar behandling samtidig som det bruker betydelig mindre energi enn konvensjonelle systemer med fast drift.
Prosessintegrasjon og alternative teknologier
Mekanisk dampkompressjon (MVR) for fordampning og membranbioreaktor (MBR)-teknologier gir muligheter til å redusere totalt utslipp fra renseanlegg energi når de er riktig dimensjonert. avløpsvann fra næringsmiddelindustrien systemer som inkluderer termisk energigjenvinning og resirkulering av konsentrat kan redusere mengden avløpsvann som krever biologisk behandling, og dermed senke lufting etterspørsel nedstrøms. Forbehandlingsmetoder som løst-luft-flokulasjon (DAF) eller sigting fjerner sedimenterbare og flytende faste stoffer før biologisk behandling, noe som reduserer den organiske belastningen og den nødvendige behandlingsintensiteten.
Sequencing batch-reactorer (SBR-er) tillater fleksible syklustider som tilpasses innkommende vannmengde og belastningsmønstre, og optimaliserer lufting varighet og intensitet for hver batch-syklus. I matvareindustri drift med forutsigbare produksjonsplaner omgjøres denne fleksibiliteten direkte til målbare energi besparelser i forhold til kontinuerlige aktivslam-anlegg.
Operasjonelle beste praksiser og overvåking
Basislinjemåling og ytelsesovervåking
For å identifisere besparelsesmuligheter kreves nøyaktige basislinjemålinger av gjeldende energi forbruksmønstre i avløpsvann fra næringsmiddelindustrien systemer. Oppdeling av energi bruk per prosessenhet – lufting, pumpe, oppvarming, slamavvanning – avdekker hvilke områder som gir størst besparelsespotensiale. Å etablere spesifikke mål, som kilowattimer per kubikkmeter renset avløpsvann eller per kilogram fjernet BOD, gjør det mulig å følge fremdriften objektivt og sammenligne med bransjestandarder.
Sanntidsdashbord som viser lufting effektivitet, oksygentransferhastigheter og energi forbruk per behandlingsenhet hjelper operatører med å identifisere avvik fra optimal ytelse. Mange matvareindustri anlegg drar nytte av periodiske revisjoner utført av avløpsvannsspesialister som bruker avanserte diagnostiske verktøy og dataanalyse for å avdekke skjulte ineffektiviteter.
Slambehandling og faststoffhåndtering
Slamhåndtering utgjør ofte 15–25 % av totalt anleggs energi forbruk i avløpsvann fra næringsmiddelindustrien drift. Optimalisering av tykkning, forgjæring og avvanning gir betydelige energi besparelser uten å påvirke primærbehandlingsytelsen. Anaerob forgjæring av overskuddsslam produserer biogass som kan dekke energi kostnader når de riktig registreres og utnyttes.
Imatvareindustri applikasjoner, der man justerer oppholdstid for faste stoffer og konsentrasjonen av suspenderte faste stoffer i blandingen (MLSS) basert på sesongbetonte produksjonsvolumer og egenskapene til innkommande avfall, reduserer både lufting behov og slamproduksjon. Denne operative fleksibiliteten krever kompetente ansatte og robust prosessinstrumentering, men gir betydelige samlede besparelser.
Ofte stilte spørsmål
Kan reduksjon av lufting i behandling av matavfallsvann opprettholde overholdelse av reguleringer?
Ja, når optimalisering bruker sanntidsovervåking og adaptive kontrollsystemer i stedet for enkle nedjusteringer. Ved å opprettholde nøyaktige løste-oxygen-nivåer og faste-stoff-oppholdstider sikres at behandlingsytelsen forblir stabil, mens lufting kun opererer med nødvendig intensitet. Overholdelse av reguleringer avhenger av oppnådde utslippsgrenser, ikke av statiske lufting rater, så intelligente systemer kan redusere energi samtidig som utslippskvaliteten enten forbedres eller opprettholdes.
Hva er den typiske tilbakebetalingstiden for investeringer i energioptimering i avløpsvannsbehandling innen matindustrien?
De fleste avløpsvann fra næringsmiddelindustrien optimeringsprosjekter gir positiv avkastning på investeringen innen 2–4 år gjennom reduserte energi regninger alene. Variabelfrekvensdrev, kontrollsystemer og prosessoppgraderinger koster vanligvis 50 000–500 000 USD, avhengig av anleggets størrelse og kompleksitet. Med energi kostnadsreduksjoner på 15–25 % og potensielle driftsforbedringer er tilbakebetalingstidene attraktive for de fleste matprosessører.
Finnes det vedlikeholdsaspekter å ta hensyn til ved implementering av energibesparende teknologier?
Avansert lufting kontrollsystemer og sensorer krever mer hyppig kalibrering og vedlikehold enn konvensjonelle systemer, men moderne utstyr er designet for industriell pålitelighet. Å trene operatører i nye systemer og etablere forebyggende vedlikeholdsplaner sikrer vedvarende energi besparelser og forhindrer uventet nedetid. Mange matvareindustri anlegg finner at forbedret prosessoversikt og -kontroll faktisk reduserer hendelser med nødvedlikehold ved å drive utstyr under optimale forhold i stedet for å belaste det med overdimensjonerte design.

 EN