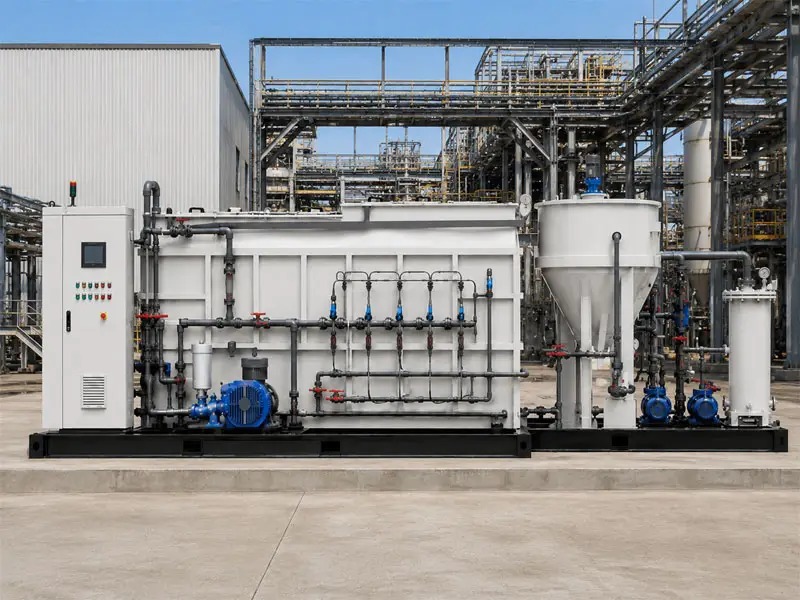
De voedselverwerkende sector gebruikt aanzienlijke hulpbronnen voor het beheren van afvalwater, waarbij afvalwaterbehandeling voor de voedingsindustrie één van de grootste operationele kostenposten vormt voor veel installaties. Het energieverbruik in deze behandelingsystemen vertegenwoordigt vaak 30–40% van de totale bedrijfskosten van de fabriek, waardoor efficiëntieverbeteringen zowel economisch aantrekkelijk als milieuvriendelijk zijn. Het verminderen van het energie verbruik zonder instabiliteit in de behandeling te veroorzaken, vereist een strategisch inzicht in waar de hulpbronnen worden ingezet en hoe moderne technologieën meetbare resultaten kunnen opleveren.
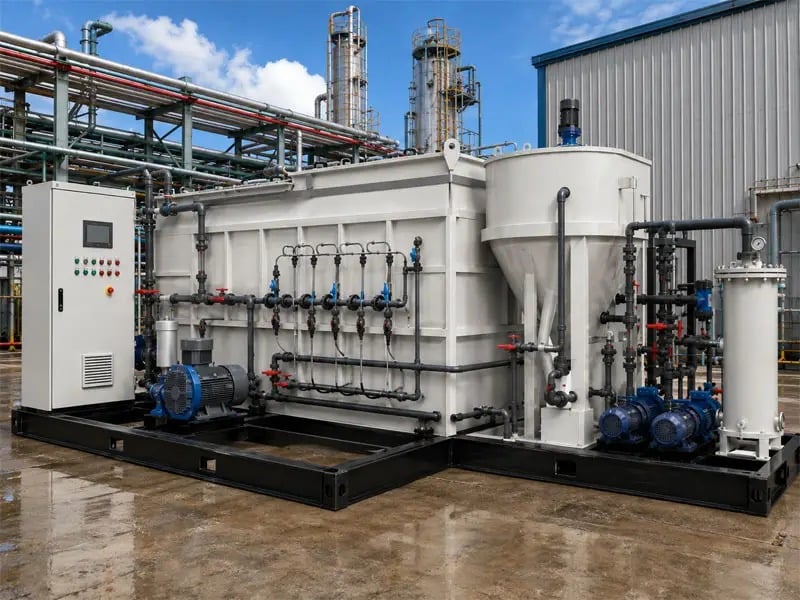
Voedselverwerkingsfaciliteiten staan voor unieke afvalwateruitdagingen door hoge organische belastingen, wisselende debieten en diverse verontreinigingen uit vlees-, zuivel-, drank- en groenteverwerkingsprocessen. Traditionele behandelingsmethoden zijn vaak gebaseerd op continue, intensieve beluchting en mechanische processen die buitensporig veel energie verbruiken. Moderne optimalisatiestrategieën combineren behandelingsdoeltreffendheid met intelligente bedrijfsbesturing, waardoor faciliteiten hun regelgevende vereisten kunnen naleven terwijl ze tegelijkertijd hun energie verbruik met 15–25% verminderen in veel gevallen.
Energieverbruik in voedselafvalwatersystemen begrijpen
Waar energieverbruik zich concentreert
In afvalwaterbehandeling voor de voedingsindustrie in zuiveringsinstallaties verbruikt beluchting doorgaans 40–60% van de totale elektrische vraag. Pompen, mechanisch mengen, slibverwerking en thermische processen nemen de rest in beslag. Afvalwater uit voedingsmiddelenverwerking vereist vaak een intensieve biologische behandeling vanwege hoge waarden van biochemische zuurstofbehoefte (BOD) en chemische zuurstofbehoefte (COD). Zonder optimalisatie draaien operators blazers en pompen op constante, voorzichtige instellingen die zijn ontworpen voor extreem belaste scenario’s, terwijl de daadwerkelijke behoeften aan zuivering tijdens perioden met lagere vervuilingsbelasting worden genegeerd.
De uitdaging wordt versterkt doordat voedingsmiddelenverwerking zeer wisselende afvalwaterstromen en -concentraties genereert. Weekendstoppen, seizoensgebonden productiewijzigingen en overschakelingen tussen productlijnen creëren dynamische omstandigheden waarop statische systeemontwerpen niet efficiënt kunnen inspelen. Vluchtvervoer uitrusting die is uitgerust voor piekbelastingen werkt vaak onder gedeeltelijke belasting, waardoor te veel zuurstof wordt toegevoerd en onnodige energie wordt verbruikt energie .
Behandelingstabiliteit als een niet-verhandelbare vereiste
Regelgevende kaders en lozenvergunningen stellen strenge grenswaarden vast voor zwevende stoffen, BOD, voedingsstoffen en andere parameters. In afvalwaterbehandeling voor de voedingsindustrie elke efficiëntiebenadering die de biologische stabiliteit in gevaar brengt, loopt het risico op vergunningsinbreuken, boetes en bedrijfsstopzettingen. Effectieve optimalisatie vereist daarom technologieën en methoden die de energie invoer verminderen terwijl de prestatieparameters van de zuivering worden gehandhaafd of verbeterd. Dit onderscheid scheidt echte optimalisatie van gevaarlijke kostenbesparingen.
Strategische optimalisatiebenaderingen
Geavanceerde luchttoevoerregelsystemen
Moderne opgeloste zuurstof (DO)-sensoren en real-time procesbesturingen maken het mogelijk dat vluchtvervoer apparatuur automatisch wordt aangepast op basis van de werkelijke behoefte aan zuivering, in plaats van volgens vaste schema’s. Variabele-frequentieregelaars (VFD’s) op blazers en compressoren maken een vloeiende snelheidsaanpassing mogelijk, waardoor nauwkeurige zuurstoftransferrates worden geleverd en het efficiëntieverlies door klepafsluiting of bypasssystemen wordt geëlimineerd. Wanneer deze systemen zijn geïntegreerd met procesanalyse, verlagen zij energie verbruik met 20–30% terwijl de behandelingsconsistentie wordt verbeterd.
In voedingsindustrie toepassingen reageert adaptieve regeling binnen enkele minuten op inkomende belastingsvariaties, waardoor zowel zuurstoftekort als verspilling door overmatige beluchting worden voorkomen. De nitrificatie- en denitrificatiefasen kunnen onafhankelijk worden geoptimaliseerd en de slibretentietijd kan worden aangepast aan seizoensgebonden productwijzigingen. Het resultaat is een systeem dat stabiele, voorspelbare behandeling levert met aanzienlijk minder energie dan conventionele systemen met vaste bedrijfsinstellingen.
Procesintegratie en alternatieve technologieën
Mechanische dampcompressie (MVR) en membraanbioreactor-technologie (MBR) bieden mogelijkheden om het totale energieverbruik van een zuiveringsinstallatie te verlagen, mits correct ontworpen. energie profielen afvalwaterbehandeling voor de voedingsindustrie systemen die thermische terugwinning en concentrathergebruik integreren, kunnen het volume afvalwater dat biologische behandeling vereist, verminderen en daarmee de vluchtvervoer vraag stroomafwaarts. Voorbehandelingstechnologieën zoals opgeloste-lucht-flotatie (DAF) of zeven verwijderen bezinkbare en drijfbare vaste stoffen vóór biologische behandeling, waardoor de organische belasting en de vereiste behandelingsintensiteit worden verminderd.
Sequentiële-batch-reactoren (SBR’s) bieden flexibele cyclustijden die aansluiten bij de instromende debieten en belastingspatronen, wat optimaliseert vluchtvervoer de duur en intensiteit voor elke batchcyclus. Bij voedingsindustrie bedrijfsprocessen met voorspelbare productieschema’s vertaalt deze flexibiliteit zich direct naar meetbare energie besparingen ten opzichte van continu-stromende geactiveerde-slibinstallaties.
Operationele beste praktijken en bewaking
Basismeting en prestatievolg
Het identificeren van besparingsmogelijkheden vereist een nauwkeurige basismeting van de huidige energie verbruikspatronen in afvalwaterbehandeling voor de voedingsindustrie systemen. Opsplitsen energie gebruik per proceseenheid – beluchting, pompen, verwarming, drogen van slib – onthult welke gebieden het grootste besparingspotentieel bieden. Het vaststellen van specifieke meetwaarden, zoals kilowattuur per kubieke meter gezuiverd afvalwater of per kilogram verwijderde BOD, maakt objectieve voortgangsbijhouding mogelijk en vergelijking met sectorstandaarden.
Real-time dashboards die vluchtvervoer efficiëntie, zuurstofoverdrachtsnelheden en energie verbruik per behandelde eenheid weergeven, helpen operators afwijkingen van de optimale prestatie te detecteren. Veel voedingsindustrie installaties profiteren van periodieke audits door afvalwaterdeskundigen die geavanceerde diagnose-instrumenten en data-analyse toepassen om verborgen inefficiënties bloot te leggen.
Slibbeheer en vastestofverwerking
Slibverwerking vertegenwoordigt vaak 15–25% van het totale energieverbruik in energie afvalwaterinstallaties. afvalwaterbehandeling voor de voedingsindustrie optimalisatie van verdikking, vergisting en ontwatering levert aanzienlijke energiebesparingen op, zonder dat de primaire zuiveringsprestatie wordt aangetast. Anaërobe vergisting van overtollig slib produceert biogas dat kan worden gebruikt om energie energieverbruik te compenseren. energie kosten wanneer deze correct worden vastgelegd en benut.
In voedingsindustrie toepassingen, waarbij de retentietijd van vaste stoffen en de concentratie van opgeschorte vaste stoffen in het mengsel (MLSS) worden aangepast op basis van seizoensgebonden productievolume en de kenmerken van de binnenkomende afvalstoffen, vermindert zowel de vluchtvervoer vraag naar energie als de slibproductie. Deze operationele flexibiliteit vereist geschoolde medewerkers en betrouwbare procesinstrumentatie, maar levert aanzienlijke cumulatieve besparingen op.
Veelgestelde vragen
Kan de luchttoevoer bij de zuivering van voedselafvalwater worden verminderd zonder de wettelijke eisen te schenden?
Ja, mits optimalisatie gebruikmaakt van real-time bewaking en adaptieve regelsystemen in plaats van eenvoudige verlagingen. Het handhaven van nauwkeurige opgeloste-zuurstofniveaus en retentietijden voor vaste stoffen zorgt ervoor dat de behandelingsprestaties stabiel blijven, terwijl de luchttoevoer vluchtvervoer uitsluitend met de noodzakelijke intensiteit werkt. De naleving van wettelijke voorschriften is gebaseerd op het behalen van de lozingsgrenswaarden, niet op vaste vluchtvervoer luchttoevoersnelheden, dus intelligente systemen kunnen de energie luchttoevoer verminderen terwijl de kwaliteit van het afgevoerde water wordt verbeterd of gehandhaafd.
Wat is de typische terugverdientijd voor investeringen in energieoptimalisatie bij afvalwaterbehandeling in de voedingsindustrie?
De meeste afvalwaterbehandeling voor de voedingsindustrie optimalisatieprojecten genereren een positief rendement op de investering binnen 2–4 jaar via lagere energie facturen alleen. Frequentieregelaars, besturingssystemen en procesverbeteringen kosten doorgaans USD 50.000–USD 500.000, afhankelijk van de omvang en complexiteit van de installatie. Met energie kostenreducties van 15–25% en mogelijke operationele verbeteringen zijn de terugverdientijden aantrekkelijk voor de meeste voedingsverwerkende bedrijven.
Zijn er onderhoudsoverwegingen bij de implementatie van energiebesparende technologieën?
Geavanceerd vluchtvervoer besturingssystemen en sensoren vereisen vaker kalibratie en onderhoud dan conventionele systemen, maar moderne apparatuur is ontworpen voor industriële betrouwbaarheid. Het opleiden van operators voor de nieuwe systemen en het opzetten van preventief onderhoudsprogramma’s waarborgt duurzame energie besparingen en voorkomt ongeplande stilstand. Veel voedingsindustrie faciliteiten constateren dat verbeterde proceszichtbaarheid en -controle werkelijk het aantal spoedonderhoudsgevallen verminderen, doordat apparatuur onder optimale omstandigheden wordt gebruikt in plaats van onder stress te worden gezet door overdimensionering.

 EN