
palm-oil-mill-effluent-pome-treatment-industry-solution, palm-oil-mill-effluent-pome-treatment-industry-solution, /solutions
EN
Palmöl-Mühlen-Abwasser (POME) entsteht hauptsächlich während der Sterilisation von frischen Fruchtständen (FFB), der Ölpresse, der Fraktionierung, der Raffination, der Entschleimung, der Alkalineutralisation, der Bleichung, der Desodorierung, der Gerätereinigung sowie der Anlagenreinigung. Es handelt sich um ein typisches industrielles Abwasser mit hoher Belastung in der Speiseölindustrie, das sich durch hohe Temperatur, hohe organische Belastung und hohen Gehalt an Öl und Fett auszeichnet.
POME besteht hauptsächlich aus Presssaft, Reinigungswasser aus der Raffinerie und Bodenspülwasser. Typische Schadstoffe umfassen Palmöl und -fett, verseifte Öle, lignozellulosehaltige Fasern, Kohlenhydrate, Proteine und kolloidale organische Stoffe, begleitet von extrem hohen Konzentrationen an CSB, BSB, suspendierten Stoffen (SS) und Ammoniakstickstoff (NH₃-N).
POME weist mehrere einzigartige Eigenschaften auf. Die Abwassertemperatur liegt typischerweise bei 60–70 °C (140–158 °F) beim Austritt, während Öl und Fett weitgehend in einer stabilen emulgierten Form vorliegen. Obwohl POME hochgradig biologisch abbaubar ist, weist es eine außergewöhnlich hohe organische Belastung auf. Menge und Qualität des Abwassers schwanken während der Palmfruchternte stark, was zu Versauerung, Geruchsentwicklung, Schlammansammlung und betrieblicher Instabilität führt. Daher stellt die Behandlung von POME eine deutlich größere Herausforderung dar als die Behandlung herkömmlichen ölhaltigen Abwassers aus der Lebensmittelverarbeitungsindustrie.
Die Palmölproduktion zeichnet sich durch saisonale Ernte und kontinuierliche Hochvolumen-Verarbeitung aus, was während der Hauptproduktionszeiten zu einer konzentrierten Einleitung von hochbelastetem Abwasser führt. Herkömmliche biologische Behandlungssysteme sind oft nicht in der Lage, diesen Stoßbelastungen standzuhalten, was zu überhöhten COD-Werten sowie erhöhten Öl- und Fettgehalten im gereinigten Abwasser führt.
Die hohe Temperatur des Abwassers sowie der stabile Gehalt an emulgiertem Öl erschweren die Ölabscheidung besonders. Herkömmliche Sedimentationsverfahren können Emulsionen nicht wirksam aufbrechen, was zu Rohrleitungsverstopfungen, Ablagerungen an Geräten, Verstopfungen biologischer Medien und steigenden Wartungskosten führt.
Erhöhte Abwassertemperaturen hemmen zudem die Aktivität herkömmlicher Mikroorganismen, was zu instabiler Biomasse, schlechtem Schlammabsinkverhalten und verringerter Effizienz der biologischen Stickstoffentfernung führt.
Standard-Ausrüstung für die Abwasserbehandlung weist im Allgemeinen keine ausreichende Hochtemperaturbeständigkeit, Emulsionsbeständigkeit und Verstopfungsbeständigkeit auf und ist daher für anspruchsvolle POME-Anwendungen ungeeignet.
Darüber hinaus befinden sich viele Palmölraffinerien in Industriegebieten oder umweltsensiblen ländlichen Regionen, in denen strenge Umweltvorschriften gelten. Herkömmliche, bauingenieurtechnisch ausgeführte Behandlungssysteme beanspruchen große Flächen und erschweren die Geruchserfassung, wodurch maßgeschneiderte, kompakte und hochstabile Behandlungslösungen erforderlich werden, die saisonale Schwankungen der Produktionsmenge bewältigen können.
Um den Besonderheiten von Hochtemperatur, hohem Ölgehalt, hoher organischer Belastung und schwankendem Abwasservolumen Rechnung zu tragen, nutzt unsere Lösung das folgende speziell entwickelte Behandlungsverfahren:
Kühlung und Konditionierung → Emulsionsauftrennung und Ölabscheidung → Vorbehandlung und Sedimentation → Anaerobe Lastreduktion → Aerobe biologische Behandlung → Fortgeschrittene Filtration und Wasserrückgewinnung
Das Abwasser wird zunächst mittels eines Kühlturms auf die optimale Temperatur für die biologische Behandlung gekühlt.
Mechanische Rechen und Sedimentationsbecken entfernen faserige Materialien und grobe Schwebstoffe.
Ein hochwirksames Dissolved-Air-Flotation-(DAF)-System trennt stabile Ölemulsionen effektiv auf und entfernt emulgiertes Öl, Fett sowie seifige Verbindungen.
Ein Ausgleichsbecken stabilisiert den hydraulischen Durchfluss und die Schadstoffbelastung vor der biologischen Behandlung.
Ein UASB-(Upflow-Anaerobic-Sludge-Blanket-)Reaktor reduziert die hohe organische Belastung deutlich und erzeugt Biogas zur Energiegewinnung.
Das Abwasser gelangt anschließend in ein A/O-biologisches Behandlungssystem, das eine effiziente Entfernung des verbleibenden COD und der Ammoniumstickstoffverbindungen gewährleistet.
Schließlich gewährleistet eine präzise Filtration eine stabile Einhaltung der Einleitvorschriften. Das aufbereitete Wasser kann bei entsprechender Eignung für die Reinigung von Geräten, technische Anwendungen und die Bewässerung von Grünflächen wiederverwendet werden.
Diese Lösung wurde speziell für die anspruchsvollen Bedingungen der Behandlung von Palmöl-Mühlen-Abwasser (POME) entwickelt und bewältigt wirksam zentrale branchenspezifische Herausforderungen wie:
Das System erzeugt kontinuierlich ein Ablaufwasser, das die umweltrechtlichen Einleitvorschriften erfüllt und gleichzeitig die industrielle Wiederverwendung von Wasser unterstützt.
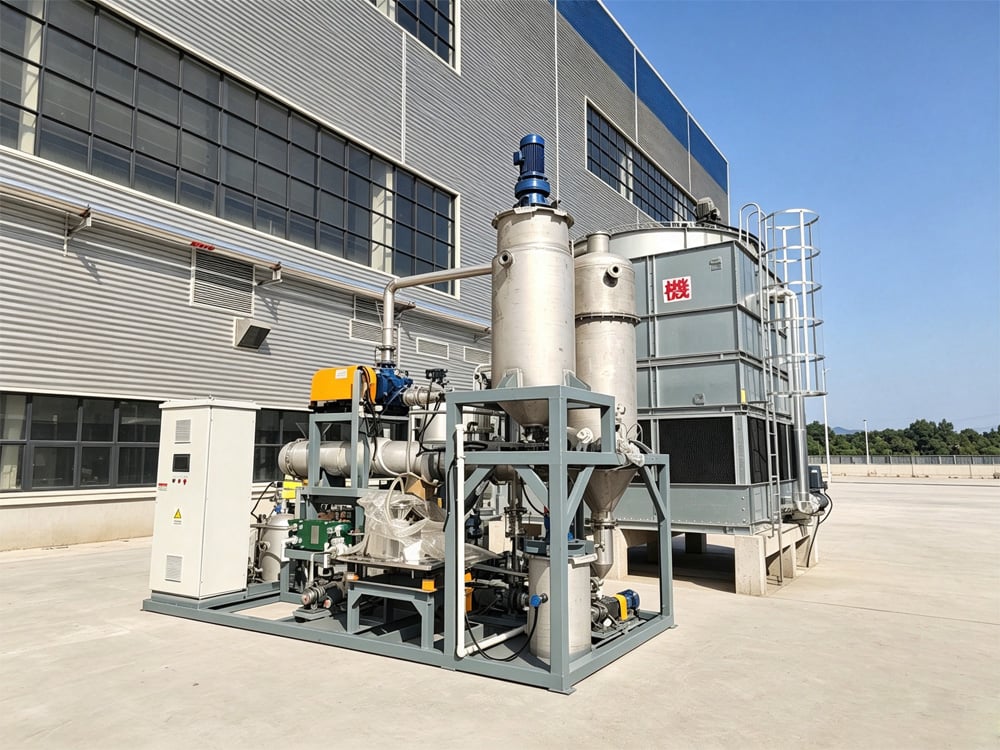
Maßgeschneiderte Ausrüstung kann entsprechend saisonaler Abwasserspitzen, Betriebstemperaturen, Korrosionsbedingungen und des verfügbaren Platzes vor Ort konzipiert werden; sie umfasst hochtemperaturbeständige korrosionsgeschützte Gehäuse, antifouling-hydraulische Kanäle sowie kompakte modulare skidmontierte Systeme, die speziell für den kontinuierlichen Palmölproduktionsprozess entwickelt wurden.
Alle zentralen mechanischen, elektrischen und Wasseraufbereitungssysteme sind nach CE-, UL- und ISO-Normen zertifiziert, was hohe Zuverlässigkeit, Betriebssicherheit sowie Einhaltung internationaler technischer Anforderungen gewährleistet.
Das anaerobe Behandlungsverfahren ermöglicht zudem die Biogasgewinnung zur Nutzung erneuerbarer Energie, wodurch die Gesamtbetriebskosten gesenkt und die Energienutzungseffizienz verbessert werden.
Die Wasserrückgewinnungsrate kann 90 % überschreiten; gleichzeitig ermöglicht das modulare Design eine flexible Kapazitätserweiterung sowie einen vollautomatisierten Betrieb, um saisonalen Produktionsvariationen Rechnung zu tragen.
Wir haben mehrere Projekte zur Behandlung von Palmöl-Mühlen-Abwasser (POME) für Palmöl-Industrieparks und Verarbeitungsanlagen erfolgreich abgeschlossen.
Ein repräsentatives Projekt umfasste ein großtechnisches Abwasserreinigungs- und Wasserrückgewinnungssystem für eine Palmölraffinerie mit einer Behandlungskapazität von 1.000 m³/Tag, speziell konzipiert für hochtemperaturhaltiges, ölhaltiges Abwasser, das während der Haupterntezeiten anfällt.
Das System löste wirksam kritische Herausforderungen wie überschüssiges emulgiertes Öl, instabile biologische Reinigungsleistung und Geruchsemissionen, gewährleistete zuverlässigen Betrieb das ganze Jahr über und bestand erfolgreich Umweltabnahmetests sowie regelmäßige behördliche Audits.
Wir bieten umfassende EPC-Lösungen (Engineering, Procurement & Construction) für die Behandlung von Palmöl-Mühlen-Abwasser (POME), darunter:

 EN