
EN
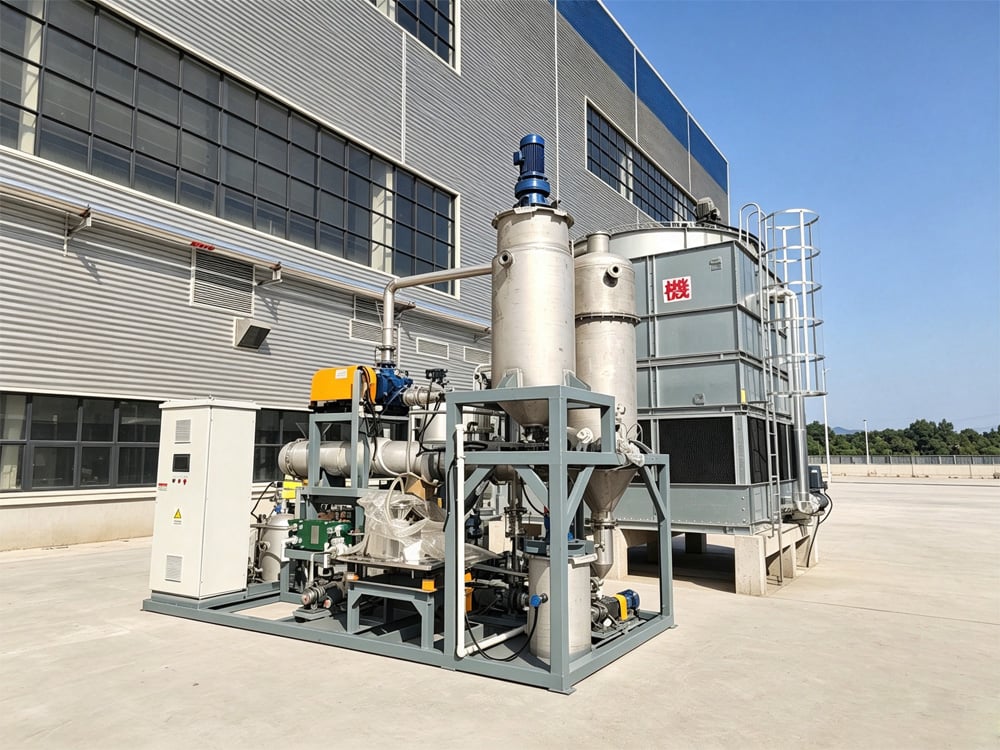
팜 오일 밀 폐수(POME)는 주로 신선한 과실 이삭(FFB) 살균, 유압 추출, 분획, 정제, 탈검정, 알칼리 중화, 표백, 탈취, 장비 세척 및 공장 세정 작업 과정에서 발생한다. 이는 식용유 산업에서 흔히 볼 수 있는 고농도 산업 폐수로, 높은 온도, 높은 유기물 부하, 그리고 높은 기름 및 지질 함량이 특징이다.
POME는 주로 압착액, 정제소 세척 폐수, 바닥 세척수로 구성된다. 일반 오염물질로는 팜유 및 지질, 비누화된 유지, 리그노셀룰로오스 섬유, 탄수화물, 단백질, 콜로이드 유기물 등이 있으며, 이와 함께 화학적 산소 요구량(COD), 생물학적 산소 요구량(BOD), 부유 고형물(SS), 암모니아 질소(NH₃-N) 농도가 극도로 높다.
POME는 여러 가지 고유한 특성을 지닌다. 폐수의 배출 온도는 일반적으로 60–70°C(140–158°F) 사이이며, 오일 및 그라이는 주로 안정된 유화 형태로 존재한다. 생분해성이 매우 높음에도 불구하고, POME는 유기물 부하가 극도로 높다. 야자 열매 수확기에는 폐수의 양과 품질이 크게 변동하여 산성화, 악취 발생, 슬러지 축적, 운영 불안정 등이 자주 발생한다. 따라서 POME 처리는 식품 가공 산업에서 발생하는 일반적인 유성 폐수 처리보다 훨씬 더 어려운 과제이다.
팜유 생산은 계절적 수확과 대량 연속 처리를 특징으로 하며, 이로 인해 생산 성수기 동안 고농도 폐수가 집중 배출됩니다. 기존 생물학적 처리 시스템은 이러한 충격 부하를 종종 견디지 못해 처리수에 과도한 COD와 기름 및 그리스가 발생합니다.
폐수의 높은 온도와 안정적인 유화유 함량으로 인해 기름 분리가 특히 어렵습니다. 기존 침전 공정은 기름 유화물을 효과적으로 분해하지 못해 배관 막힘, 장비 오염, 생물학적 매체 막힘 및 유지보수 비용 증가를 초래합니다.
높은 폐수 온도는 또한 기존 미생물의 활동을 억제하여 불안정한 생물량, 슬러지 침전 불량 및 생물학적 질소 제거 효율 감소를 유발합니다.
표준 폐수 처리 장비는 일반적으로 충분한 고온 내성, 유화 방지 능력 및 막힘 방지 성능을 갖추지 못해 엄격한 POME 적용에 부적합하다.
게다가 많은 팜유 공장은 산업 단지나 환경적으로 민감한 농촌 지역에 위치해 있어 엄격한 환경 규제가 적용된다. 전통적인 토목 공학 기반 처리 시스템은 넓은 면적을 차지하며 악취 포집이 어려워 계절별 생산 변동을 견딜 수 있는 맞춤형·소형·고안정성 처리 솔루션이 필요하다.
고온, 고유함량, 고유기물 부하, 그리고 변동성 있는 폐수 유량이라는 특성을 해결하기 위해 당사 솔루션은 다음 전용 처리 공정을 활용한다:
냉각 및 조건 조절 → 유화 분해 및 오일 제거 → 전처리 및 침전 → 혐기성 부하 감소 → 호기성 생물학적 처리 → 고도 여과 및 물 재사용
폐수는 먼저 냉각 타워를 사용하여 생물학적 처리에 최적의 온도로 냉각된다.
기계식 바 스크린과 침전조가 섬유성 물질과 거친 부유 고형물을 제거한다.
고효율 용존 공기 부상(DAF) 시스템이 안정된 오일 유화액을 효과적으로 분해하고, 유화된 오일, 그리스, 비누화 화합물을 제거한다.
균질조가 생물학적 처리 이전에 유압 흐름과 오염물 부하를 안정화시킨다.
UASB(상향류 혐기성 슬러지 베드) 반응기가 높은 유기 부하를 크게 감소시키면서 에너지 회수를 위한 바이오가스를 생성한다.
폐수는 이후 A/O 생물학적 처리 시스템으로 유입되어 잔여 COD와 암모니아 질소를 효율적으로 제거한다.
마지막으로, 정밀 여과를 통해 방류 규정 준수를 안정적으로 보장합니다. 처리된 물은 적절한 경우 장비 세척, 보조 용도 및 조경 관개에 재사용할 수 있습니다.
이 솔루션은 팜유 공장 폐수(POME) 처리의 엄격한 조건에 특화되어 설계되었으며, 다음의 주요 산업 과제를 효과적으로 해결합니다:
이 시스템은 환경 방류 규정을 지키는 배출수를 일관되게 생산함과 동시에 산업용 수자원 재사용을 지원합니다.
계절별 폐수 유량 정점, 운전 온도, 부식 조건, 현장 공간 여유 등을 고려하여 맞춤형 설비를 설계할 수 있으며, 고온 내구성 부식 방지 케이싱, 오염 방지 유압 채널, 연속 팜유 생산을 위해 특별히 개발된 소형 모듈식 스키드 장착 시스템을 포함한다.
모든 핵심 기계·전기·수처리 설비는 CE, UL, ISO 인증을 획득하여 높은 신뢰성, 운전 안전성 및 국제 공학 기준 준수를 보장한다.
무산소 처리 공정을 통해 바이오가스를 회수하여 재생 에너지로 활용할 수 있어 전체 운영 비용을 절감하고 에너지 효율을 향상시킨다.
수 재사용률은 90%를 상회할 수 있으며, 모듈식 설계로 용량 확장을 유연하게 수행하고 계절별 생산 변동에 대응하기 위한 완전 자동화 운전이 가능하다.
우리는 팜유 산업단지 및 가공 시설을 위한 여러 팜유 밀 폐수(POME) 처리 프로젝트를 성공적으로 완료하였다.
대표적인 프로젝트는 하루 처리 용량 1,000 m³ 규모의 대규모 팜유 정제 공장 폐수 처리 및 재이용 시스템으로, 수확 성수기 동안 발생하는 고온·고유분 폐수를 특별히 처리하도록 설계되었다.
이 시스템은 유화된 과잉 유분, 불안정한 생물학적 처리 성능, 악취 배출 등 핵심 문제를 효과적으로 해결하였으며, 연중 안정적인 운영을 유지함과 동시에 환경 검수 및 정기적인 규제 감사를 모두 성공적으로 통과하였다.
저희는 팜유 공장 폐수(POME) 처리를 위한 종합 EPC(엔지니어링, 조달, 시공) 솔루션을 제공합니다. 이에는 다음이 포함됩니다:

 EN