
palm-oil-mill-effluent-pome-treatment-industry-solution, palm-oil-mill-effluent-pome-treatment-industry-solution, /solutions
EN
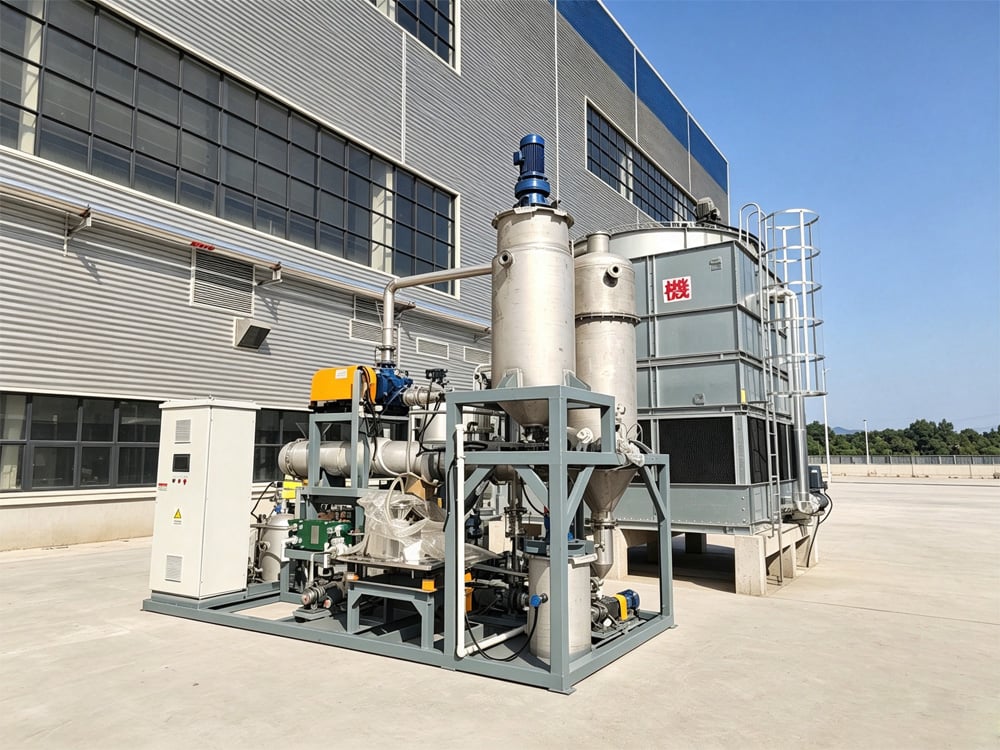
فاضلاب کارخانه روغن نخل (POME) عمدتاً در طول عملیات استریلیزاسیون دستههای تازه میوه نخل (FFB)، فشردن روغن، تجزیه و تحلیل، تصفیه، حذف گلیسریدهای اسیدی، خنثیسازی قلیایی، سفیدکردن و بیبوکردن، شستوشوی تجهیزات و شستوشوی کل کارخانه تولید میشود. این فاضلاب، نوعی فاضلاب صنعتی با بار آلودگی بالا در صنعت روغنهای خوراکی است که دارای دمای بالا، بار آلی بالا و محتوای بالای روغن و چربی میباشد.
POME عمدتاً شامل آب فشاردهی شده از پرس، فاضلاب ناشی از شستوشوی واحد تصفیه و آب شستوشوی کف کارخانه است. آلایندههای معمول آن شامل روغن و چربی نخل، روغنهای صابونیشده، الیاف لیگنوسلولزی، کربوهیدراتها، پروتئینها و مواد آلی کلوئیدی میشود که همراه با غلظتهای بسیار بالای COD، BOD، جامدات معلق (SS) و نیتروژن آمونیاکی (NH₃-N) است.
پومه ویژگیهای منحصربهفرد متعددی دارد. دمای فاضلاب معمولاً در هنگام تخلیه بین ۶۰ تا ۷۰ درجه سانتیگراد (۱۴۰ تا ۱۵۸ درجه فارنهایت) است، در حالی که روغن و چربی عمدتاً بهصورت امولسیون پایدار وجود دارند. اگرچه پومه قابلیت تجزیه زیادی دارد، اما بار آلی بسیار بالایی دارد. مقدار و کیفیت فاضلاب در فصل برداشت میوه نخل بهطور قابلتوجهی نوسان میکند و این امر باعث اسیدیشدن، تولید بوی نامطبوع، تجمع لجن و ناپایداری عملیاتی میشود. در نتیجه، تصفیه پومه بسیار پیچیدهتر از تصفیه فاضلابهای روغنی معمولی تولیدشده در صنایع فرآوری مواد غذایی است.
تولید روغن نخل به دلیل برداشت فصلی و پردازش مداوم با حجم بالا، منجر به تخلیه متمرکز فاضلاب با غلظت بالا در دورههای اوج تولید میشود. سیستمهای رایج تصفیه بیولوژیکی اغلب قادر به تحمل این بارهای ناگهانی نیستند که باعث افزایش COD و روغن و چربی در آب خروجی تصفیهشده میگردد.
دمای بالای فاضلاب و وجود روغن امولسیونی پایدار، جداسازی روغن را بهویژه دشوار میسازد. فرآیندهای رایج تهنشینی قادر به شکستن مؤثر امولسیونهای روغن نیستند و این امر منجر به انسداد لولهها، آلودگی تجهیزات، گرفتگی محیطهای بیولوژیکی و افزایش هزینههای نگهداری میشود.
دمای بالای فاضلاب همچنین فعالیت میکروارگانیسمهای رایج را مهار میکند و این امر باعث ناپایداری زیستتوده، تهنشینی ضعیف لجن و کاهش کارایی حذف بیولوژیکی نیتروژن میگردد.
تجهیزات استاندارد تصفیه فاضلاب عموماً مقاومت کافی در برابر دماهای بالا، توانایی ضد امولسیفیکاسیون و عملکرد ضد گرفتگی ندارند؛ بنابراین برای کاربردهای سختگیرانه پام اُیل میل افلوئنت (POME) مناسب نیستند.
علاوه بر این، بسیاری از کارخانههای روغن نخل در مناطق صنعتی یا مناطق روستایی حساس از نظر زیستمحیطی قرار دارند که در آنها مقررات زیستمحیطی سختگیرانهای اعمال میشود. سیستمهای سنتی تصفیه مبتنی بر مهندسی عمرانی فضای گستردهای اشغال میکنند و جمعآوری بو سخت میشود؛ این امر نیاز به راهحلهای تصفیه سفارشی، فشرده و بسیار پایدار را ایجاد میکند که قادر به مدیریت نوسانات فصلی تولید باشند.
برای مقابله با ویژگیهای دمای بالا، محتوای روغن بالا، بار آلی بالا و نوسان جریان فاضلاب، راهحل ما از فرآیند تصفیه تخصصی زیر استفاده میکند:
خنکسازی و شرایطدهی → شکستن امولسیون و جداسازی روغن → پیشتیمار و تهنشینی → کاهش بار بیهوازی → تصفیه بیولوژیکی هوازی → فیلتراسیون پیشرفته و بازیافت آب
پساب ابتدا با استفاده از برج خنککننده خنک میشود تا دمای بهینه برای تصفیه بیولوژیکی حاصل گردد.
صافیهای مکانیکی میلهای و مخازن تهنشینی مواد الیافی و ذرات معلق درشت را حذف میکنند.
سیستم شناورسازی هوا-حلشده (DAF) با بازده بالا، امولسیونهای پایدار روغن را شکسته و روغن، چربی و ترکیبات صابونیشده را حذف میکند.
مخزن همگونسازی، جریان هیدرولیکی و بار آلاینده را پیش از تصفیه بیولوژیکی تثبیت میکند.
واکنشدهنده لایه گلولهای بیهوازی جریان بالا (UASB) بار ارگانیک بالا را بهطور قابلتوجهی کاهش داده و گاز بیوگاز را برای بازیافت انرژی تولید میکند.
پساب سپس وارد سیستم تصفیه بیولوژیکی A/O میشود که حذف کارآمد COD باقیمانده و نیتروژن آمونیاکی را فراهم میکند.
در نهایت، فیلتراسیون دقیق اطمینانبخش تطابق پایدار با مقررات تخلیه را فراهم میکند. آب تصفیهشده میتواند در صورت مناسببودن برای شستوشوی تجهیزات، کاربردهای عمومی و آبیاری فضاهای سبز مجدداً استفاده شود.
این راهحل بهطور خاص برای شرایط سخت تصفیه پسماند کارخانه روغن نخل (POME) طراحی شده و چالشهای اصلی صنعت را بهطور مؤثر برطرف میکند، از جمله:
این سیستم بهطور مداوم پسابی تولید میکند که با مقررات زیستمحیطی تخلیه مطابقت دارد و همچنین از بازیافت آب صنعتی حمایت میکند.
تجهیزات سفارشی را میتوان بر اساس اوجهای فصلی پساب، دماهای کاری، شرایط خوردگی و فضای موجود در محل طراحی کرد؛ این تجهیزات شامل پوستههای مقاوم در برابر دمای بالا و خوردگی، کانالهای هیدرولیکی ضد رسوب و سیستمهای ماژولار فشردهٔ نصبشده روی شاسی هستند که بهطور خاص برای تولید پیوستهٔ روغن نخل توسعه یافتهاند.
تمام تجهیزات اصلی مکانیکی، الکتریکی و تصفیهٔ آب دارای گواهینامههای CE، UL و ISO هستند که اطمینان از قابلیت اطمینان بالا، ایمنی عملیاتی و انطباق با الزامات مهندسی بینالمللی را فراهم میکنند.
فرآیند تصفیهٔ بیهوازی علاوه بر این، امکان بازیابی بیوگاز را برای استفاده از انرژی تجدیدپذیر فراهم میکند و هزینههای کلی عملیاتی را کاهش داده و بازدهی انرژی را بهبود میبخشد.
نرخ بازیابی آب میتواند از ۹۰٪ فراتر رود، در حالی که طراحی ماژولار امکان گسترش انعطافپذیر ظرفیت و کارکرد کاملاً خودکار را فراهم میکند تا با تغییرات فصلی تولید سازگار شود.
ما با موفقیت چندین پروژهٔ تصفیهٔ فاضلاب معدن روغن نخل (POME) را برای پارکهای صنعتی و تأسیسات فرآوری روغن نخل انجام دادهایم.
یکی از پروژههای نماینده، سیستمی برای تصفیهٔ فاضلاب و بازیافت آب در یک تصفیهخانهٔ بزرگ روغن نخل بود که ظرفیت تصفیهاش ۱۰۰۰ مترمکعب در روز بود و بهطور خاص برای مدیریت فاضلاب با دمای بالا و محتوای روغن بالا در دورههای اوج برداشت طراحی شده بود.
این سیستم چالشهای اصلی از جمله افزایش روغن امولسیونی، عملکرد ناپایدار در فرآیندهای زیستی تصفیه، و انتشار بوها را بهطور مؤثر حل کرد، در عین حال عملیات قابلاطمینان را در تمام فصول سال حفظ نمود و با موفقیت بازرسیهای پذیرش محیطزیستی و بازرسیهای معمول نظارتی را پشت سر گذاشت.
ما راهحلهای جامع اِیپیسی (مهندسی، تأمین تجهیزات و ساختوساز) برای تصفیه فاضلاب کارخانه روغن نخل ارائه میدهیم، از جمله:

 EN