
palm-oil-mill-effluent-pome-treatment-industry-solution, palm-oil-mill-effluent-pome-treatment-industry-solution, /solutions
EN
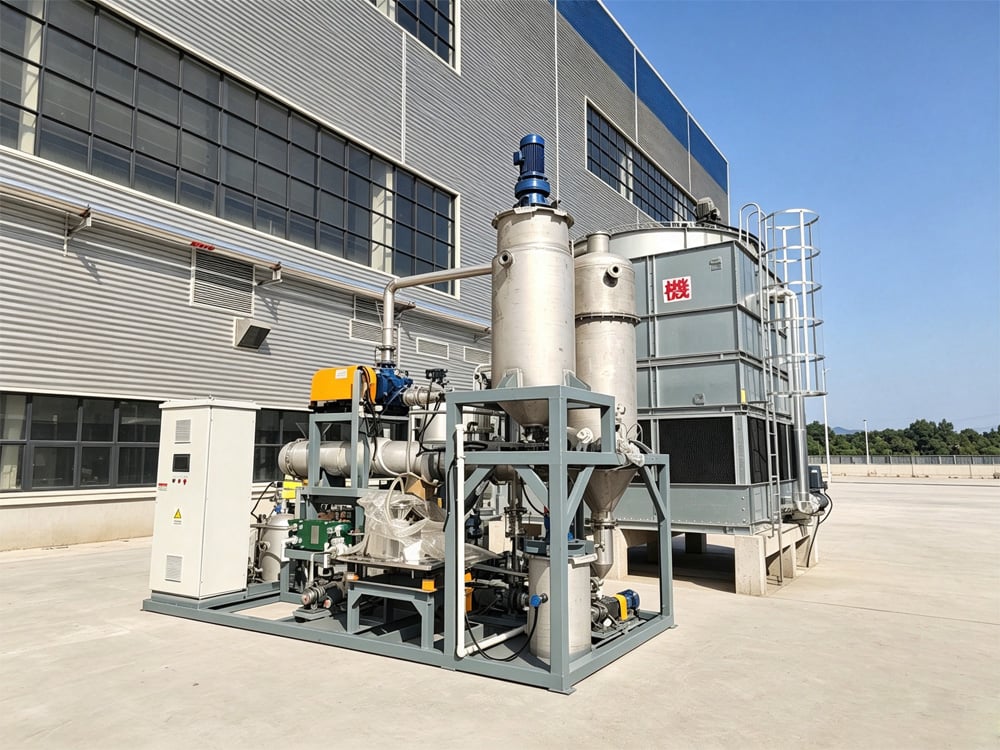
Les effluents de scierie de palme (POME) proviennent principalement des opérations de stérilisation des régimes frais de fruits (FFB), de pressage de l’huile, de fractionnement, de raffinage, de dégommage, de neutralisation alcaline, de blanchiment et de désodorisation, ainsi que du nettoyage des équipements et du rinçage des installations. Il s’agit d’un type classique d’eaux usées industrielles à forte charge organique dans le secteur des huiles comestibles, caractérisées par une température élevée, une forte charge organique et une teneur élevée en huile et en matières grasses.
Les POME se composent essentiellement de jus de presse, d’eaux usées provenant du nettoyage des raffineries et d’eaux de rinçage des sols. Les polluants typiques comprennent l’huile de palme et les matières grasses, les huiles saponifiées, les fibres lignocellulosiques, les glucides, les protéines et la matière organique colloïdale, accompagnés de concentrations extrêmement élevées de DCO, de DBO, de matières en suspension (MES) et d’azote ammoniacal (NH₃-N).
Le POME présente plusieurs caractéristiques uniques. La température des eaux usées s’échelonne généralement entre 60 et 70 °C (140–158 °F) à leur rejet, tandis que les huiles et graisses sont principalement présentes sous une forme émulsionnée stable. Bien qu’il soit très biodégradable, le POME entraîne une charge organique exceptionnellement élevée. La quantité et la qualité des eaux usées varient fortement pendant la saison de récolte des fruits de palme, ce qui favorise l’acidification, la production d’odeurs, l’accumulation de boues et l’instabilité opérationnelle. Par conséquent, le traitement du POME est nettement plus complexe que celui des eaux usées grasses conventionnelles produites par l’industrie agroalimentaire.
La production d’huile de palme se caractérise par des récoltes saisonnières et un traitement continu à haut débit, ce qui entraîne une rejet concentré d’eaux usées fortement chargées pendant les périodes de pointe de production. Les systèmes conventionnels de traitement biologique sont souvent incapables de résister à ces charges soudaines, ce qui provoque des concentrations excessives de DCO ainsi que d’huiles et de graisses dans l’effluent traité.
La température élevée des eaux usées et la teneur stable en huile émulsionnée rendent particulièrement difficile la séparation de l’huile. Les procédés conventionnels de décantation ne parviennent pas efficacement à rompre les émulsions huileuses, ce qui entraîne des obstructions de canalisations, des encrassements d’équipements, un colmatage des milieux biologiques et une augmentation des coûts de maintenance.
Les températures élevées des eaux usées inhibent également l’activité des micro-organismes conventionnels, provoquant une biomasse instable, un mauvais tassement des boues et une réduction de l’efficacité de la dénitrification biologique.
Les équipements standard de traitement des eaux usées manquent généralement d’une résistance adéquate aux hautes températures, d’une capacité anti-émulsion suffisante et de performances anti-obstruction, ce qui les rend inadaptés aux applications exigeantes de POME.
En outre, de nombreuses usines de transformation de l’huile de palme sont situées dans des zones industrielles ou dans des zones rurales sensibles sur le plan environnemental, où s’appliquent des réglementations environnementales strictes. Les systèmes traditionnels de traitement conçus selon des principes du génie civil occupent une grande surface et rendent la collecte des odeurs difficile, ce qui crée un besoin de solutions de traitement sur mesure, compactes et hautement stables, capables de gérer les fluctuations saisonnières de la production.
Pour répondre aux caractéristiques des eaux usées — température élevée, teneur élevée en huile, forte charge organique et débit variable — notre solution utilise la procédure de traitement spécialisée suivante :
Refroidissement et conditionnement → Cassure des émulsions et élimination des huiles → Prétraitement et décantation → Réduction de la charge anaérobie → Traitement biologique aérobie → Filtration avancée et réutilisation de l’eau
Les eaux usées sont d’abord refroidies à l’aide d’une tour de refroidissement afin d’atteindre la température optimale pour le traitement biologique.
Des grilles mécaniques et des bassins de décantation éliminent les matières fibreuses et les matières en suspension grossières.
Un système de flottation par air dissous (DAF) à haute efficacité casse efficacement les émulsions d’huile stables et élimine les huiles émulsifiées, les graisses et les composés saponifiés.
Un bassin d’égalisation stabilise le débit hydraulique et la charge polluante avant le traitement biologique.
Un réacteur UASB (lit de boue anaérobie ascendant) réduit fortement la charge organique élevée tout en produisant du biogaz destiné à la récupération d’énergie.
Les eaux usées pénètrent ensuite dans un système de traitement biologique A/O, assurant une élimination efficace du DCO résiduel et de l’azote ammoniacal.
Enfin, la filtration de précision garantit une conformité stable aux réglementations relatives aux rejets. L’eau traitée peut être réutilisée pour le nettoyage des équipements, des applications techniques et l’irrigation des espaces verts, selon les cas.
Cette solution est spécifiquement conçue pour les conditions exigeantes du traitement des effluents des usines de transformation de l’huile de palme (POME), permettant de surmonter efficacement les principaux défis industriels suivants :
Le système produit systématiquement un effluent conforme aux réglementations environnementales relatives aux rejets, tout en favorisant la réutilisation industrielle de l’eau.
Des équipements sur mesure peuvent être conçus en fonction des pics saisonniers d’eaux usées, des températures de fonctionnement, des conditions de corrosion et de l’espace disponible sur site, intégrant des carter résistants à haute température et à la corrosion, des canaux hydrauliques anti-encrassement, ainsi que des systèmes modulaires compacts montés sur châssis, spécifiquement développés pour la production continue d’huile de palme.
L’ensemble des équipements mécaniques, électriques et de traitement des eaux est certifié selon les normes CE, UL et ISO, garantissant une grande fiabilité, une sécurité opérationnelle élevée et la conformité aux exigences internationales en ingénierie.
Le procédé de traitement anaérobie permet également la récupération de biogaz destiné à une utilisation énergétique renouvelable, réduisant ainsi les coûts d’exploitation globaux et améliorant l’efficacité énergétique.
Les taux de réutilisation de l’eau peuvent dépasser 90 %, tandis que la conception modulaire permet une extension flexible de la capacité et un fonctionnement entièrement automatisé afin de s’adapter aux variations saisonnières de la production.
Nous avons mené à bien avec succès plusieurs projets de traitement des effluents de moulins à huile de palme (POME) pour des parcs industriels et des installations de transformation d’huile de palme.
Un projet représentatif comprenait un système de traitement des eaux usées et de réutilisation de l’eau pour une raffinerie d’huile de palme à grande échelle, doté d’une capacité de traitement de 1 000 m³/jour, spécifiquement conçu pour traiter les eaux usées à haute température et fortement chargées en huile, produites pendant les saisons de récolte maximale.
Le système a résolu efficacement des défis critiques tels que l’excès d’huile émulsifiée, la performance instable du traitement biologique et les émissions d’odeurs, tout en assurant un fonctionnement fiable tout au long de l’année et en réussissant avec succès les inspections environnementales de réception ainsi que les audits réglementaires courants.
Nous fournissons des solutions complètes clés en main (ingénierie, approvisionnement et construction) pour le traitement des effluents de moulin à huile de palme (POME), notamment :

 EN