
palm-oil-mill-effluent-pome-treatment-industry-solution, palm-oil-mill-effluent-pome-treatment-industry-solution, /solutions
EN
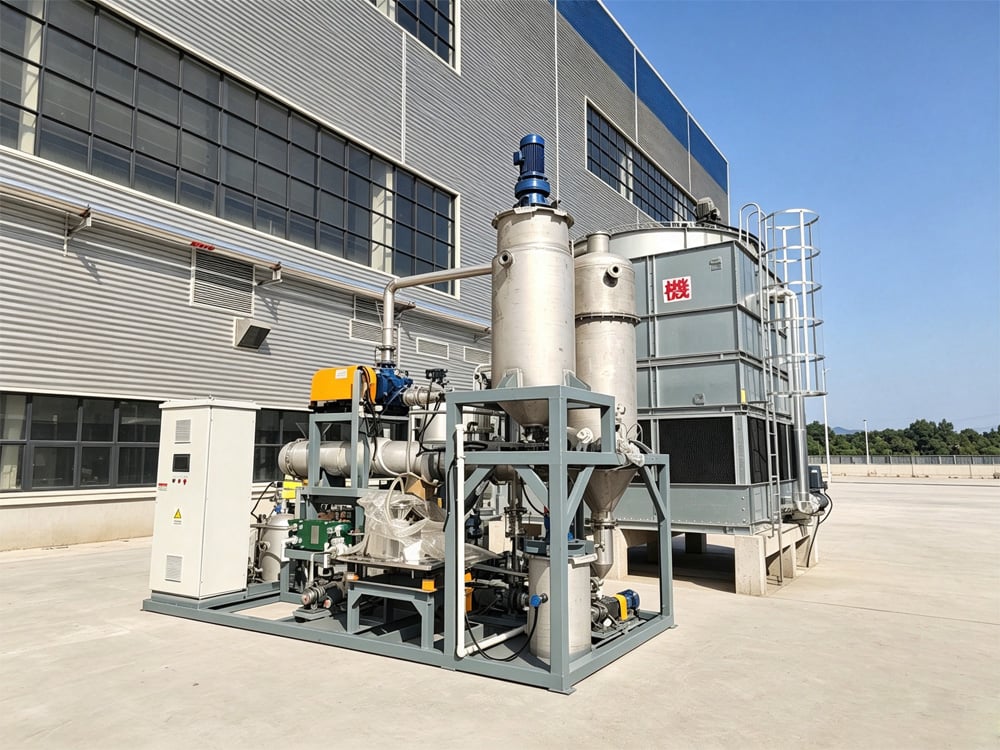
Los efluentes de molinos de aceite de palma (POME) se generan principalmente durante la esterilización de racimos de fruta fresca (FFB), la prensado del aceite, la fraccionación, el refinado, la desgomado, la neutralización alcalina, el blanqueo y la desodorización, así como durante las operaciones de limpieza de equipos y lavado general de la planta. Se trata de un tipo típico de aguas residuales industriales de alta carga, caracterizadas por su elevada temperatura, su elevada carga orgánica y su alto contenido de aceites y grasas.
El POME está compuesto principalmente por licor de prensa, aguas residuales provenientes de la limpieza de refinerías y aguas de lavado de pisos. Los contaminantes típicos incluyen aceite y grasa de palma, aceites saponificados, fibras lignocelulósicas, carbohidratos, proteínas y materia orgánica coloidal, acompañados de concentraciones extremadamente altas de DQO, DBO, sólidos en suspensión (SS) y nitrógeno amoniacal (NH₃-N).
El efluente de la industria del aceite de palma (POME, por sus siglas en inglés) posee varias características únicas. Las temperaturas de las aguas residuales suelen oscilar entre 60 y 70 °C (140–158 °F) al ser descargadas, mientras que los aceites y grasas se encuentran mayormente en forma de emulsión estable. Aunque es altamente biodegradable, el POME presenta una carga orgánica excepcionalmente elevada. La cantidad y la calidad de las aguas residuales varían considerablemente durante la temporada de cosecha de frutos de palma, lo que favorece la acidificación, la generación de olores, la acumulación de lodos y la inestabilidad operativa. Por consiguiente, el tratamiento del POME resulta considerablemente más complejo que el de las aguas residuales convencionales con contenido de aceite generadas por la industria de procesamiento de alimentos.
La producción de aceite de palma se caracteriza por la cosecha estacional y el procesamiento continuo a gran volumen, lo que genera una descarga concentrada de aguas residuales de alta carga contaminante durante los períodos de máxima producción. Los sistemas convencionales de tratamiento biológico suelen ser incapaces de soportar estas cargas pico, lo que provoca niveles excesivos de DQO y de aceites y grasas en el efluente tratado.
La elevada temperatura de las aguas residuales y su contenido estable de aceite emulsionado dificultan especialmente la separación del aceite. Los procesos convencionales de sedimentación no logran romper eficazmente las emulsiones de aceite, lo que ocasiona obstrucción de tuberías, ensuciamiento de equipos, colmatación de medios biológicos y mayores costos de mantenimiento.
Las temperaturas elevadas de las aguas residuales también inhiben la actividad de los microorganismos convencionales, provocando biomasa inestable, mala sedimentación de lodos y reducida eficiencia en la eliminación biológica de nitrógeno.
El equipo estándar de tratamiento de aguas residuales generalmente carece de una resistencia adecuada a altas temperaturas, de capacidad antiemulsificante y de rendimiento antatascamiento, lo que lo hace inadecuado para aplicaciones exigentes de POME.
Además, muchas plantas de aceite de palma están ubicadas en polígonos industriales o en zonas rurales ambientalmente sensibles, donde rigen normativas ambientales estrictas. Los sistemas tradicionales de tratamiento basados en ingeniería civil ocupan grandes superficies y dificultan la captación de olores, lo que genera la necesidad de soluciones de tratamiento personalizadas, compactas y altamente estables, capaces de gestionar las fluctuaciones estacionales de la producción.
Para abordar las características de alta temperatura, alto contenido de aceite, alta carga orgánica y caudal variable de aguas residuales, nuestra solución utiliza el siguiente proceso de tratamiento especializado:
Refrigeración y acondicionamiento → Separación de emulsiones y eliminación de aceite → Pretratamiento y sedimentación → Reducción de la carga anaerobia → Tratamiento biológico aerobio → Filtración avanzada y reutilización del agua
Las aguas residuales se enfrían primero mediante una torre de refrigeración para alcanzar la temperatura óptima para el tratamiento biológico.
Las rejillas mecánicas y los tanques de sedimentación eliminan materiales fibrosos y sólidos en suspensión gruesos.
Un sistema eficiente de Flotación por Aire Disuelto (DAF) rompe con eficacia emulsiones estables de aceite y elimina aceite emulsionado, grasa y compuestos saponificados.
Un tanque de igualación estabiliza el caudal hidráulico y la carga de contaminantes antes del tratamiento biológico.
Un reactor UASB (lecho de lodo anaerobio ascendente) reduce significativamente la alta carga orgánica, generando al mismo tiempo biogás para la recuperación energética.
A continuación, las aguas residuales entran en un sistema de tratamiento biológico A/O, que permite una eliminación eficiente del DQO residual y del nitrógeno amoniacal.
Por último, la filtración de precisión garantiza el cumplimiento estable de las normativas de vertido. El agua tratada puede reutilizarse para la limpieza de equipos, aplicaciones auxiliares y riego de zonas verdes, siempre que sea apropiado.
Esta solución está diseñada específicamente para las exigentes condiciones del tratamiento de efluentes de plantas de aceite de palma (POME), superando con eficacia los principales desafíos del sector, entre ellos:
El sistema produce de forma constante un efluente que cumple con las normativas ambientales de vertido y, al mismo tiempo, favorece la reutilización industrial del agua.
El equipo personalizado se puede diseñar según los picos estacionales de aguas residuales, las temperaturas de operación, las condiciones de corrosión y el espacio disponible en el sitio, incorporando carcasas resistentes a altas temperaturas y a la corrosión, canales hidráulicos antifouling y sistemas modulares compactos montados sobre bastidor, desarrollados específicamente para la producción continua de aceite de palma.
Todo el equipo mecánico, eléctrico y de tratamiento de agua está certificado conforme a las normas CE, UL e ISO, lo que garantiza una alta fiabilidad, seguridad operativa y cumplimiento de los requisitos internacionales de ingeniería.
El proceso de tratamiento anaerobio también permite la recuperación de biogás para su utilización como energía renovable, reduciendo los costos operativos totales y mejorando la eficiencia energética.
Las tasas de reutilización del agua pueden superar el 90 %, mientras que el diseño modular permite una expansión flexible de la capacidad y una operación completamente automatizada para adaptarse a las variaciones estacionales de la producción.
Hemos completado con éxito varios proyectos de tratamiento de efluentes de molinos de aceite de palma (POME) para parques industriales y plantas de procesamiento de aceite de palma.
Un proyecto representativo implicó un sistema de tratamiento de aguas residuales y reutilización de agua para una refinería de aceite de palma a gran escala, con una capacidad de tratamiento de 1.000 m³/día, diseñado específicamente para manejar aguas residuales con alta temperatura y alto contenido de aceite, generadas durante las temporadas pico de cosecha.
El sistema resolvió eficazmente desafíos críticos, como el exceso de aceite emulsionado, el rendimiento inestable del tratamiento biológico y las emisiones de olores, manteniendo una operación fiable durante todo el año y superando con éxito las inspecciones ambientales de aceptación y las auditorías regulatorias rutinarias.
Ofrecemos soluciones integrales EPC (Ingeniería, Adquisición y Construcción) para el tratamiento de efluentes de molinos de aceite de palma (POME), incluyendo:

 EN