
palm-oil-mill-effluent-pome-treatment-industry-solution, palm-oil-mill-effluent-pome-treatment-industry-solution, /solutions
EN
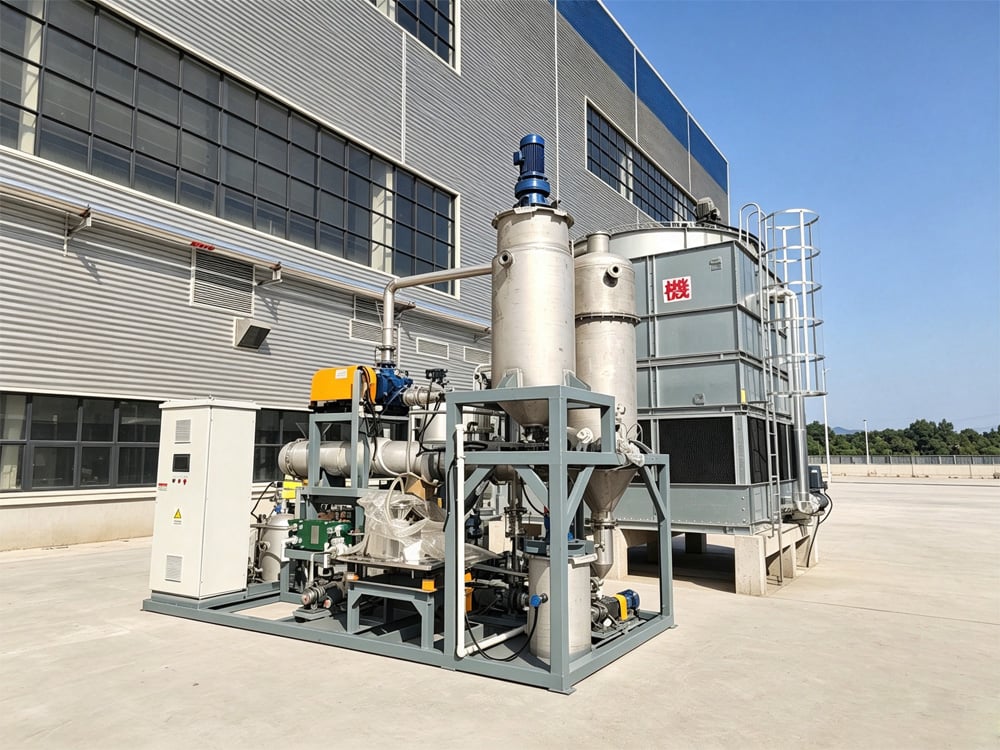
Il refluo di frantoio di olio di palma (POME) è generato principalmente durante la sterilizzazione dei grappoli freschi di frutti di palma (FFB), la pressatura per l’estrazione dell’olio, la frazionatura, la raffinazione, la disgommatura, la neutralizzazione alcalina, la decolorazione e la deodorizzazione, nonché durante le operazioni di pulizia degli impianti e di lavaggio delle aree produttive. Si tratta di un tipico effluente industriale ad alta carica organica nel settore degli oli alimentari, caratterizzato da elevata temperatura, elevato carico organico ed elevato contenuto di oli e grassi.
Il POME è costituito principalmente da liquido di pressatura, acque di lavaggio del reparto di raffinazione e acque di lavaggio del pavimento. Gli inquinanti tipici includono olio di palma e grassi, oli saponificati, fibre lignocellulosiche, carboidrati, proteine e materia organica colloidale, accompagnati da concentrazioni estremamente elevate di COD, BOD, solidi sospesi (SS) e azoto ammoniacale (NH₃-N).
Il POME possiede diverse caratteristiche uniche. Le temperature delle acque reflue oscillano tipicamente tra 60 e 70 °C (140–158 °F) al momento dello scarico, mentre gli oli e i grassi sono prevalentemente presenti sotto forma di emulsione stabile. Sebbene sia altamente biodegradabile, il POME presenta un carico organico eccezionalmente elevato. La quantità e la qualità delle acque reflue variano notevolmente durante la stagione della raccolta dei frutti della palma, rendendo il processo soggetto ad acidificazione, produzione di odori, accumulo di fanghi e instabilità operativa. Di conseguenza, il trattamento del POME risulta notevolmente più complesso rispetto a quello delle comuni acque reflue oleose prodotte dall’industria della trasformazione alimentare.
La produzione di olio di palma è caratterizzata da raccolti stagionali e da un processo continuo ad alto volume, con conseguente scarico concentrato di acque reflue ad alta carica inquinante durante i periodi di massima produzione. I comuni sistemi di trattamento biologico spesso non riescono a sopportare questi carichi improvvisi, causando valori eccessivi di COD e di oli e grassi nel refluo trattato.
L’elevata temperatura delle acque reflue e la stabile presenza di oli emulsionati rendono particolarmente difficile la separazione degli oli. I comuni processi di sedimentazione non sono in grado di rompere efficacemente le emulsioni oleose, provocando ostruzioni nelle tubazioni, incrostazioni negli impianti, intasamento dei mezzi biologici e costi di manutenzione aumentati.
Le elevate temperature delle acque reflue inibiscono inoltre l’attività dei microrganismi convenzionali, causando instabilità della biomassa, scarsa sedimentabilità dei fanghi e ridotta efficienza nella rimozione biologica dell’azoto.
Le attrezzature standard per il trattamento delle acque reflue generalmente non offrono una resistenza adeguata alle alte temperature, una capacità antiemulsionante sufficiente né prestazioni antintasamento, rendendole inadatte per le esigenti applicazioni con POME.
Inoltre, molti impianti di estrazione dell’olio di palma sono situati in zone industriali o in aree rurali sensibili dal punto di vista ambientale, dove vigono regolamenti ambientali rigorosi. I tradizionali sistemi di trattamento realizzati con opere civili occupano ampie superfici e rendono difficoltosa la raccolta degli odori, generando la necessità di soluzioni personalizzate, compatte e altamente stabili, in grado di gestire le fluttuazioni stagionali della produzione.
Per affrontare le caratteristiche delle acque reflue — elevate temperature, elevato contenuto di olio, carico organico elevato e portata variabile — la nostra soluzione adotta il seguente processo di trattamento dedicato:
Raffreddamento e condizionamento → Rottura dell’emulsione e rimozione dell’olio → Prelavorazione e sedimentazione → Riduzione del carico anaerobico → Trattamento biologico aerobico → Filtrazione avanzata e riutilizzo dell’acqua
Le acque reflue vengono innanzitutto raffreddate mediante una torre di raffreddamento per raggiungere la temperatura ottimale per il trattamento biologico.
Griglie meccaniche e vasche di sedimentazione rimuovono materiali fibrosi e solidi sospesi grossolani.
Un sistema ad alta efficienza di flottazione con aria disciolta (DAF) rompe efficacemente le emulsioni oleose stabili e rimuove olio emulsionato, grassi e composti saponificati.
Un bacino di equalizzazione stabilizza la portata idraulica e il carico inquinante prima del trattamento biologico.
Un reattore UASB (Upflow Anaerobic Sludge Blanket) riduce in modo significativo l’elevato carico organico generando contemporaneamente biogas per il recupero energetico.
Le acque reflue entrano quindi in un sistema di trattamento biologico A/O, garantendo un’efficace rimozione del COD residuo e dell’azoto ammoniacale.
Infine, la filtrazione di precisione garantisce una conformità stabile alle normative sullo scarico. L’acqua trattata può essere riutilizzata per la pulizia delle attrezzature, per applicazioni ausiliarie e per l’irrigazione del verde, ove appropriato.
Questa soluzione è progettata specificamente per le condizioni gravose del trattamento degli effluenti dei mulini per olio di palma (POME), superando efficacemente le principali sfide del settore, tra cui:
Il sistema produce costantemente un effluente conforme alle normative ambientali sugli scarichi, supportando nel contempo il riutilizzo industriale dell’acqua.
L'attrezzatura personalizzata può essere progettata in base ai picchi stagionali di acque reflue, alle temperature operative, alle condizioni di corrosione e allo spazio disponibile sul sito, integrando involucri resistenti alle alte temperature e alla corrosione, canali idraulici anti-incrostazione e sistemi modulari compatti su skid, sviluppati appositamente per la produzione continua di olio di palma.
Tutti gli equipaggiamenti meccanici, elettrici e per il trattamento delle acque sono certificati secondo gli standard CE, UL e ISO, garantendo elevata affidabilità, sicurezza operativa e conformità ai requisiti ingegneristici internazionali.
Il processo di trattamento anaerobico consente inoltre il recupero del biogas per l'utilizzo come fonte rinnovabile di energia, riducendo i costi operativi complessivi e migliorando l'efficienza energetica.
I tassi di riutilizzo dell'acqua possono superare il 90%, mentre la progettazione modulare permette un'espansione flessibile della capacità e un funzionamento completamente automatizzato per adattarsi alle variazioni stagionali della produzione.
Abbiamo completato con successo numerosi progetti di trattamento dei reflui degli impianti di estrazione dell'olio di palma (POME) per parchi industriali e strutture di lavorazione dell'olio di palma.
Un progetto rappresentativo ha riguardato un sistema su larga scala per il trattamento delle acque reflue provenienti da un impianto di raffinazione dell'olio di palma e per il loro riutilizzo, con una capacità di trattamento di 1.000 m³/giorno, progettato specificamente per gestire acque reflue ad alta temperatura e ad alto contenuto di olio, prodotte durante i periodi di massima raccolta.
Il sistema ha risolto efficacemente sfide critiche quali l'eccesso di olio emulsionato, le prestazioni instabili del trattamento biologico e le emissioni di odori, garantendo nel contempo un funzionamento affidabile durante tutto l'anno e superando con successo sia le ispezioni ambientali finali che i controlli regolatori periodici.
Forniamo soluzioni complete EPC (Ingegneria, Approvvigionamento e Costruzione) per il trattamento degli effluenti dei frantoi di olio di palma (POME), tra cui:

 EN