
slaughterhouse-wastewater-treatment-industry-solution, slaughterhouse-wastewater-treatment-industry-solution, /solutions
EN
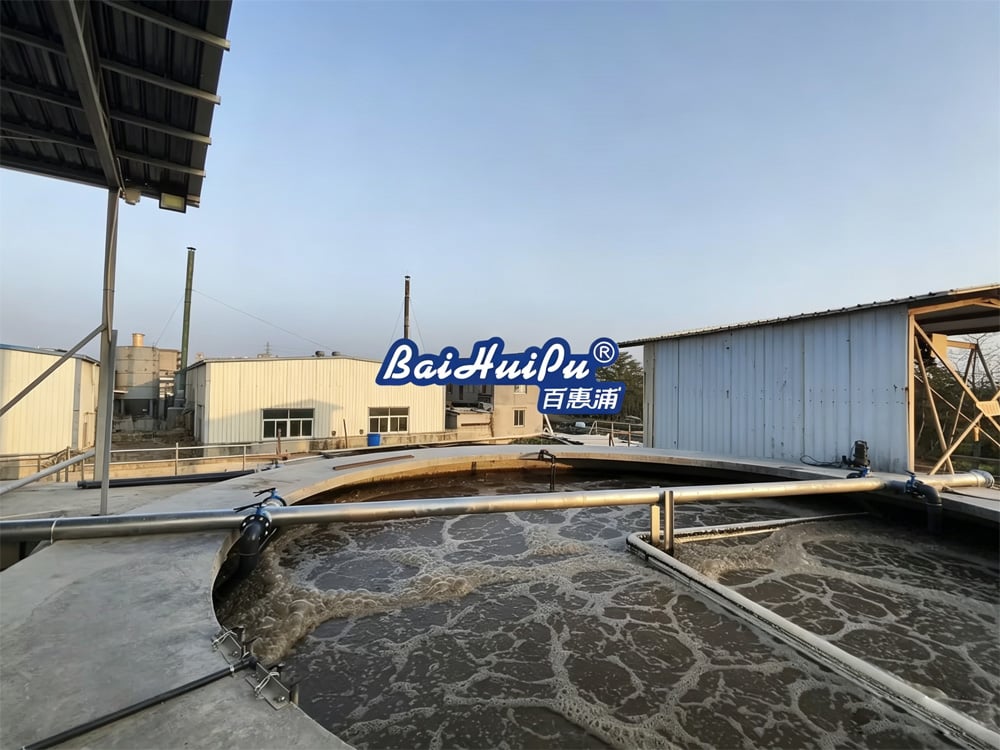
Os efluentes de matadouros são gerados principalmente durante o abate de gado e aves, depilação, preparação de carcaças, escaldagem, processamento de vísceras, limpeza de equipamentos, lavagem de oficinas e limpeza de pisos. Trata-se de um efluente orgânico de alta carga típico da indústria de processamento de carnes, caracterizado por elevados teores de sólidos em suspensão (SS), gorduras e óleos, bem como altas concentrações de nitrogênio amoniacal (NH₃-N).
Os efluentes consistem principalmente em águas residuais de processo de alta carga, águas residuais provenientes da limpeza de oficinas e águas de lavagem de pisos. Os poluentes típicos incluem sangue, pelos, partículas de carne, gorduras animais, proteínas, matéria orgânica, além de concentrações extremamente elevadas de DQO, DBO, nitrogênio amoniacal (NH₃-N), nitrogênio total (NT) e fósforo total (FT).
Embora as águas residuais de matadouros sejam, em geral, altamente biodegradáveis, as concentrações de poluentes são extremamente elevadas e a matéria orgânica se decompõe rapidamente, gerando odores e deterioração. Devido aos horários centralizados de abate, o caudal das águas residuais e as cargas poluentes variam significativamente ao longo do dia, tornando o controlo de odores e o tratamento estável grandes desafios ambientais. Como resultado, as águas residuais de matadouros figuram entre os fluxos de águas residuais mais estritamente regulamentados nas indústrias de produção animal e transformação alimentar.
Os matadouros operam tipicamente em ciclos produtivos por lotes e intermitentes, resultando em curtos períodos de descarga de águas residuais altamente concentradas, que podem facilmente sobrecarregar os sistemas de tratamento biológico, causando níveis excessivos de DQO, azoto amoniacal e azoto total no efluente tratado.
As águas residuais contêm grandes quantidades de gordura flutuante, gorduras emulsificadas, cabelos e sólidos em suspensão, que aderem facilmente a tubulações, meios biológicos e sistemas de membrana, causando entupimentos graves, acúmulo de lodo, problemas de odor e altos custos de manutenção.
Altas concentrações de proteínas e matéria orgânica frequentemente levam à expansão do lodo, à má sedimentação do lodo e ao desempenho instável do tratamento biológico.
Equipamentos convencionais padronizados para tratamento de águas residuais geralmente não possuem resistência suficiente ao óleo nem capacidade anti-entupimento adequada para tratar eficazmente as águas residuais de frigoríficos. Além disso, muitos frigoríficos operam em áreas limitadas com capacidades produtivas variáveis, tornando difícil a ampliação ou reforma de instalações tradicionais de concreto. Uma solução personalizada e de alto desempenho é, portanto, essencial.
Para lidar com as características de alto teor de gordura, altos sólidos em suspensão, alta carga de nitrogênio e grandes flutuações no fluxo, nossa solução adota o seguinte processo de tratamento comprovado:
Pré-tratamento (Remoção de Sólidos e Óleo) → Equalização e Condicionamento do Fluxo → Tratamento Anaeróbio → Remoção Biológica de Nitrogênio → Sedimentação Avançada e Polimento → Reutilização da Água
As águas residuais passam inicialmente por telas mecânicas automáticas de barras, equipamentos de remoção de pelos, separadores de óleo e sistemas de Flotação por Ar Dissolvido (DAF), para remover pelos, partículas de carne, gordura flutuante e sólidos em suspensão grosseiros.
Um tanque de equalização estabiliza o fluxo das águas residuais e as concentrações de poluentes, minimizando sobrecargas hidráulicas e orgânicas.
Um reator anaeróbio de alta eficiência reduz significativamente os poluentes orgânicos de alta concentração antes do tratamento biológico.
As águas residuais entram então num sistema biológico de tratamento A/O de duas etapas, proporcionando uma remoção melhorada de DQO, azoto amoniacal, azoto total e fósforo total.
Por fim, a sedimentação e a filtração de precisão garantem a conformidade estável com as normas de descarga. A água tratada pode ser reutilizada para a limpeza dos pisos das oficinas e para a lavagem das instalações, sempre que aplicável.
Esta solução foi concebida especificamente para as exigentes condições operacionais da indústria de matadouros, resolvendo eficazmente desafios críticos, tais como:
O sistema produz consistentemente um efluente em conformidade com os regulamentos de descarga de águas residuais de matadouros, apoiando simultaneamente a reutilização da água.
Equipamentos personalizados podem ser projetados de acordo com a capacidade de processamento, o fluxo máximo de efluentes, o layout da planta e as condições do local, apresentando estruturas resistentes ao óleo, anti-entupimento e à corrosão, além de sistemas modulares compactos que reduzem eficazmente o acúmulo de cabelos e a deposição de graxa.
Todo o equipamento mecânico, elétrico e de tratamento de água essencial é certificado conforme as normas CE, UL e ISO, garantindo alta segurança, confiabilidade e conformidade com os requisitos internacionais de projetos.
O processo oferece excelente resistência hidráulica e orgânica a choques, juntamente com remoção biológica altamente eficiente de nitrogênio, reduzindo significativamente a frequência de manutenção, os custos de descarte de lodo e as despesas operacionais.
As taxas de reutilização de água podem ultrapassar 90%, enquanto o design modular minimiza o espaço necessário para instalação, permite expansão flexível e possibilita operação totalmente automatizada, adequada à produção centralizada em frigoríficos.
Concluímos com sucesso diversos projetos de tratamento de águas residuais para frigoríficos de grande escala de suínos, aves e bovinos, bem como para parques industriais de processamento de carnes.
Um projeto representativo envolveu um sistema abrangente de tratamento de águas residuais de frigorífico com capacidade de tratamento de 1.200 m³/dia, atendendo linhas mistas de processamento de carne suína, bovina, ovina, aviária e de pato.
O sistema resolveu eficazmente desafios do setor, incluindo obstrução de equipamentos por gordura, excesso de nitrogênio amoniacal e emissões de odores, mantendo operação estável durante todo o ano e aprovando com sucesso inspeções ambientais de aceitação e auditorias regulatórias rotineiras.
Oferecemos soluções completas EPC (Engenharia, Aquisições e Construção) para tratamento de águas residuais de frigoríficos, incluindo:

 EN