
food-processing-wastewater-treatment-industry-solution, food-processing-wastewater-treatment-industry-solution, /solutions
EN
Abwasser aus der Lebensmittelverarbeitung entsteht in großem Umfang bei der Herstellung von Obst- und Gemüseverarbeitungsprodukten, Fleischwaren, Getreide- und Speiseölerzeugnissen, Fertiggerichten, Snacks und vorgefertigten Mahlzeiten. Wichtige Abwasserquellen sind das Waschen von Rohstoffen, das Blanchieren und Beizen, die Reinigung von Maschinen, die Reinigung mit CIP-Systemen (Clean-in-Place) sowie das Ausspülen von Produktionshallen.
Als typisches industrielles Abwasser mit hohem organischen Belastungsgrad enthält es vorwiegend Lebensmittelreste, tierische und pflanzliche Fette und Öle, Stärke, lösliche Proteine, Zucker sowie Schwebstoffe (SS) und weist erhöhte Konzentrationen an CSB, BSB, Ammoniakstickstoff (NH₃-N), Gesamtphosphor (TP) und Gesamtstickstoff (TN) auf.
Abwaesser aus der Lebensmittelverarbeitung weisen im Allgemeinen eine ausgezeichnete Biologisch Abbaubarkeit auf und enthalten typischerweise keine Schwermetalle. Aufgrund saisonaler Produktionszyklen und der Chargenfertigung treten jedoch erhebliche Schwankungen im Abwasservolumen und in den Schadstoffkonzentrationen auf. Organische Stoffe unterliegen leicht einer anaeroben Zersetzung, was Geruchsentwicklung, bakterielles Wachstum sowie die Bildung hochviskoesen Schlamms zur Folge hat. Ohne angemessene Aufbereitung kann das Abwasser leicht zur Eutrophierung fuehren und stellt damit eine der zentralen umwelttechnischen Herausforderungen fuer die Lebensmittelverarbeitungsindustrie dar.
Die Aufbereitung von Abwasser aus der Lebensmittelverarbeitung birgt mehrere branchenspezifische Herausforderungen:
Aufgrund der gemeinsamen Merkmale von Abwasser aus der Lebensmittelverarbeitung nutzen wir ein ausgereiftes Behandlungsverfahren, das folgende Schritte umfasst:
Vorbehandlung (Siebung & Entfettung) → Flussausgleich → Anaerobe Behandlung → Aerobe biologische Behandlung → Fortgeschrittene Sedimentation & Desinfektion → Wasserrückgewinnung
Das Abwasser durchläuft zunächst mechanische Stabrechen und Systeme zur Aufschwimmung mit gelöstem Luft (DAF), um grobe Lebensmittelreste, schwimmendes Fett, suspendierte Feststoffe und Ölverunreinigungen zu entfernen.
Ein Ausgleichsbecken gleicht den Abwasserstrom sowie die Schadstoffkonzentrationen aus und minimiert Stoßbelastungen, die durch die Chargenproduktion verursacht werden.
Ein hochwirksamer anaerober Reaktor reduziert die organische Belastung deutlich, bevor das Abwasser in das A/O-System (Anoxisch/Oxisch) für die biologische Behandlung gelangt, wo COD, Ammoniumstickstoff und Gesamtphosphor effektiv entfernt werden.
Schließlich unterzieht das aufbereitete Wasser einer Sedimentation, einer Feinfiltration und einer Desinfektion, um eine stabile Einhaltung der Umwelt-Entlassstandards sicherzustellen. Das wiederaufbereitete Wasser kann für die Reinigung der Anlage, das Spülen von Geräten und andere nicht-trinkwassergeeignete Anwendungen wiederverwendet werden.
Diese Lösung ist darauf ausgelegt, Abwasser aus nahezu allen Bereichen der Lebensmittelverarbeitung zu behandeln und bewältigt effektiv häufig auftretende Herausforderungen wie schwankende Abwasserqualität, Fettansammlung, Schlamminstabilität und Geruchskontrolle, wobei stets eine stabile Einhaltung der Entlassstandards gewährleistet wird.
Kundenspezifische Sonderanlagen können entsprechend Art des Produkts, Abwasservolumen, verfügbarem Installationsraum und Produktionskapazität konstruiert werden. Zu den optionalen Merkmalen zählen verschmutzungsresistente Strömungskanäle, verstopfungsresistente Konstruktionen, korrosionsbeständige Gehäuse sowie kompakte modulare Bauweisen, die einen sauberen Betrieb, geringe Geruchsemissionen und eine vereinfachte Wartung in lebensmittelgerechten Produktionsumgebungen sicherstellen.
Alle wesentlichen mechanischen, elektrischen und Wasseraufbereitungseinrichtungen sind nach den internationalen CE- und UL-Normen zertifiziert und gewährleisten hervorragende Betriebssicherheit, Einhaltung der Sicherheitsvorschriften sowie Kompatibilität mit internationalen Anforderungen an die Lebensmittelherstellung.
Wir haben bereits zahlreiche Abwasseraufbereitungssysteme erfolgreich für Obst- und Gemüseverarbeiter, Fleischverarbeitungsbetriebe, Hersteller von Fertiggerichten, Getreide- und Speiseölproduzenten sowie andere Lebensmittelverarbeitungsanlagen realisiert.
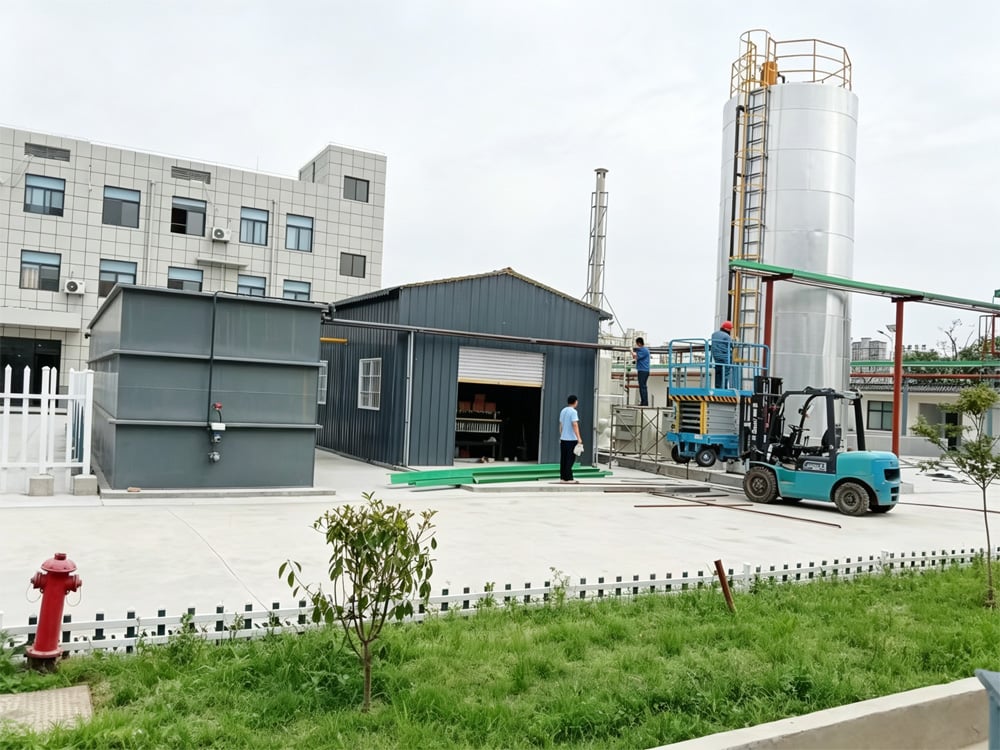
Ein repräsentatives Referenzprojekt ist ein umfassendes Abwasserreinigungs- und Wasseraufbereitungssystem für einen großen Lebensmittelindustriepark mit einer Behandlungskapazität von 1.000 m³/Tag. Das System reinigt effektiv gemischtes Abwasser aus mehreren Lebensmittelproduktionsprozessen und löst gleichzeitig Herausforderungen wie schwankende organische Belastung, Fettverschmutzung und Geruchsemissionen. Das System arbeitet das ganze Jahr über stabil und hat die behördliche Umweltabnahme beim ersten Prüfungstermin erfolgreich bestanden.
Wir bieten schlüsselfertige EPC-Lösungen (Engineering, Procurement & Construction) für die Abwasserbehandlung in der Lebensmittelverarbeitung an – inklusive des gesamten Projektzyklus:

 EN