
food-processing-wastewater-treatment-industry-solution, food-processing-wastewater-treatment-industry-solution, /solutions
EN
Las aguas residuales del procesamiento de alimentos se generan ampliamente en la producción de frutas y hortalizas, productos cárnicos, cereales y aceites comestibles, alimentos listos para consumir, aperitivos y comidas preparadas. Las principales fuentes de aguas residuales incluyen el lavado de materias primas, el escaldado y la curación, la limpieza de equipos, la limpieza de sistemas CIP (limpieza en sitio) y las operaciones de lavado de pisos de la planta.
Al tratarse de un tipo típico de agua residual industrial de alta carga orgánica, contiene principalmente restos alimentarios, grasas y aceites de origen animal y vegetal, almidón, proteínas solubles, azúcares y sólidos en suspensión (SS), además de concentraciones elevadas de DQO, DBO, nitrógeno amoniacal (NH₃-N), fósforo total (TP) y nitrógeno total (TN).
Las aguas residuales de la industria alimentaria suelen tener una excelente biodegradabilidad y, por lo general, no contienen metales pesados. Sin embargo, los ciclos estacionales de producción y la fabricación por lotes provocan fluctuaciones significativas en el caudal de las aguas residuales y en las concentraciones de contaminantes. La materia orgánica se descompone fácilmente de forma anaerobia, lo que genera olores, favorece el crecimiento bacteriano y produce lodos altamente viscosos. Sin un tratamiento adecuado, estas aguas residuales pueden causar fácilmente eutrofización, convirtiéndose así en uno de los principales retos ambientales para la industria alimentaria.
El tratamiento de las aguas residuales de la industria alimentaria plantea varios desafíos específicos del sector:
Basado en las características comunes de las aguas residuales del procesamiento de alimentos, utilizamos un proceso de tratamiento consolidado que consta de:
Pretatamiento (Tamizado y eliminación de aceites) → Igualación del caudal → Tratamiento anaerobio → Tratamiento biológico aerobio → Sedimentación avanzada y desinfección → Reutilización del agua
Las aguas residuales atraviesan primero cribas mecánicas de barras y sistemas de flotación por aire disuelto (DAF) para eliminar residuos alimentarios gruesos, grasa flotante, sólidos en suspensión y contaminantes oleosos.
Un tanque de igualación equilibra el caudal de las aguas residuales y las concentraciones de contaminantes, minimizando las cargas puntuales causadas por la producción por lotes.
Un reactor anaerobio de alta eficiencia reduce significativamente la carga orgánica antes de que las aguas residuales ingresen al sistema biológico A/O (Anóxico/Óxico), donde se eliminan eficazmente el DQO, el nitrógeno amoniacal y el fósforo total.
Finalmente, el agua tratada pasa por sedimentación, filtración de precisión y desinfección para garantizar el cumplimiento estable de las normas ambientales de vertido. El agua recuperada puede reutilizarse para la limpieza de instalaciones, el lavado de equipos y otras aplicaciones no potables.
Esta solución está diseñada para gestionar las aguas residuales generadas en prácticamente todos los sectores de procesamiento alimentario, abordando eficazmente desafíos comunes como la variabilidad en la calidad del agua residual, la acumulación de grasas, la inestabilidad de los lodos y el control de olores, mientras se logra sistemáticamente un cumplimiento estable de los requisitos de vertido.
Se pueden diseñar equipos personalizados no estandarizados según el tipo de producto, el volumen de aguas residuales, el espacio disponible para su instalación y la capacidad de producción. Entre las características opcionales se incluyen canales de flujo resistentes a la obstrucción, estructuras antiatascamiento, carcasas resistentes a la corrosión y diseños modulares compactos, lo que asegura un funcionamiento limpio, bajas emisiones de olores y un mantenimiento simplificado en entornos de producción aptos para consumo alimentario.
Todo el equipo mecánico, eléctrico y de tratamiento de aguas residuales principal está certificado conforme a las normas internacionales CE y UL, lo que garantiza una fiabilidad operativa sobresaliente, cumplimiento en materia de seguridad y compatibilidad con los requisitos internacionales de fabricación alimentaria.
Hemos implementado con éxito numerosos sistemas de tratamiento de aguas residuales para procesadores de frutas y hortalizas, plantas de procesamiento de carne, fabricantes de comidas preparadas, productores de cereales y aceites comestibles, y otras instalaciones de procesamiento alimentario.
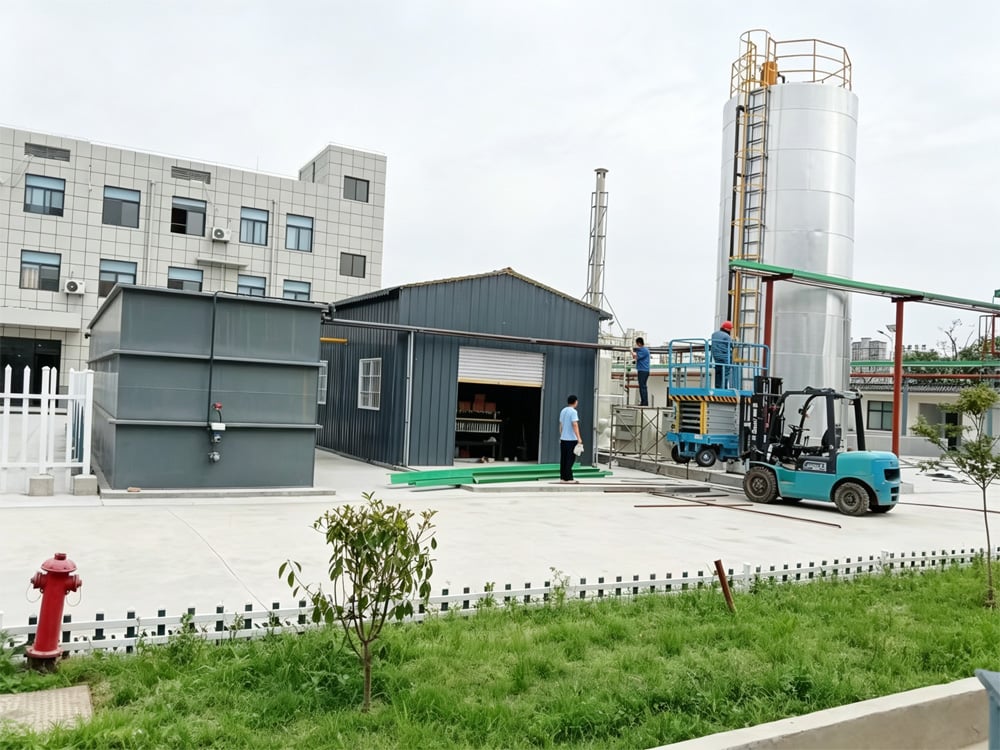
Un proyecto de referencia representativo es un sistema integral de tratamiento de aguas residuales y reutilización de agua para un gran parque industrial alimentario, con una capacidad de tratamiento de 1.000 m³/día. El sistema trata eficazmente aguas residuales mixtas procedentes de múltiples procesos de producción alimentaria, resolviendo al mismo tiempo desafíos relacionados con cargas orgánicas variables, obstrucción por grasas y emisiones de olores. El sistema ha mantenido una operación estable durante todo el año y ha superado con éxito las inspecciones ambientales de aceptación en la primera evaluación.
Ofrecemos soluciones llave en mano EPC (Ingeniería, Adquisición y Construcción) para el tratamiento de aguas residuales en la industria alimentaria, abarcando todo el ciclo de vida del proyecto, incluidos:

 EN