
brewery-wastewater-treatment-industry-solution, brewery-wastewater-treatment-industry-solution, /solutions
EN
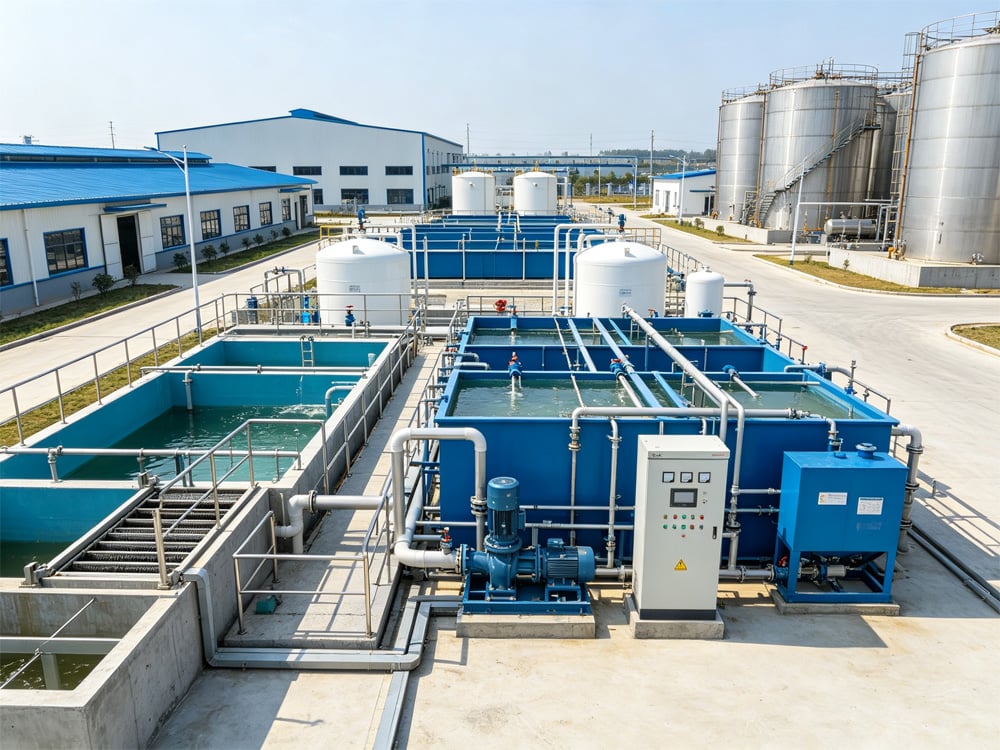
Os efluentes de cervejaria são gerados principalmente nas etapas de moagem do malte, fermentação e brassagem, lavagem de garrafas, limpeza de equipamentos, lavagem de bagaço e limpeza de pisos da unidade fabril. Trata-se de um efluente orgânico de alta carga, típico do setor de alimentos e bebidas.
As águas residuais geralmente consistem em resíduos de fermentação de alta concentração, águas residuais de limpeza de média e baixa concentração e águas residuais de lavagem das oficinas. Os contaminantes típicos incluem amido, açúcares, proteínas, resíduos de levedura, ácidos orgânicos, além de valores elevados de DQO, DBO, nitrogênio amoniacal (NH₃-N) e fósforo total (TP).
Embora as águas residuais de cervejarias sejam altamente biodegradáveis e, em geral, não contenham contaminação por metais pesados, caracterizam-se por flutuações significativas tanto na vazão quanto na concentração de poluentes, devido à produção em lotes e às operações de engarrafamento. Descargas periódicas de águas residuais de alta concentração podem sobrecarregar os sistemas de tratamento, resultando em riscos de eutrofização, inchamento de lodo e geração de odores causados pela fermentação e acidificação da matéria orgânica. Consequentemente, o tratamento de águas residuais de cervejarias tornou-se uma questão crítica de gestão ambiental para a indústria cervejeira.
O tratamento de efluentes de cervejarias apresenta diversos desafios específicos do setor:
Com base nas características das águas residuais de cervejarias, adotamos um processo de tratamento comprovado, composto por:
Peneiramento → Equalização de Vazão → Tratamento Anaeróbio → Tratamento Biológico Aeróbio → Decantação Secundária e Filtração Avançada → Reutilização da Água
As águas residuais primeiro passam por telas mecânicas para remover sólidos em suspensão, grãos usados e detritos grosseiros. Um tanque de equalização estabiliza a vazão e a concentração de poluentes antes do tratamento biológico.
Águas residuais orgânicas de alta concentração são tratadas eficientemente utilizando um reator UASB (Upflow Anaerobic Sludge Blanket), reduzindo significativamente a DQO e convertendo a matéria orgânica em biogás. A etapa anaeróbia é seguida por um sistema biológico de tratamento A/O (Anóxico/Óxico), que remove poluentes orgânicos residuais, nitrogênio amoniacal e fósforo total.
Por fim, a decantação secundária e a filtração de precisão garantem a conformidade estável com os padrões de lançamento. A água tratada pode ser reutilizada para lavagem de pisos da unidade, limpeza preliminar de equipamentos e outras aplicações não potáveis, melhorando a utilização global da água.
Equipamentos principais incluem:
Esta solução foi especificamente projetada para as características de produção intermitente das cervejarias, proporcionando alta eficiência na remoção de matéria orgânica e excelente resistência a sobrecargas hidráulicas e orgânicas, mantendo, ao mesmo tempo, qualidade estável do efluente a longo prazo.
Equipamentos personalizados não padronizados estão disponíveis com base na capacidade de produção, na vazão máxima de descarga e no espaço físico disponível para instalação. Sistemas modulares compactos, com construção resistente à corrosão, canais de fluxo antientupimento e projeto hidráulico otimizado, são projetados especificamente para águas residuais contendo ácidos orgânicos e substâncias orgânicas altamente adesivas, reduzindo eficazmente o crescimento de biofilmes, a obstrução dos equipamentos e o entupimento das tubulações.
Todo o equipamento mecânico, elétrico e de tratamento de água essencial é certificado conforme as normas internacionais CE e UL, garantindo operação confiável, conformidade com requisitos de segurança e compatibilidade com os padrões internacionais da indústria de alimentos e bebidas.
O processo de tratamento proporciona excelente desempenho na sedimentação de lodo, prevenindo eficazmente o inchamento do lodo e reduzindo os custos operacionais por meio de um alto nível de automação.
Benefícios adicionais incluem:
Entregamos com sucesso sistemas de tratamento de águas residuais para diversas cervejarias de grande porte.
Um projeto de referência representativo é um sistema abrangente de tratamento de águas residuais e reutilização de água em uma cervejaria, com capacidade de tratamento de 1.500 m³/dia. O sistema resolve eficazmente cargas orgânicas intensas e intermitentes, instabilidade de lodo e variações na qualidade do efluente, mantendo operação estável durante todo o ano. O projeto passou com sucesso nas inspeções de conformidade ambiental e continua a apoiar de forma confiável a produção cervejeira.
As qualificações de suporte incluem:
Oferecemos soluções chave-na-mão EPC (Engenharia, Aquisições e Construção) para tratamento de águas residuais de cervejarias, abrangendo todo o ciclo de vida do projeto, incluindo:

 EN