
brewery-wastewater-treatment-industry-solution, brewery-wastewater-treatment-industry-solution, /solutions
EN
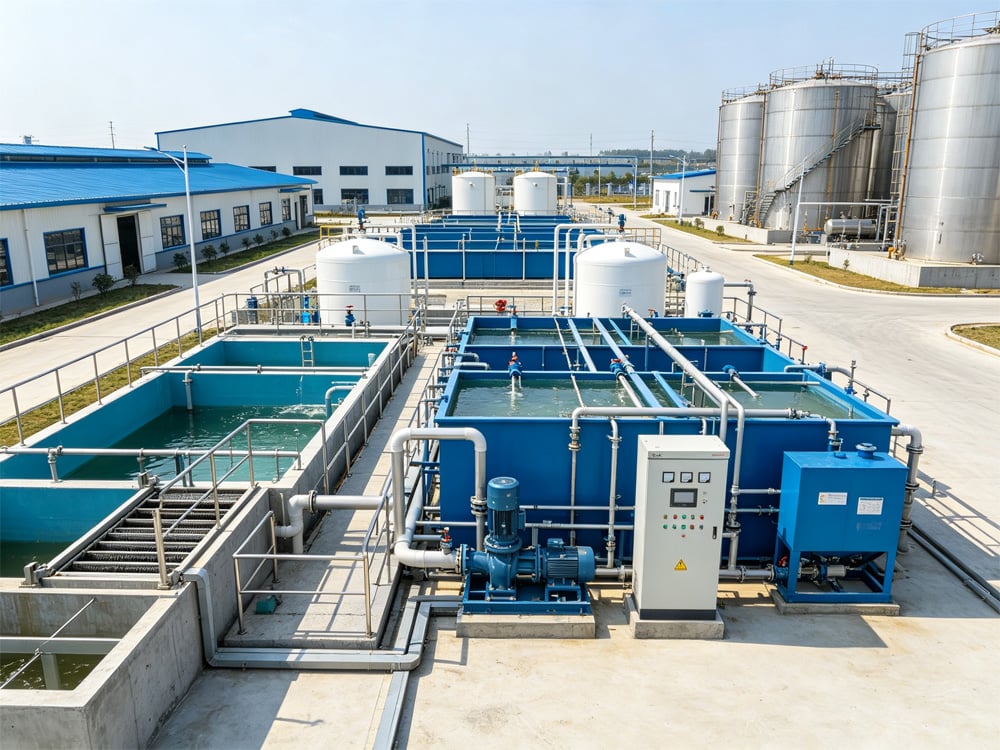
Las aguas residuales de cervecerías se generan principalmente durante la maceración de la malta, la fermentación y la elaboración de cerveza, el lavado de botellas, la limpieza de equipos, el lavado de posos de granos y las operaciones de limpieza del suelo de la planta. Se trata de un tipo típico de agua residual orgánica de alta concentración, común en la industria alimentaria y de bebidas.
Las aguas residuales generalmente consisten en residuos de fermentación de alta concentración, aguas residuales de limpieza de concentración media y baja, y aguas residuales de lavado de talleres. Los contaminantes típicos incluyen almidón, azúcares, proteínas, residuos de levadura, ácidos orgánicos, así como valores elevados de DQO, DBO, nitrógeno amoniacal (NH₃-N) y fósforo total (TP).
Aunque las aguas residuales de cervecería son altamente biodegradables y generalmente no contienen contaminación por metales pesados, se caracterizan por fluctuaciones significativas tanto en el caudal como en la concentración de contaminantes debido a la producción por lotes y las operaciones de embotellado. Las descargas periódicas de aguas residuales de alta concentración pueden sobrecargar los sistemas de tratamiento, lo que genera riesgos de eutrofización, hinchazón de lodos y emisión de olores provocados por la fermentación y la acidificación de la materia orgánica. Por consiguiente, el tratamiento de las aguas residuales de cervecería se ha convertido en un tema crítico de gestión ambiental para la industria cervecera.
El tratamiento de aguas residuales de cervecerías plantea varios desafíos específicos del sector:
Basándonos en las características de las aguas residuales de cervecería, adoptamos un proceso de tratamiento comprobado que consta de:
Tamizado → Igualación de caudal → Tratamiento anaerobio → Tratamiento biológico aerobio → Sedimentación secundaria y filtración avanzada → Reutilización del agua
Las aguas residuales pasan primero por cribas mecánicas para eliminar sólidos en suspensión, granos usados y desechos gruesos. Un tanque de igualación estabiliza el caudal y la concentración de contaminantes antes del tratamiento biológico.
Las aguas residuales orgánicas de alta concentración se tratan eficazmente mediante un reactor UASB (Upflow Anaerobic Sludge Blanket), lo que reduce significativamente la DQO y convierte la materia orgánica en biogás. La etapa anaerobia va seguida de un sistema biológico A/O (Anóxico/Óxico), que elimina los contaminantes orgánicos residuales, el nitrógeno amoniacal y el fósforo total.
Por último, la sedimentación secundaria y la filtración de precisión garantizan el cumplimiento estable de las normas de vertido. El agua tratada puede reutilizarse para lavado de pisos de la planta, limpieza preliminar de equipos y otras aplicaciones no potables, mejorando así la utilización global del agua.
El equipo principal incluye:
Esta solución está diseñada específicamente para las características de producción intermitente de las cervecerías, ofreciendo una alta eficiencia en la eliminación de materia orgánica y una excelente resistencia a sobrecargas hidráulicas y orgánicas, manteniendo al mismo tiempo una calidad estable del efluente a largo plazo.
Se dispone de equipos personalizados no estandarizados según la capacidad de producción, el caudal máximo de descarga y el espacio disponible para su instalación. Los sistemas modulares compactos, con construcción resistente a la corrosión, canales de flujo antiobstrucción y diseño hidráulico optimizado, están adaptados específicamente para aguas residuales que contienen ácidos orgánicos y sustancias orgánicas altamente adherentes, reduciendo eficazmente el crecimiento de biopelículas, la obstrucción de los equipos y el bloqueo de las tuberías.
Todo el equipo mecánico, eléctrico y de tratamiento de agua cumple con las normas internacionales CE y UL, garantizando un funcionamiento fiable, el cumplimiento de los requisitos de seguridad y la compatibilidad con los estándares internacionales del sector alimentario y de bebidas.
El proceso de tratamiento ofrece un excelente rendimiento en la sedimentación de lodos, evitando eficazmente la hinchazón de lodos y reduciendo los costes operativos mediante un alto grado de automatización.
Beneficios adicionales incluyen:
Hemos entregado con éxito sistemas de tratamiento de aguas residuales para numerosas cervecerías de gran escala.
Un proyecto de referencia representativo es un sistema integral de tratamiento de aguas residuales y reutilización de agua para una cervecería, con una capacidad de tratamiento de 1.500 m³/día. El sistema resuelve eficazmente las sobrecargas orgánicas de alta intensidad, la inestabilidad de los lodos y las fluctuaciones en la calidad del efluente, manteniendo al mismo tiempo una operación estable durante todo el año. El proyecto superó con éxito las inspecciones de cumplimiento ambiental y sigue apoyando de forma fiable la producción cervecera.
Las cualificaciones de apoyo incluyen:
Ofrecemos soluciones llave en mano EPC (Ingeniería, Adquisición y Construcción) para el tratamiento de aguas residuales de cervecerías, abarcando todo el ciclo de vida del proyecto, incluidos:

 EN