
brewery-wastewater-treatment-industry-solution, brewery-wastewater-treatment-industry-solution, /solutions
EN
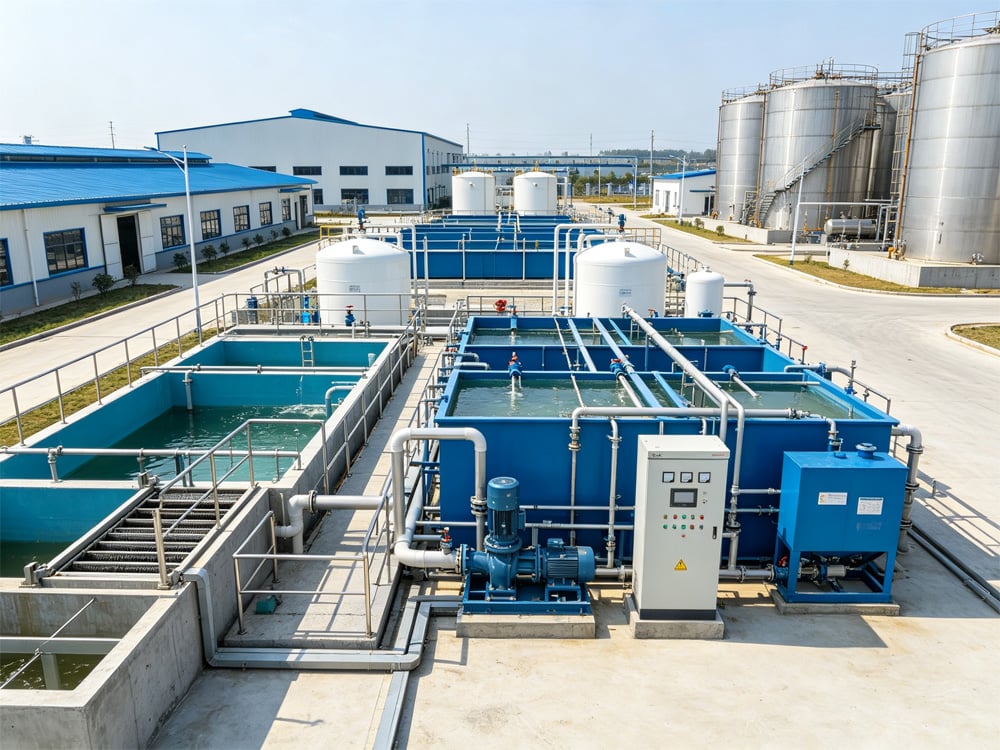
Le acque reflue di birrifici derivano principalmente dalle operazioni di ammostamento del malto, fermentazione e produzione della birra, lavaggio delle bottiglie, pulizia degli impianti, lavaggio dei fondi di malto esausti e pulizia dei pavimenti dello stabilimento. Si tratta di un tipico esempio di acque reflue organiche ad alta concentrazione, comuni nel settore alimentare e delle bevande.
Le acque reflue sono generalmente costituite da residui di fermentazione ad alta concentrazione, da acque di lavaggio a media e bassa concentrazione e da acque di spurgo dei locali produttivi. I contaminanti tipici includono amido, zuccheri, proteine, residui di lievito, acidi organici, nonché valori elevati di COD, BOD, azoto ammoniacale (NH₃-N) e fosforo totale (TP).
Sebbene le acque reflue delle birrerie siano altamente biodegradabili e in genere prive di contaminazione da metalli pesanti, presentano notevoli fluttuazioni sia nella portata sia nella concentrazione degli inquinanti, dovute alla produzione per lotti e alle operazioni di imbottigliamento. Sversamenti periodici di acque reflue ad alta concentrazione possono sovraccaricare i sistemi di trattamento, generando rischi di eutrofizzazione, rigonfiamento del fango e produzione di odori causati dalla fermentazione e dall’acidificazione della materia organica. Di conseguenza, il trattamento delle acque reflue delle birrerie è diventato una questione critica di gestione ambientale per il settore brassicolo.
Il trattamento delle acque reflue delle birrerie presenta diverse sfide specifiche del settore:
In base alle caratteristiche delle acque reflue provenienti dai birrifici, adottiamo un processo di trattamento consolidato composto da:
Screening → Equalizzazione del flusso → Trattamento anaerobico → Trattamento biologico aerobico → Sedimentazione secondaria e filtrazione avanzata → Riutilizzo dell’acqua
Le acque reflue passano innanzitutto attraverso griglie meccaniche per rimuovere solidi sospesi, trucioli di cereali esausti e detriti grossolani. Un bacino di equalizzazione stabilizza la portata e la concentrazione degli inquinanti prima del trattamento biologico.
Le acque reflue organiche ad alta concentrazione vengono trattate in modo efficiente mediante un reattore UASB (Upflow Anaerobic Sludge Blanket), che riduce significativamente il COD e converte la materia organica in biogas. Lo stadio anaerobico è seguito da un sistema biologico di trattamento A/O (Anossico/Ossico), che elimina i residui di inquinanti organici, l’azoto ammoniacale e il fosforo totale.
Infine, la chiarificazione secondaria e la filtrazione di precisione garantiscono il rispetto stabile dei limiti di scarico. L’acqua trattata può essere riutilizzata per il lavaggio dei pavimenti dell’impianto, la pulizia preliminare delle attrezzature e altre applicazioni non potabili, migliorando così l’efficienza complessiva nell’utilizzo dell’acqua.
L'attrezzatura principale comprende:
Questa soluzione è progettata specificamente per le caratteristiche produttive intermittenti delle birrerie, garantendo un’elevata efficienza nella rimozione di sostanze organiche e un’eccellente resistenza a sovraccarichi idraulici e organici, mantenendo nel tempo una qualità costante del refluo in uscita.
Sono disponibili attrezzature personalizzate non standard, progettate in base alla capacità produttiva, alla portata massima di scarico e allo spazio installativo disponibile. Sistemi modulari compatti, con costruzione resistente alla corrosione, canali di flusso anti-intasamento e progettazione idraulica ottimizzata, sono specificatamente adattati per acque reflue contenenti acidi organici e sostanze organiche altamente adesive, riducendo efficacemente la crescita di biofilm, l’incrostazione degli impianti e l’ostruzione delle tubazioni.
Tutti gli equipaggiamenti meccanici, elettrici e per il trattamento delle acque sono certificati secondo gli standard internazionali CE e UL, garantendo funzionamento affidabile, conformità in materia di sicurezza e compatibilità con i requisiti internazionali del settore alimentare e delle bevande.
Il processo di trattamento garantisce eccellenti prestazioni di sedimentazione dei fanghi, prevenendo efficacemente il rigonfiamento dei fanghi e riducendo i costi operativi grazie a un elevato livello di automazione.
Altri vantaggi includono:
Abbiamo consegnato con successo sistemi di trattamento delle acque reflue per numerose birrerie su larga scala.
Un progetto di riferimento rappresentativo è un sistema completo per il trattamento e il riutilizzo delle acque reflue di un birrificio, con una capacità di trattamento di 1.500 m³/giorno. Il sistema affronta efficacemente carichi organici elevati e improvvisi, instabilità del fango e variazioni nella qualità del refluo, garantendo nel contempo un funzionamento stabile durante tutto l’anno. Il progetto ha superato con successo le ispezioni per la conformità ambientale e continua a supportare in modo affidabile la produzione del birrificio.
Le qualifiche di supporto includono:
Forniamo soluzioni chiavi in mano EPC (Ingegneria, Approvvigionamento e Costruzione) per il trattamento delle acque reflue di birrifici, coprendo l’intero ciclo di vita del progetto, inclusi:

 EN