
refinery-wastewater-treatment-industry-solution, refinery-wastewater-treatment-industry-solution, /solutions
EN
Raffinerieabwasser entsteht hauptsächlich bei der Vorbehandlung von Rohöl, der atmosphärischen und vakuumdestillativen Aufbereitung, der katalytischen Spaltung, der katalytischen Reformierung, der Hydrierbehandlung, der Produktreinigung, dem Blowdown von Kühltürmen sowie beim Reinigen der Anlagen. Es zählt zu den Abwasserströmen mit dem größten Volumen und der höchsten Komplexität innerhalb der Erdölraffinerieindustrie.
Typische Abwasserströme umfassen öliges Abwasser, Prozessabwasser, Blowdown aus Kühlsystemen sowie Abwasser aus der Gerätereinigung. Zu den wichtigsten Verunreinigungen zählen freies Öl, suspendiertes Öl, emulgiertes Öl, Sulfide, phenolische Verbindungen, Kohlenwasserstoffe, Ammoniumstickstoff (NH₃-N), gelöste anorganische Salze sowie – bei bestimmten Verfahren – Spuren schwerer Metalle.
Raffinerieabwasser zeichnet sich durch einen hohen Ölgehalt, stabile Ölemulsionen, erhebliche Schwankungen der chemischen Sauerstoffbedarfs-Werte (COD), starke Gerüche, mäßige Biologisch Abbaubarkeit sowie stark schwankende hydraulische und kontaminante Belastung aus. Stabile emulgierte Öle lassen sich besonders schwer durch natürliche Sedimentation unter Schwerkraft trennen, was häufig zu Ablagerungen in Anlagenkomponenten und zu Herausforderungen bei der Einhaltung umweltrechtlicher Vorgaben führt. Daher müssen Raffinerieabwasseraufbereitungssysteme strenge Einleitvorschriften erfüllen und gleichzeitig die Wasserrückgewinnung maximieren.
Die Aufbereitung von Raffinerieabwasser birgt mehrere branchenspezifische Herausforderungen.
Stabile emulgierte Öle können mit herkömmlichen Trenntechnologien nicht wirksam entfernt werden; dies führt häufig zu Ablagerungen und Verstopfungen in Rohrleitungen, biologischen Aufbereitungssystemen sowie Membraneinheiten. Dadurch steigen die Wartungshäufigkeit und die Betriebskosten.
Öl, Sulfide und phenolische Verbindungen können die mikrobielle Aktivität erheblich hemmen, wodurch die Effizienz der biologischen Behandlung sinkt und eine konsistente Einhaltung der Einleitgrenzwerte für CSB, Ammoniumstickstoff sowie Öl und Fette erschwert wird.
Kontinuierliche Raffineriebetriebe erzeugen häufig Schwankungen in Zusammensetzung und Durchflussrate des Abwassers. Herkömmliche standardisierte Aufbereitungssysteme weisen oft nicht ausreichend Widerstandsfähigkeit gegenüber Ölkontamination, Korrosion und hydraulischem Stoßbelastung auf, was zu instabilem Betriebsverhalten führt.
Zusätzlich verfügen Raffinerieanlagen typischerweise nur über begrenzten Installationsraum und müssen während Erweiterungsprojekten den Produktionsbetrieb fortsetzen. Große herkömmliche bauliche Aufbereitungssysteme beanspruchen erheblichen Platz und bieten nur geringe Flexibilität bei Kapazitätserweiterungen – dies erzeugt die Nachfrage nach kompakten, maßgeschneiderten Abwasseraufbereitungslösungen, die speziell für Raffinerieanwendungen konzipiert sind.
Um die Eigenschaften von Raffinerieabwasser – darunter hohen Ölgehalt, hohe organische Belastung und schwankende Wasserqualität – zu bewältigen, setzen wir ein bewährtes Aufbereitungsverfahren ein, das folgende Schritte umfasst:
Öl-Wasser-Trennung → Abwasservorkonditionierung und Koagulation → Druckluftflotation (DAF) → Biologische Behandlung → Fortgeschrittene Filtration → Wasserrückgewinnung
Das Abwasser durchläuft zunächst einen API-Ölabscheider oder einen Ölabscheidebehälter zur Entfernung frei schwimmenden Öls, gefolgt von einer Ausgleichsstufe zur Stabilisierung von Durchflussrate und Wasserqualität.
Ein hochwirksames Druckluftflotationssystem (DAF) zerstört anschließend stabile Ölemulsionen und entfernt wirksam emulgiertes Öl, suspendierte Feststoffe sowie kolloidale Verunreinigungen.
Nach Koagulation und Sedimentation erfolgt die biologische Behandlung im A/O-Verfahren (Anoxisch/Oxisch), um CSB, Ammoniumstickstoff, phenolische Verbindungen und andere biologisch abbaubare organische Schadstoffe zu entfernen.
Schließlich gewährleistet eine präzise Filtration in Kombination mit antifouling-Membransystemen eine fortschrittliche Polierbehandlung und erzeugt aufbereitetes Wasser, das sich für die Nachspeisung von Kühltürmen und andere industrielle Wiederverwendungsanwendungen eignet.
Kernausstattung umfasst:
Diese Lösung wurde speziell für die anspruchsvollen Bedingungen der Erdölraffinerieindustrie entwickelt und bewältigt effektiv Herausforderungen im Zusammenhang mit freiem Öl, emulgiertem Öl, schwankenden organischen Belastungen und Anlagenskalierung, wobei sie stets die Einhaltung von Einleitungs- und Wasserrückgewinnungsstandards sicherstellt.
Angepasste Ausrüstungskonfigurationen sind je nach Öl-Konzentration, Abwassereigenschaften, Korrosionsbedingungen, Anlagenlayout und Produktionskapazität verfügbar. Die Ausrüstung kann mit verbesserten korrosionsbeständigen Gehäusen, ölfesten Konstruktionen und verstärkten Ölabscheide-Technologien ausgelegt werden, um die strengen Anforderungen kontinuierlicher Raffineriebetriebe zu erfüllen.
Alle zentralen elektrischen, mechanischen und Wasseraufbereitungseinrichtungen entsprechen den internationalen Zertifizierungsstandards CE, UL und ISO und gewährleisten damit hervorragende Betriebssicherheit, Zuverlässigkeit sowie die Einhaltung globaler Projektabnahmeanforderungen.
Der integrierte Prozess zur Ölabscheidung und biologischen Behandlung bietet eine ausgezeichnete Störfestigkeit und reduziert dadurch deutlich die Verschmutzung der Ausrüstung, Ausfallzeiten des Systems sowie die Wartungshäufigkeit.
Das System erreicht Wasser-Rückgewinnungsraten von über 90 % und hilft Raffinerien dabei, den Frischwasserverbrauch, die Abwasserabgabe sowie die langfristigen Betriebskosten erheblich zu senken.
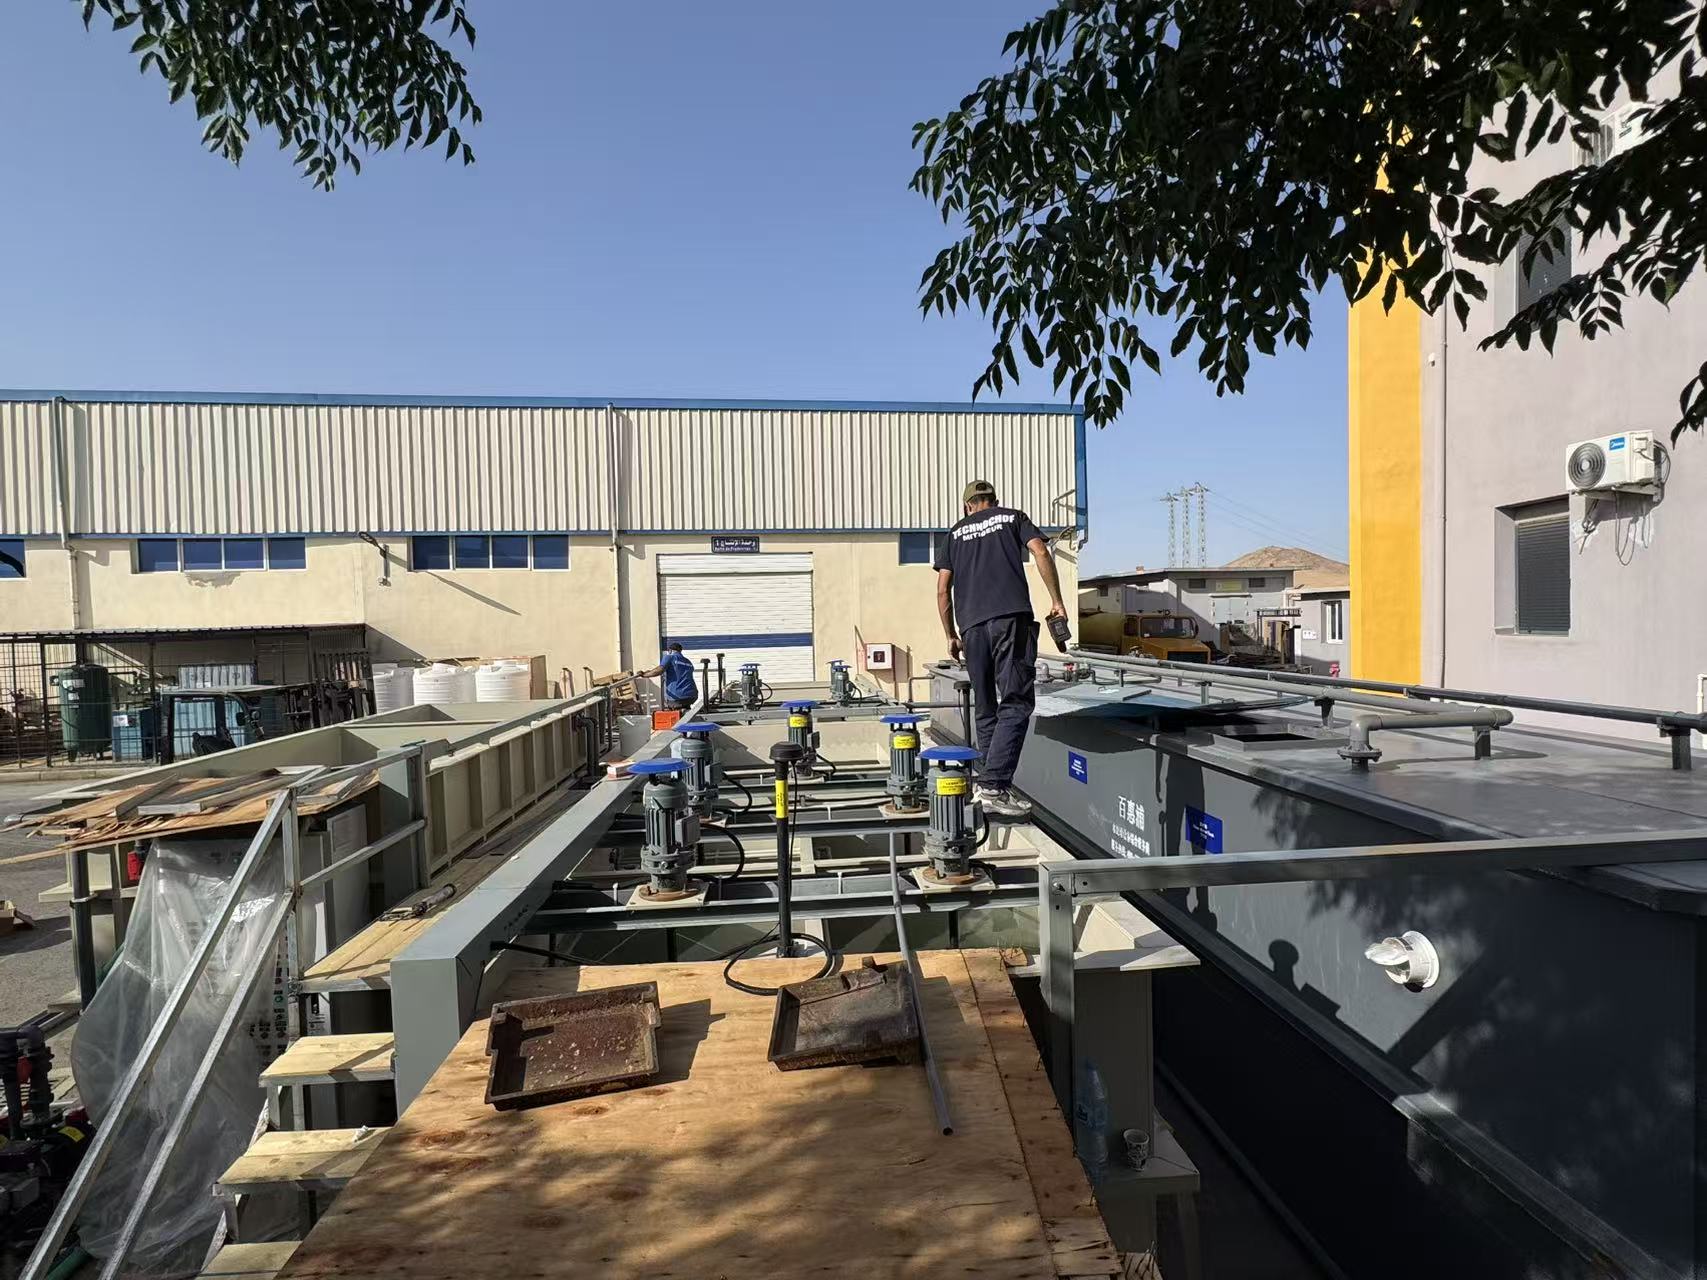
Durch sein modulares, auf einer Plattform montiertes Design wird der Installationsaufwand minimiert, ein schneller Einsatz sowie eine spätere Erweiterung ermöglicht und ein vollautomatisierter, intelligenter Betrieb für eine kontinuierliche Raffinerieproduktion unterstützt.
Wir haben bereits zahlreiche Abwasserbehandlungsprojekte für Raffinerien und petrochemische Anlagen bei führenden Erdöl- und Petrochemieunternehmen erfolgreich abgeschlossen.
Ein repräsentatives Referenzprojekt ist die Modernisierung der Abwasserbehandlungsanlage einer Raffinerie mit einer jährlichen Rohölaufbereitungskapazität von über 10 Millionen Tonnen und einer Behandlungskapazität von 2.000 m³/Tag.
Das System hat sich bewährt bei der Lösung branchenspezifischer Herausforderungen wie der Entfernung emulgierter Öle, instabiler biologischer Behandlungsleistung und Verschmutzung von Anlagenteilen und gewährleistet dabei einen zuverlässigen, kontinuierlichen Betrieb sowie die erfolgreiche Bestehen von Umweltkonformitätsprüfungen.
Zu den unterstützenden Unterlagen zählen:
Wir bieten schlüsselfertige EPC-Lösungen (Engineering, Procurement & Construction) für die Abwasserbehandlung in Raffinerien an, darunter:
Standard-Projekt-Workflow
Geländebefahrung & Abwasserprobenahme
→ Wasserqualitätsanalysebericht
→ Individuelle Aufbereitungslösung und kommerzielles Angebot
→ Vertragsunterzeichnung
→ Gerätefertigung und Vor-Ort-Bau
→ Installation und Inbetriebnahme
→ Inbetriebnahme des integrierten Systems bis zum stabilen Einhalten der gesetzlichen Anforderungen
→ Unterstützung bei der behördlichen Abnahme und Schulung der Betreiber
→ Langfristige präventive Wartung, Systemoptimierung und 24/7-technischer Support
Unsere Lösung für die Abwasserbehandlung in Raffinerien ermöglicht Erdölraffinerien, eine stabile Einhaltung der Umweltvorschriften zu erreichen, die Wassernutzung maximal zu steigern, die Betriebskosten zu senken und einen zuverlässigen Langzeitbetrieb unter anspruchsvollen Raffineriebedingungen sicherzustellen.

 EN