
refinery-wastewater-treatment-industry-solution, refinery-wastewater-treatment-industry-solution, /solutions
EN
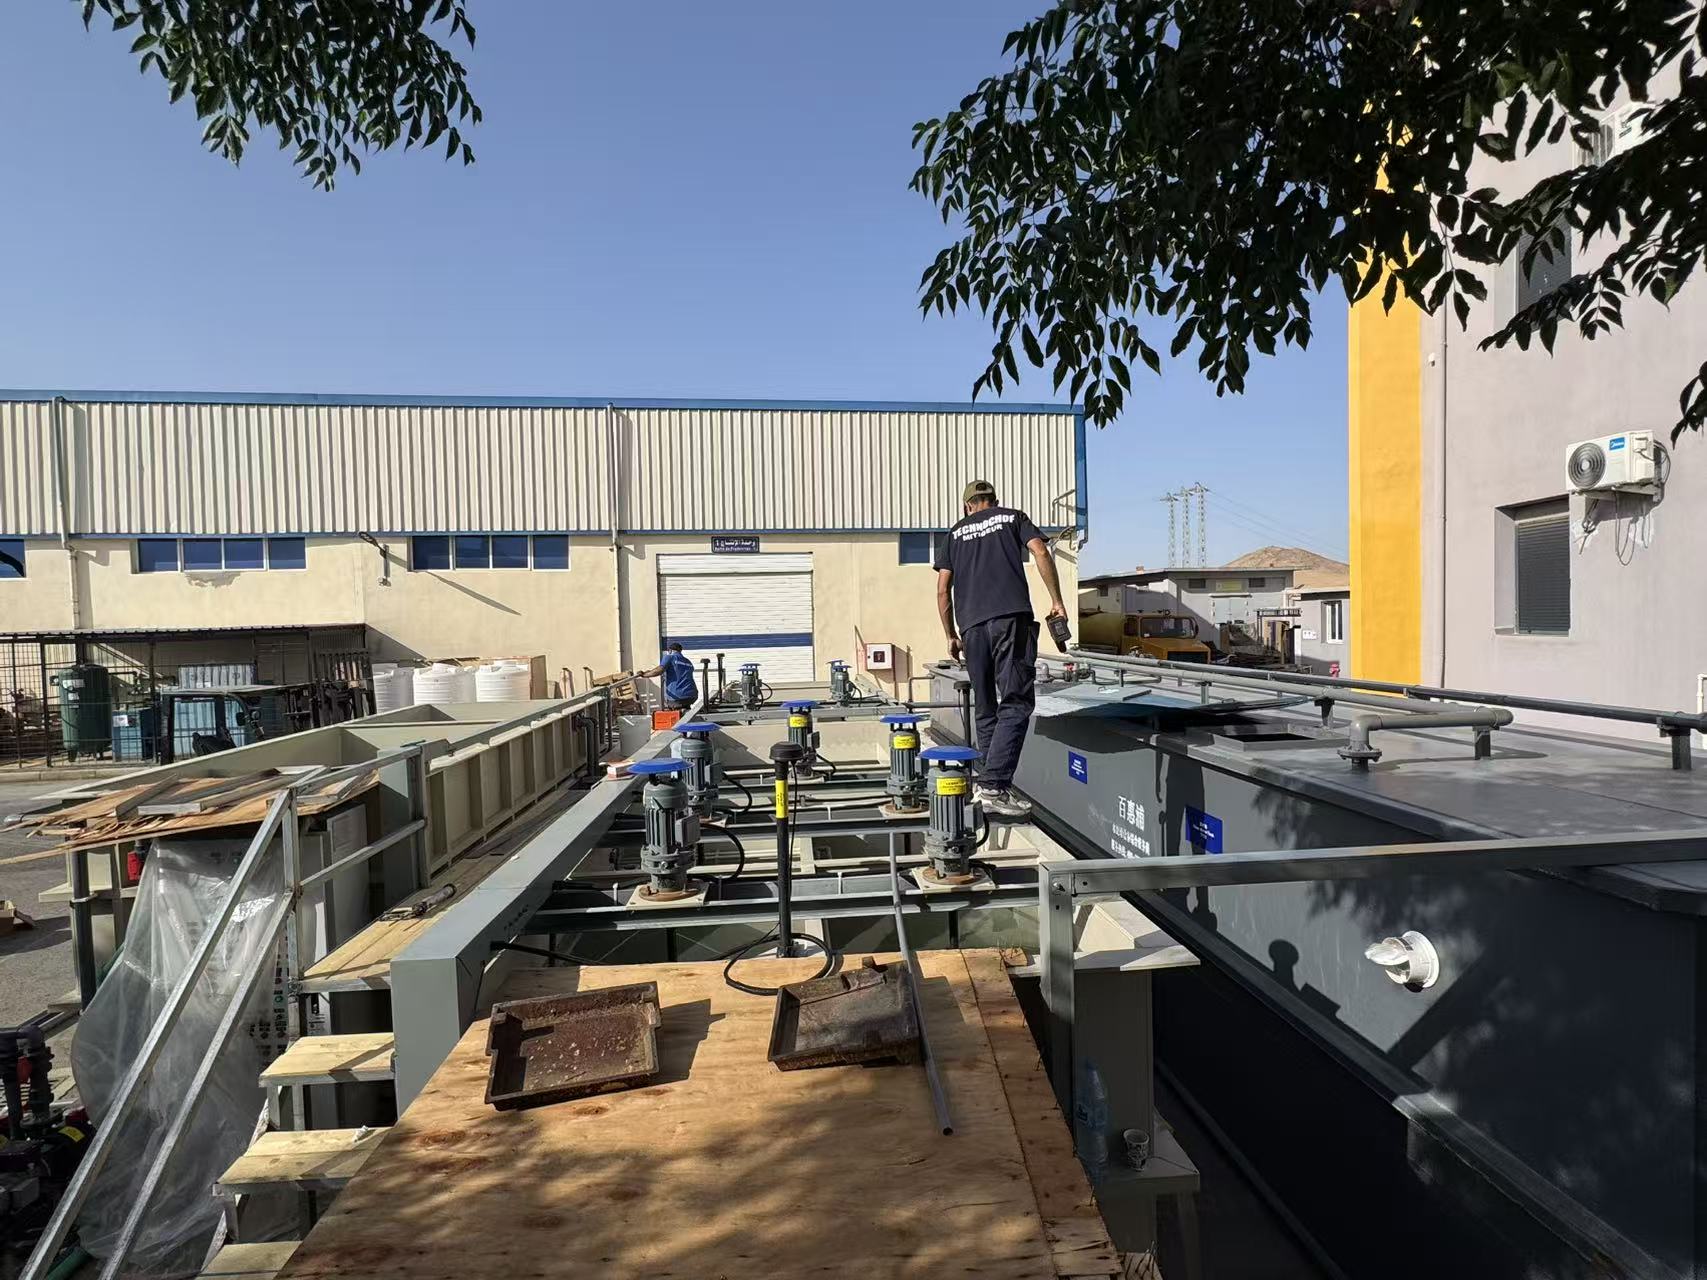
Raffinaderijafvalwater ontstaat voornamelijk tijdens de voorbehandeling van ruwe olie, atmosferische en vacuümdestillatie, katalytische kraken, katalytische hervorming, hydrobehandeling, productwassen, blowdown van koeltorens en het schoonmaken van de installatie. Het is een van de afvalwaterstromen met het grootste volume en de grootste complexiteit binnen de aardolie-raffinage-industrie.
Typische afvalwaterstromen omvatten oliehoudend afvalwater, procesafvalwater, blowdown van koelsystemen en afvalwater van apparatuurreiniging. De belangrijkste verontreinigende stoffen zijn vrije olie, gesuspendeerde olie, geëmulgeerde olie, sulfiden, fenolverbindingen, koolwaterstoffen, ammoniakstikstof (NH₃-N), opgeloste anorganische zouten en, bij bepaalde processen, sporen zware metalen.
Raffinaderi-afvalwater wordt gekenmerkt door een hoog oliegehalte, stabiele olie-emulsies, aanzienlijke schommelingen in de COD, sterke geurtjes, matige biologische afbreekbaarheid en sterk wisselende hydraulische en verontreinigingsbelasting. Stabiele geëmulsificeerde olie is bijzonder moeilijk te scheiden via natuurlijke zwaartekrachtscheiding, wat vaak leidt tot vervuiling van apparatuur en uitdagingen op het gebied van milieucompliance. Daarom moeten raffinaderi-afvalwatertreatmentsystemen voldoen aan strenge lozingsvoorschriften terwijl ze tegelijkertijd het waterhergebruik maximaliseren.
De behandeling van raffinaderi-afvalwater brengt diverse branspecifieke uitdagingen met zich mee.
Stabiele geëmulsificeerde olie kan niet effectief worden verwijderd met conventionele scheidingsmethoden, wat vaak leidt tot vervuiling en verstopping in pijpleidingen, biologische behandelingsinstallaties en membraaneenheden. Dit resulteert in een hogere onderhoudsfrequentie en hogere bedrijfskosten.
Olie, sulfiden en fenolische verbindingen kunnen de microbiële activiteit aanzienlijk remmen, waardoor de biologische behandelingsdoeltreffendheid afneemt en het lastig wordt om consistent te voldoen aan de emissiegrenswaarden voor COD, ammoniakstikstof en olie & vetten.
Continue raffinaderijprocessen veroorzaken frequente schommelingen in de samenstelling en debiet van het afvalwater. Conventionele gestandaardiseerde behandelingsystemen beschikken vaak niet over voldoende weerstand tegen olieverontreiniging, corrosie en hydraulische schokbelasting, wat leidt tot onstabiele prestaties.
Bovendien beschikken raffinaderijfaciliteiten doorgaans over beperkte installatieruimte en vereisen zij continue productie tijdens uitbreidingsprojecten. Grote conventionele civieltechnische behandelingsystemen nemen veel ruimte in beslag en bieden weinig flexibiliteit voor capaciteitsuitbreidingen, wat vraag creëert naar compacte, op maat gemaakte afvalwaterbehandelingsoplossingen die specifiek zijn ontworpen voor toepassing in raffinaderijen.
Om rekening te houden met de kenmerken van raffinaderijafvalwater – waaronder een hoog oliegehalte, een hoge organische belasting en wisselende waterkwaliteit – passen we een bewezen behandelingsproces toe dat bestaat uit:
Olie-waterafscheiding → Afvalwaterconditionering en coagulatie → opgeloste-luchtflotatie (DAF) → biologische behandeling → geavanceerde filtratie → hergebruik van water
Afvalwater stroomt eerst door een API-olieafscheider of een olietank om vrij zwevende olie te verwijderen, gevolgd door equalisatie om debiet en waterkwaliteit te stabiliseren.
Een hoogrenderend DAF-systeem breekt vervolgens stabiele olie-emulsies op en verwijdert effectief geëmulsioneerde olie, zwevende stoffen en colloïdale verontreinigingen.
Na coagulatie en sedimentatie verwijdert een A/O (anoxisch/oxisch) biologisch behandelingsysteem COD, ammoniumstikstof, fenolverbindingen en andere biologisch afbreekbare organische verontreinigingen.
Ten slotte zorgt precisiefiltratie in combinatie met anti-vervuilende membraansystemen voor geavanceerde polijstbehandeling, waardoor gerecupereerd water wordt geproduceerd dat geschikt is voor aanvulling van koeltorens en andere industriële hergebruikstoepassingen.
Kernapparatuur omvat:
Deze oplossing is specifiek ontworpen voor de veeleisende omstandigheden in de aardolie-raffinage-industrie en lost effectief uitdagingen op met betrekking tot vrije olie, geëmulsioneerde olie, wisselende organische belastingen en vervuiling van apparatuur, terwijl de normen voor lozing en waterhergebruik consequent worden gehandhaafd.
Aangepaste apparatuurconfiguraties zijn beschikbaar op basis van olieconcentratie, afvalwaterkenmerken, corrosieomstandigheden, installatie-indeling en productiecapaciteit. De apparatuur kan worden ontworpen met verbeterde corrosiebestendige behuizingen, oliebestendige constructies en versterkte oliescheidingstechnologieën om te voldoen aan de strenge eisen van continue raffinaderijoperaties.
Alle kernapparatuur voor elektriciteit, mechanica en waterbehandeling voldoet aan de internationale certificeringsnormen CE, UL en ISO, wat uitstekende operationele veiligheid, betrouwbaarheid en naleving van wereldwijde projectacceptatie-eisen garandeert.
Het geïntegreerde proces voor olie-afzondering en biologische behandeling biedt uitstekende weerstand tegen schokbelasting, waardoor vervuiling van apparatuur, systeemstilstand en onderhoudsfrequentie aanzienlijk worden verminderd.
Het systeem bereikt waterterugwinningspercentages van meer dan 90%, waardoor raffinaderijen het verbruik van vers water, de lozing van afvalwater en de langetermijnbedrijfskosten aanzienlijk kunnen verminderen.
Het modulaire, op een sleet gemonteerde ontwerp minimaliseert de installatieruimte, stelt snelle implementatie en toekomstige uitbreiding in staat en ondersteunt volledig geautomatiseerde, intelligente bediening voor continue raffinaderijproductie.
Wij hebben met succes talloze afvalwaterzuiveringsprojecten voor raffinaderijen en petrochemische bedrijven uitgevoerd voor grote olie- en petrochemische bedrijven.
Een representatief referentieproject is de modernisering van het afvalwaterzuiveringsysteem voor een raffinaderij met een jaarlijkse verwerkingscapaciteit van meer dan 10 miljoen ton ruwe olie, met een zuiveringscapaciteit van 2.000 m³/dag.
Het systeem lost consistent sectorproblemen op met betrekking tot het verwijderen van geëmulsificeerde olie, onstabiele biologische zuiveringsprestaties en vervuiling van apparatuur, terwijl het betrouwbare, continue werking waarborgt en met succes milieunalevingcontroles doorstaat.
Ondersteunende documentatie omvat:
Wij leveren ‘turnkey’ EPC-oplossingen (Engineering, Procurement & Construction) voor de behandeling van raffinaderiewaterafval, inclusief:
Standaard projectworkflow
Terreinonderzoek en waterafvalmonsterneming
→ Rapport over waterkwaliteitsanalyse
→ Aangepaste behandeloplossing en commercieel voorstel
→ Ondertekening van contract
→ Fabricage van apparatuur en bouw ter plaatse
→ Installatie en inbedrijfstelling
→ Geïntegreerde systeemopstart tot stabiele naleving
→ Hulp bij milieuacceptatie en operatoropleiding
→ Langdurig preventief onderhoud, systeemoptimalisatie en 24/7 technische ondersteuning
Onze oplossing voor de behandeling van raffinaderiewaterafval stelt petroleumraffinaderijen in staat om stabiele milieucompliance te bereiken, het hergebruik van water te maximaliseren, de bedrijfskosten te verlagen en een betrouwbare, langetermijnwerking te garanderen onder zware raffinaderijomstandigheden.

 EN